

Продукция
-
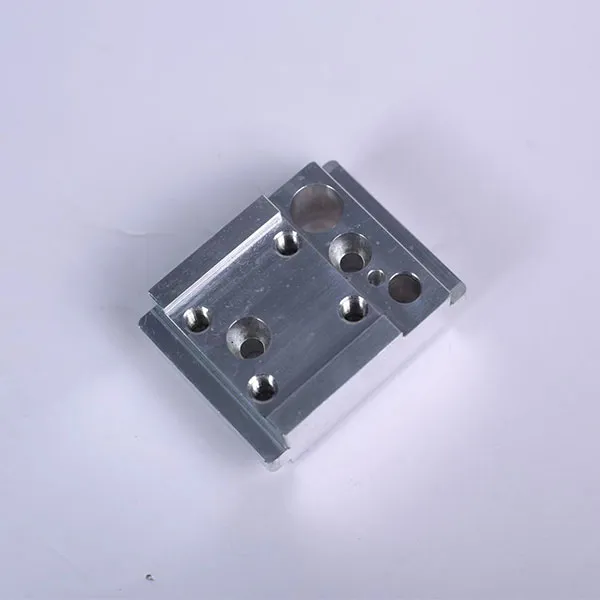
Монтажное основание из алюминиевого сплава
-
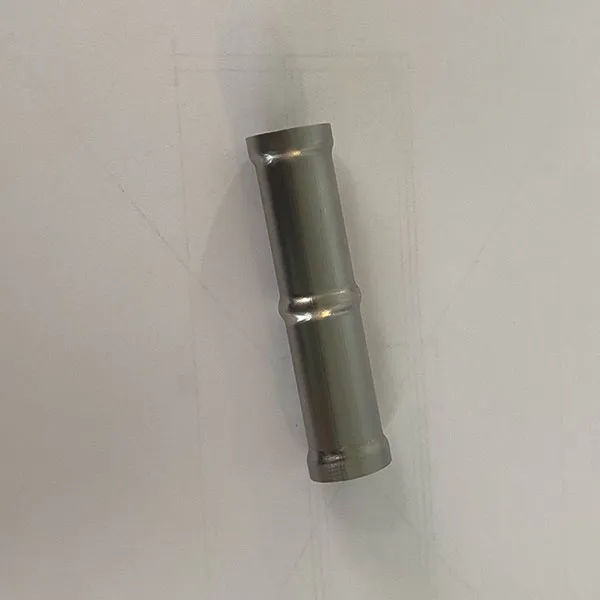
Авиационная теплоизоляционная трубка
-
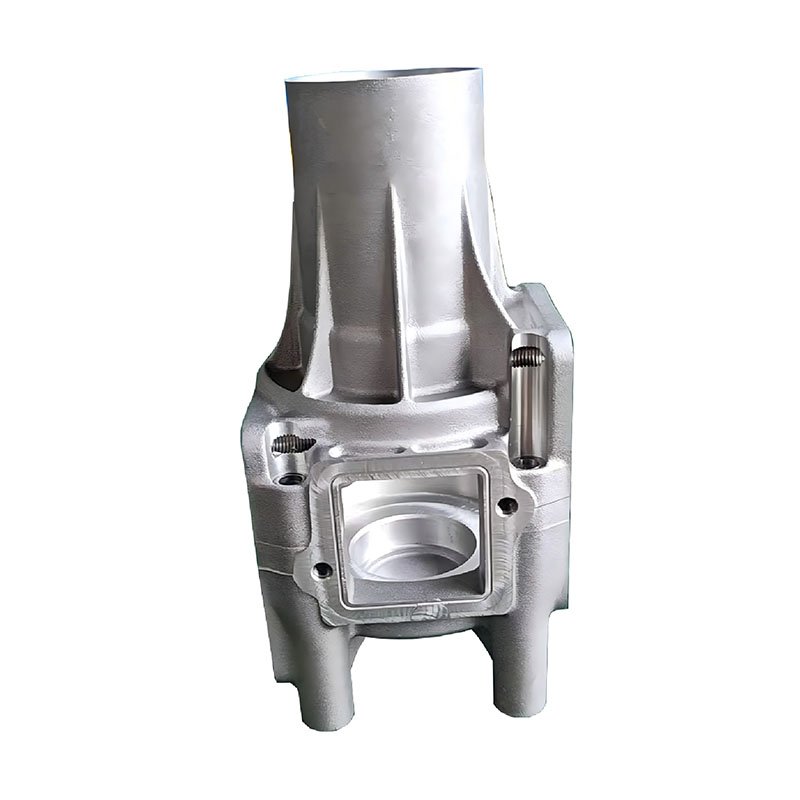
Корпус из литого алюминия сложной формы, прошедший прецизионную механическую обработку
-
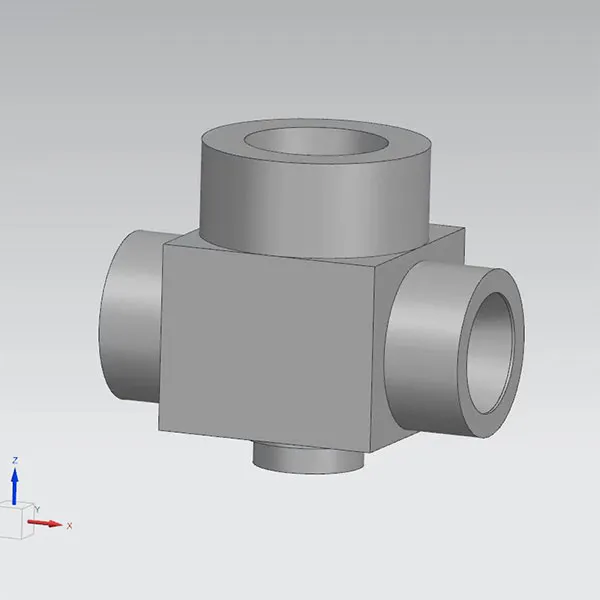
Промышленный блочный коллектор для жидкостных систем
-
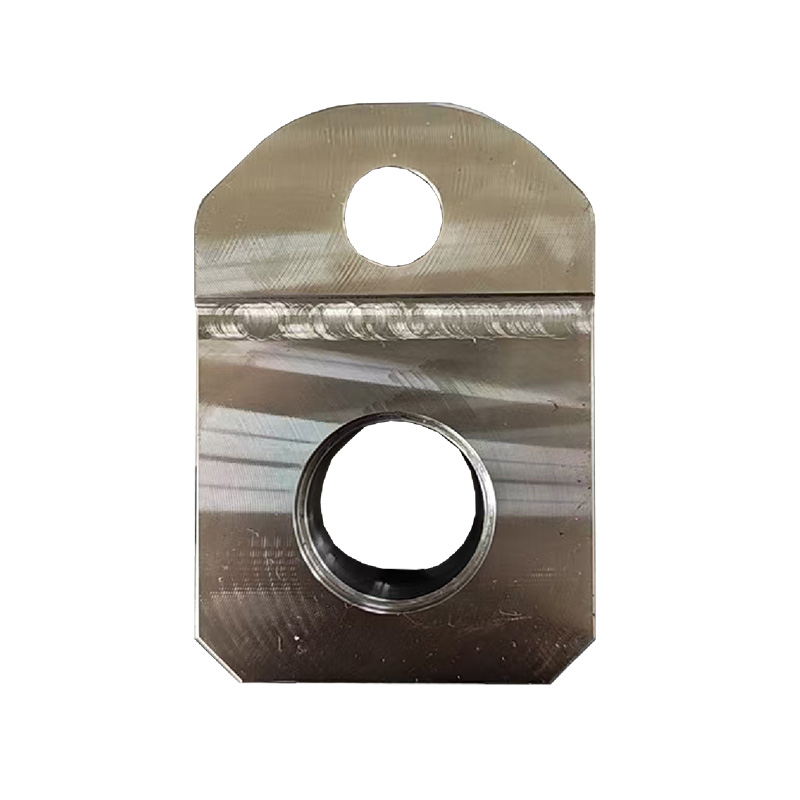
Соединительные элементы из литой стали неправильной формы
-
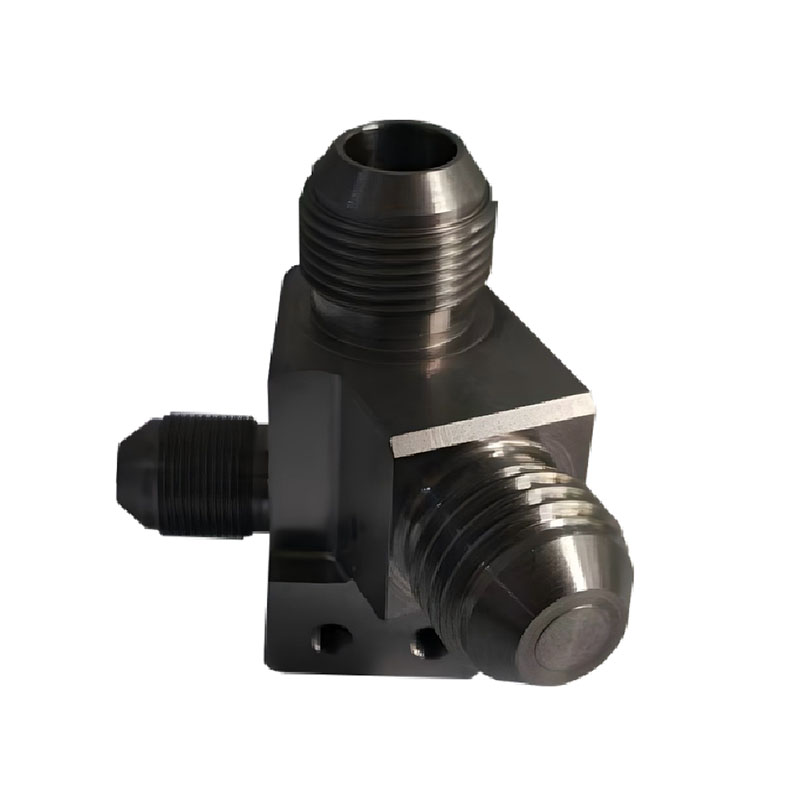
Прецизионные детали для многопортовых гидравлических фитингов
-
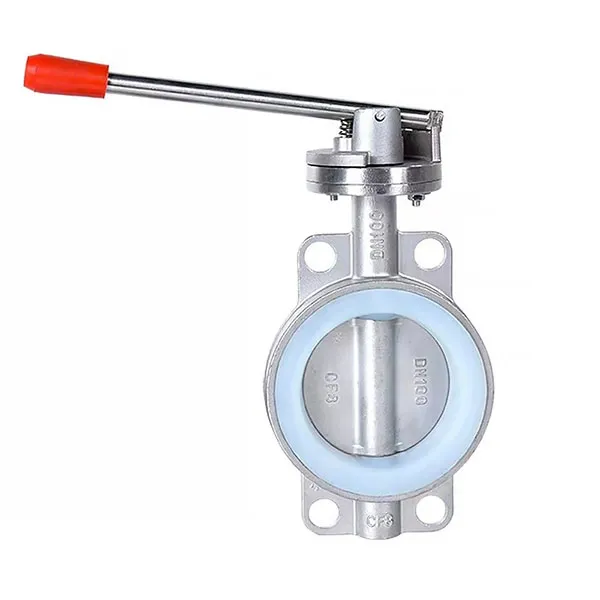
Дисковый затвор фланцевый нержавеющий с силиконовым уплотнением
-
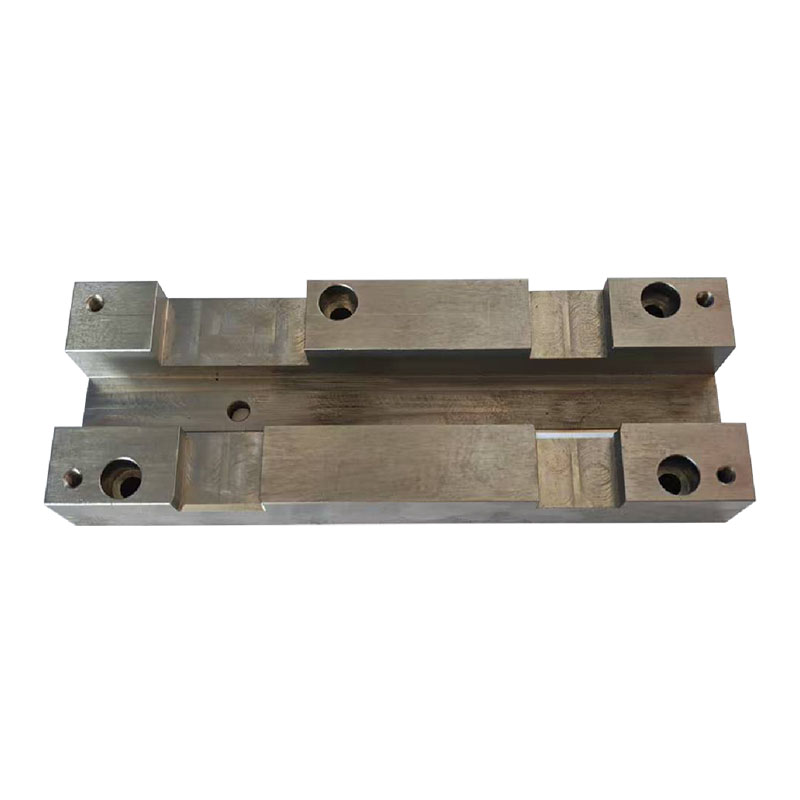
Прецизионная механическая обработка симметричных ступенчатых удлиненных оснований
-
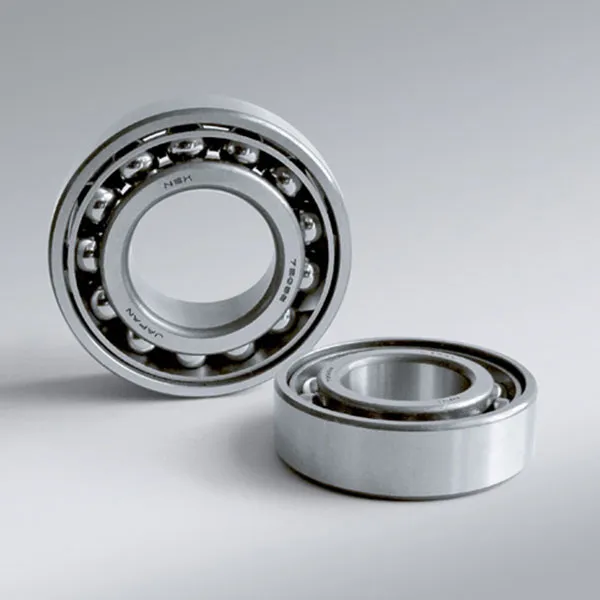
Радиально-упорный шарикоподшипник
-
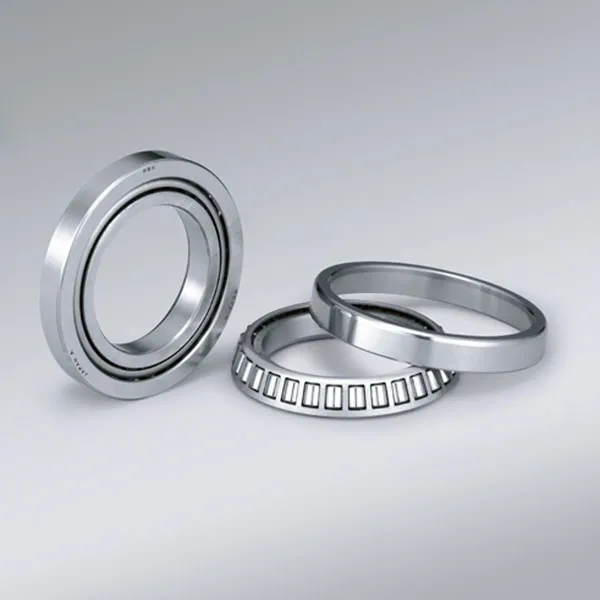
Конический роликоподшипник
-
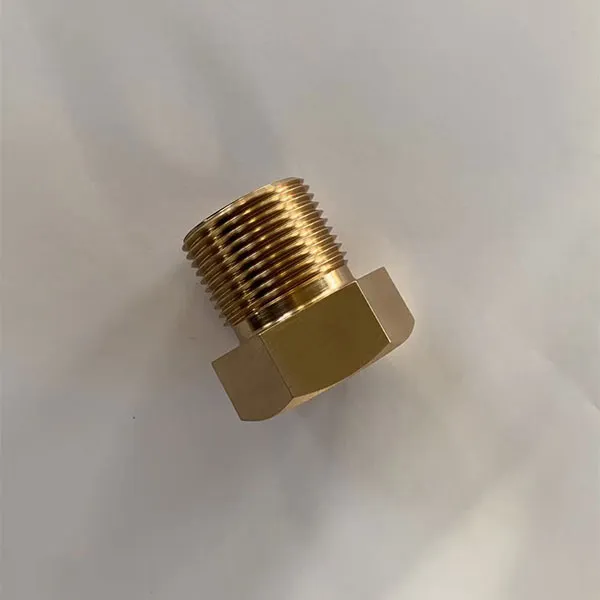
Шестигранная заглушка с наружной резьбой из цельной латуни
-
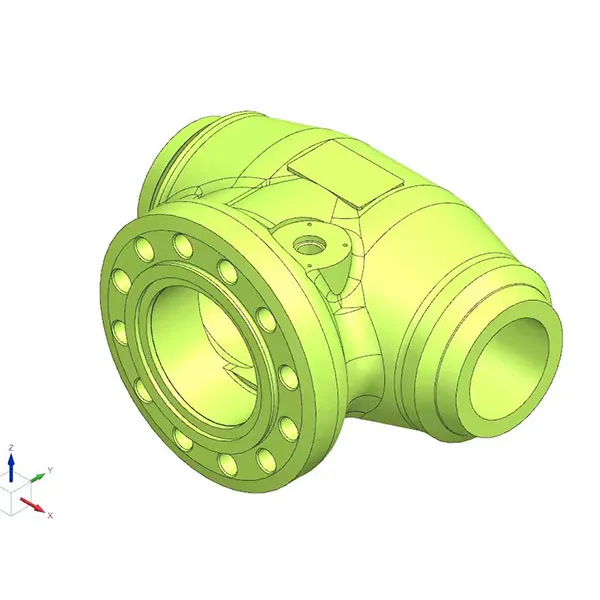
Корпус клапана большого диаметра из нержавеющей стали
-
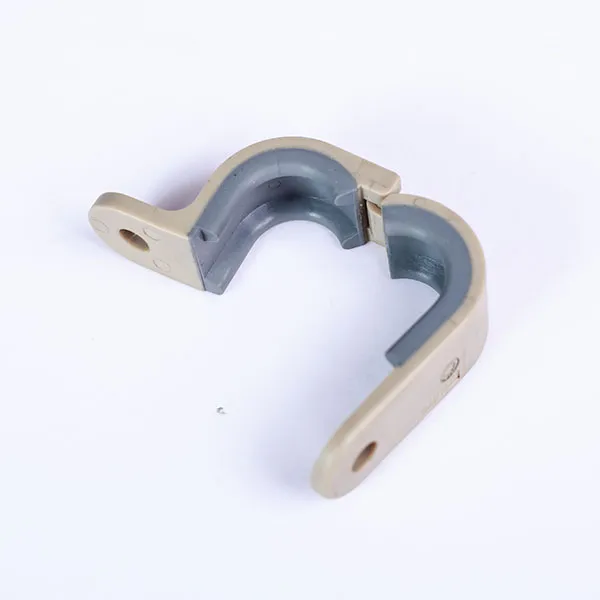
Зажим для труб из смолы
-
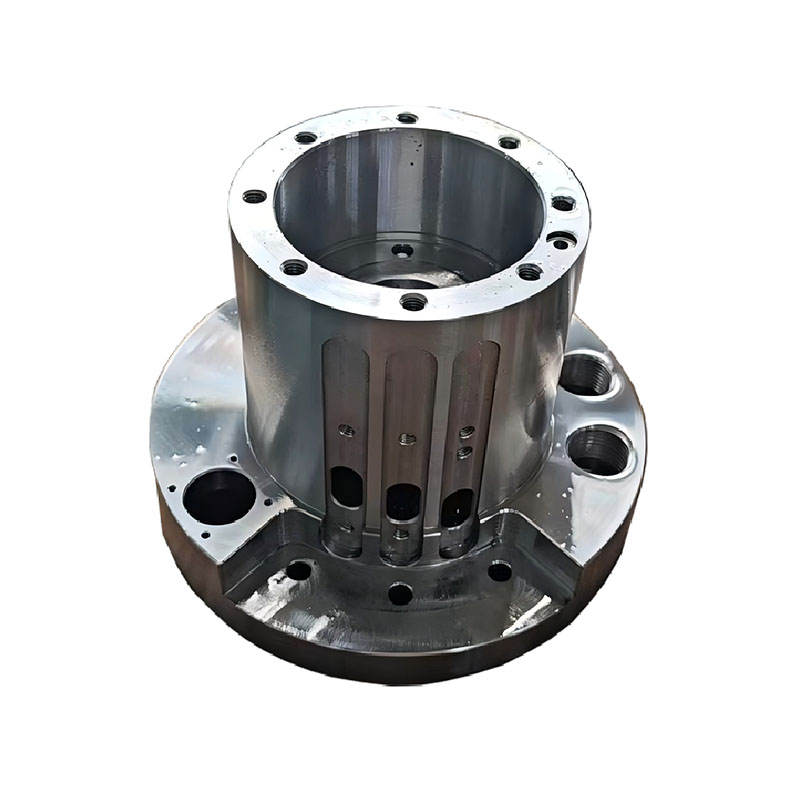
Металлическая втулка
-
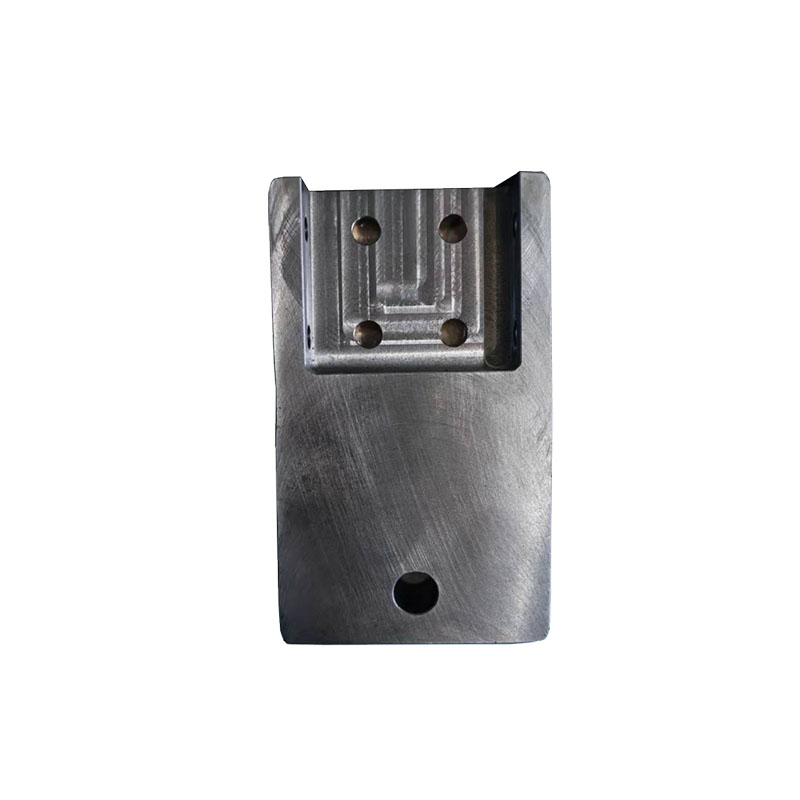
U-образное монтажное основание, изготовленное методом прецизионной механической обработки
-

Упорный шарикоподшипник
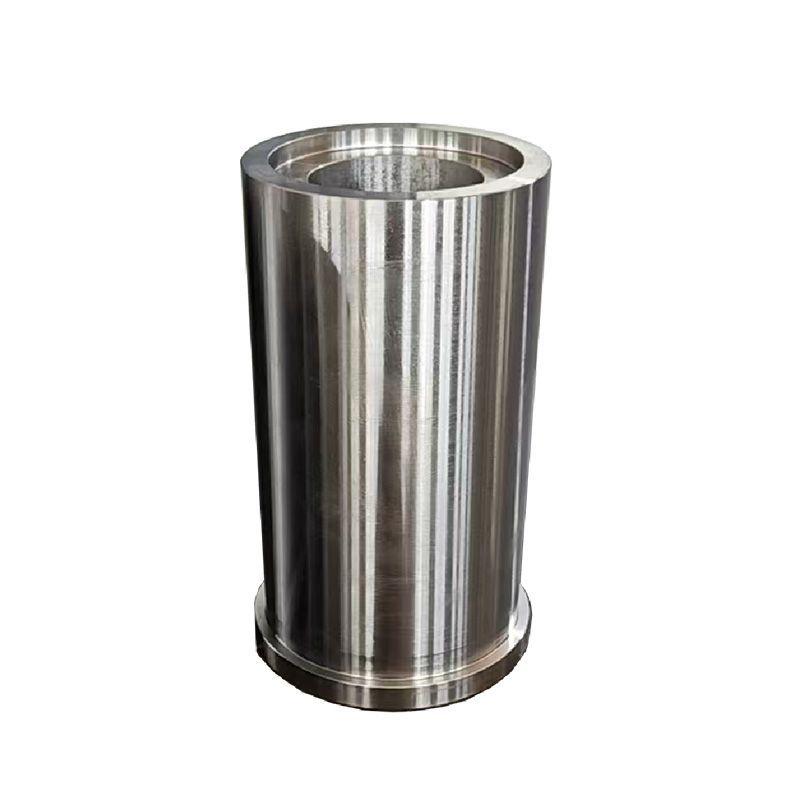
Литые стальные гильзы
Данная деталь представляет собой заготовку из литой стали в форме гильзы с цельной цилиндрической структурой. Как внутренняя, так и внешняя поверхности требуют прецизионной обработки. Процесс формования выполняется поэтапно с помощью нескольких операций токарной обработки на станке с ЧПУ для обеспечения точности размеров и гладкой поверхности.
Описание
маркер
Подробная информация о продукте
Данная деталь представляет собой заготовку из литой стали в форме гильзы с цельной цилиндрической структурой. Как внутренняя, так и внешняя поверхности требуют прецизионной обработки. Процесс формования выполняется поэтапно с помощью нескольких операций токарной обработки на станке с ЧПУ для обеспечения точности размеров и гладкой поверхности.
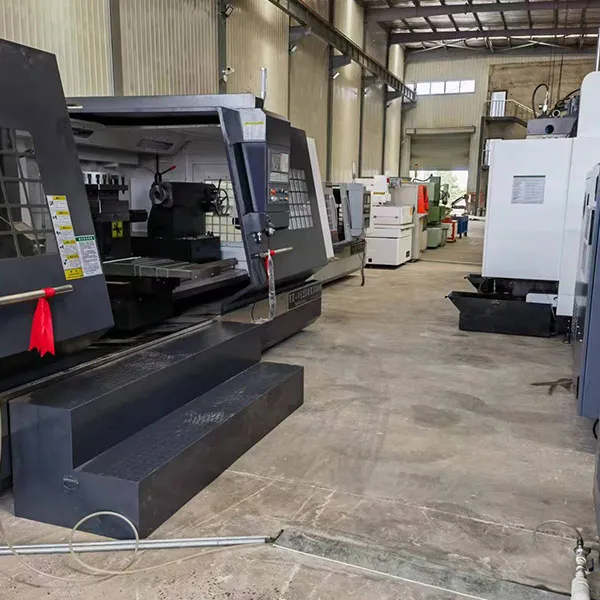
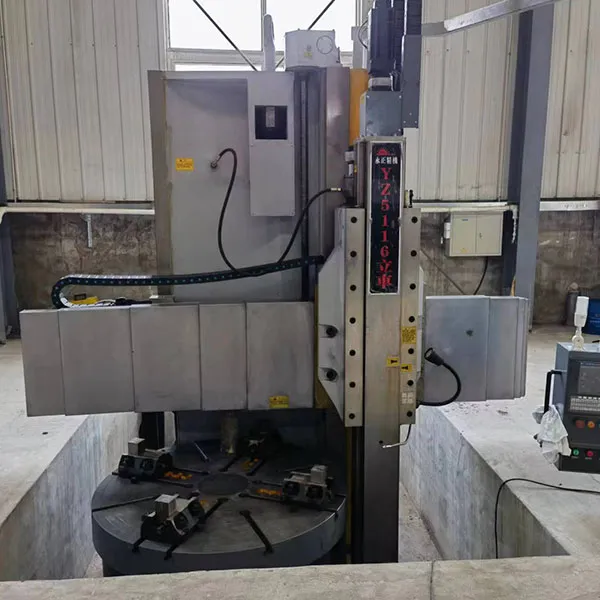
Весь процесс обработки выполняется на токарном станке с ЧПУ в три последовательных этапа. На первом этапе используется токарный станок с ЧПУ с четырехкулачковым патроном для зажима заготовки и обработки внутреннего отверстия, определяя основную внутреннюю форму. На втором этапе меняется способ зажима: используется трехкулачковый патрон на токарном станке с ЧПУ для позиционирования и обработки поперечного сечения заготовки, чтобы обеспечить плоскую торцевую поверхность. На третьем этапе продолжается зажим и позиционирование трехкулачковым патроном для внешней токарной обработки, завершая обработку наружного диаметра цилиндра для получения гладкой и ровной внешней поверхности.
Использование различных патронов в сочетании с токарным станком с ЧПУ для многократных операций зажима и обработки позволяет поэтапно обрабатывать внутреннее отверстие, торцевую поверхность и наружный диаметр, избегая ограничений обработки с одним зажимом. Это позволяет заготовке из литой стали постепенно достигать требуемых размеров, в результате чего получаются равномерно обработанные внутренние и наружные стенки, соответствующие требованиям сборки и эксплуатации оборудования.
связаться с нами
Сопутствующие популярные продукты
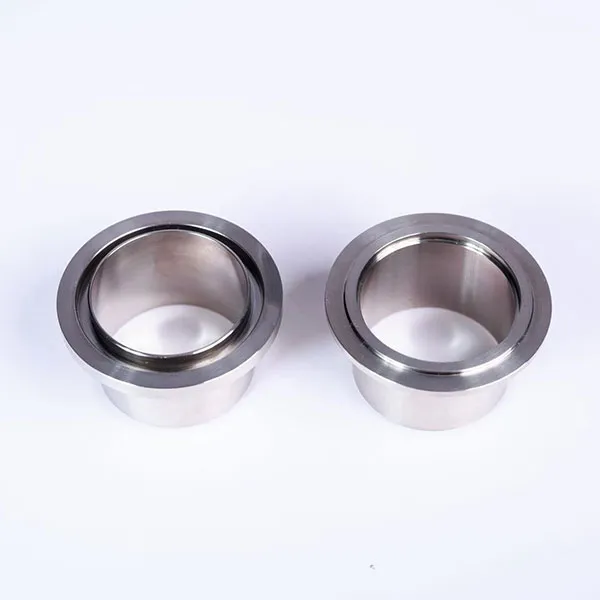
Фланец нержавеющий
Это точный фланцевый втулок из нержавеющей стали (износостойкий сопрягаемый элемент для гидравлического/прецизионного оборудования).
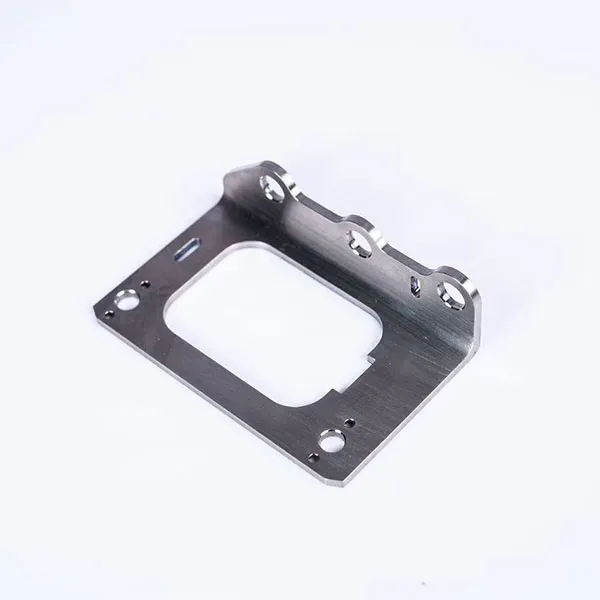
Фиксированный кронштейн из титанового сплава
Являясь основным структурным компонентом высокотехнологичного оборудования в аэрокосмической, медицинской и других отраслях, он обеспечивает точное позиционирование и стабильную несущую способность для прецизионных компонентов.
Авиационная теплоизоляционная трубка
Это теплоизоляционная металлическая трубка авиационного назначения, являющаяся компонентом системы теплового управления в авиационных жидкостных системах.
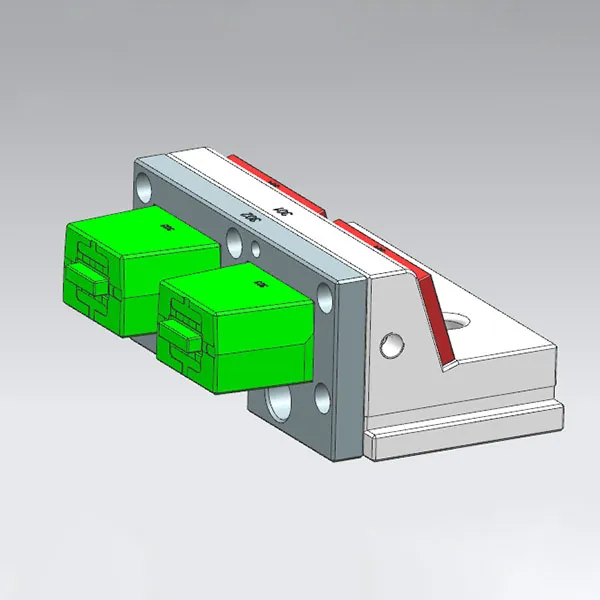
Боковой ползун формы
Корпус ползуна: изготовлен из инструментальной стали S136/H13 (закален до HRC 50-55), обладает износостойкостью и коррозионной стойкостью, подходит для длительного серийного производства
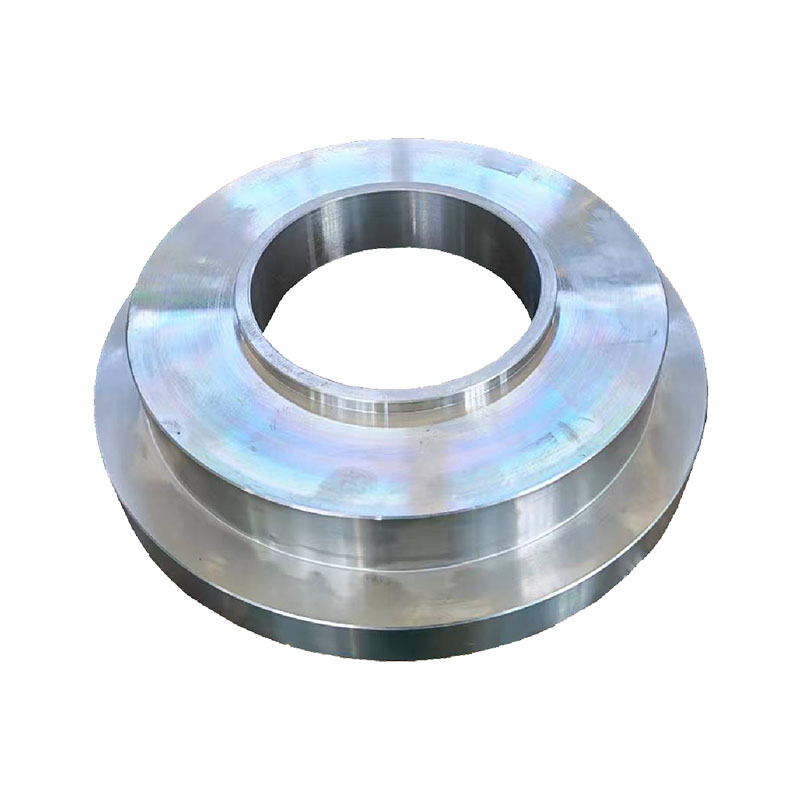
Ступенчатые кольцевые прецизионные поковки
Данное изделие представляет собой прецизионную металлическую деталь кольцевой формы со ступенчатым профилем. Она изготавливается механической обработкой из цельной поковки и отличается ступенчатой структурой торца и наличием сквозного центрального отверстия.
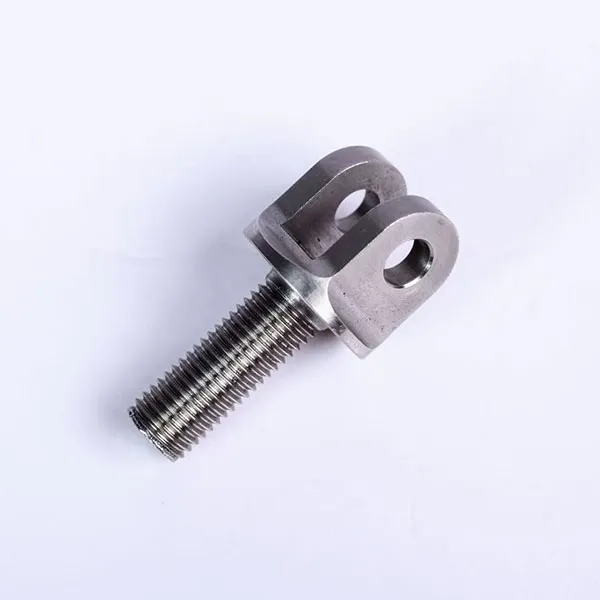
Болты из нержавеющей стали
Это болт шарнирный вилочный из нержавеющей стали (соединительное звено штока привода).
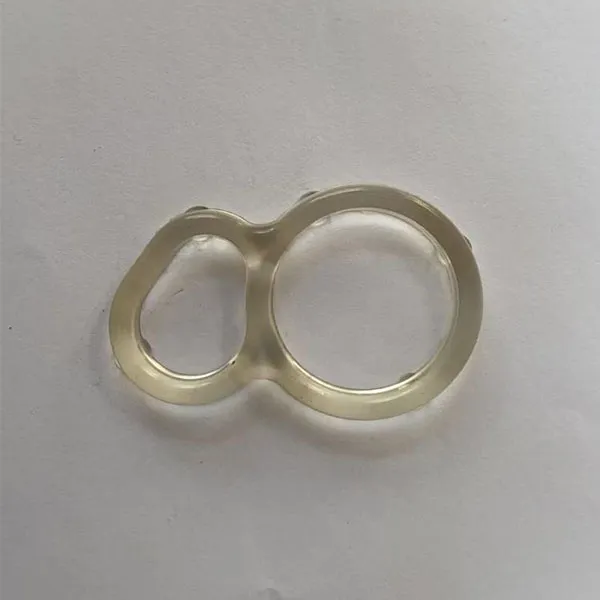
Резиновые уплотнительные кольца
Материал: Изготовлено из пищевого силикона/нитрильного каучука (прозрачные варианты преимущественно из силикона), обладает термостойкостью (от -40 °C до 200 °C), стойкостью к старению и отличной эластичностью. Пищевой состав позволяет контактировать с водой, пищевыми продуктами и подобными средами.
Радиально-упорный шарикоподшипник
Радиально-упорные шарикоподшипники отличаются относительно высокой предельной скоростью вращения и могут одновременно воспринимать как радиальные, так и осевые нагрузки, либо воспринимать исключительно осевые нагрузки. Их осевая нагрузочная способность определяется углом контакта и увеличивается по мере увеличения угла контакта.
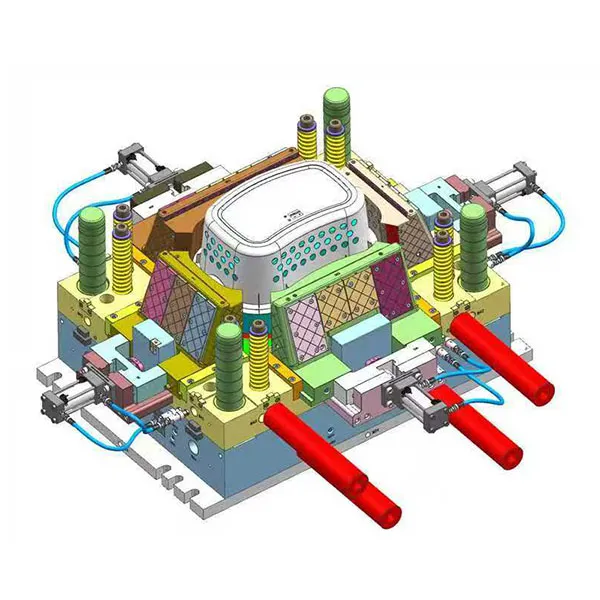
Многогнёздная прецизионная пресс-форма для литья пластмасс
Этот инструмент, совместимый с оборудованием для литья под давлением, впрыскивает расплавленный пластик в полости формы для одноэтапного формования пластиковых изделий со сложной структурой (например, с боковыми отверстиями и поднутрениями).
Металлическая втулка
Данное изделие представляет собой высокопрочную прецизионную металлическую втулку с фланцем, изготовленную методом ковки из высококачественной стали.
Зажим для труб из смолы
Обеспечивает быстрое крепление и позиционирование труб в трубопроводных системах с небольшой нагрузкой. Имеет мягкую внутреннюю облицовку, которая амортизирует вибрации труб и предотвращает истирание поверхности, обеспечивая аккуратную и упорядоченную прокладку труб, а также защиту от внешнего износа.
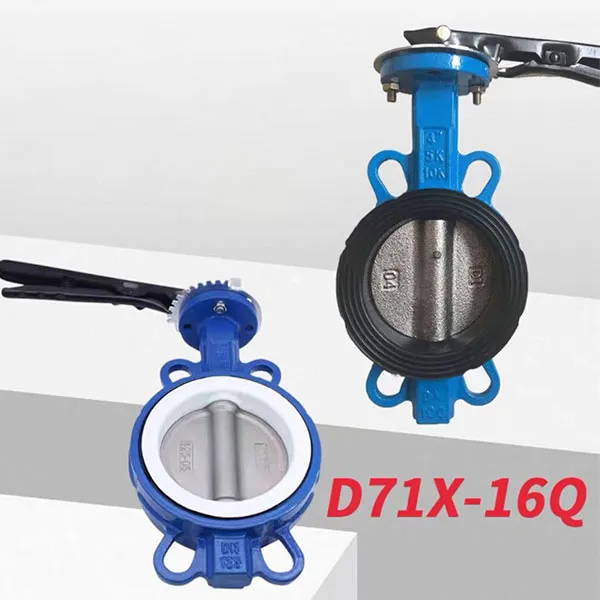
D71X-16Q Задвижка-бабочка межфланцевая с ручным управлением
Это задвижка-бабочка типа D71X-16Q с ручным управлением и мягким уплотнением для трубопроводов.
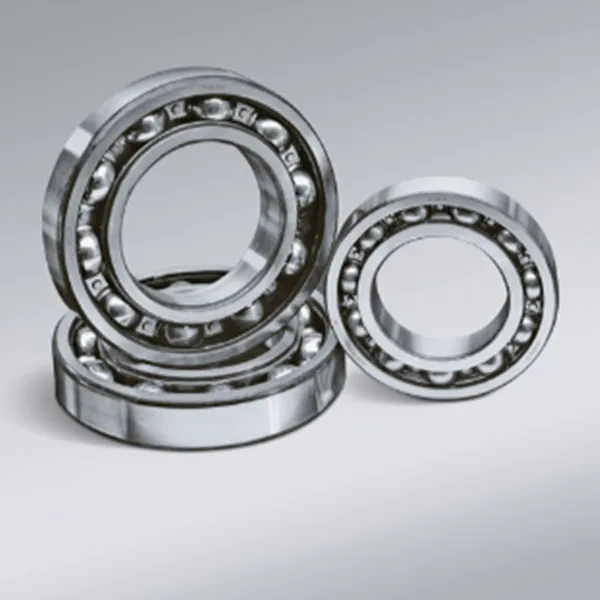
Радиальный шарикоподшипник
Радиальные шарикоподшипники в основном выдерживают радиальные нагрузки, хотя они также могут выдерживать комбинированные радиальные и осевые нагрузки. Если радиальный шарикоподшипник имеет значительный радиальный зазор, он демонстрирует характеристики углового контакта.
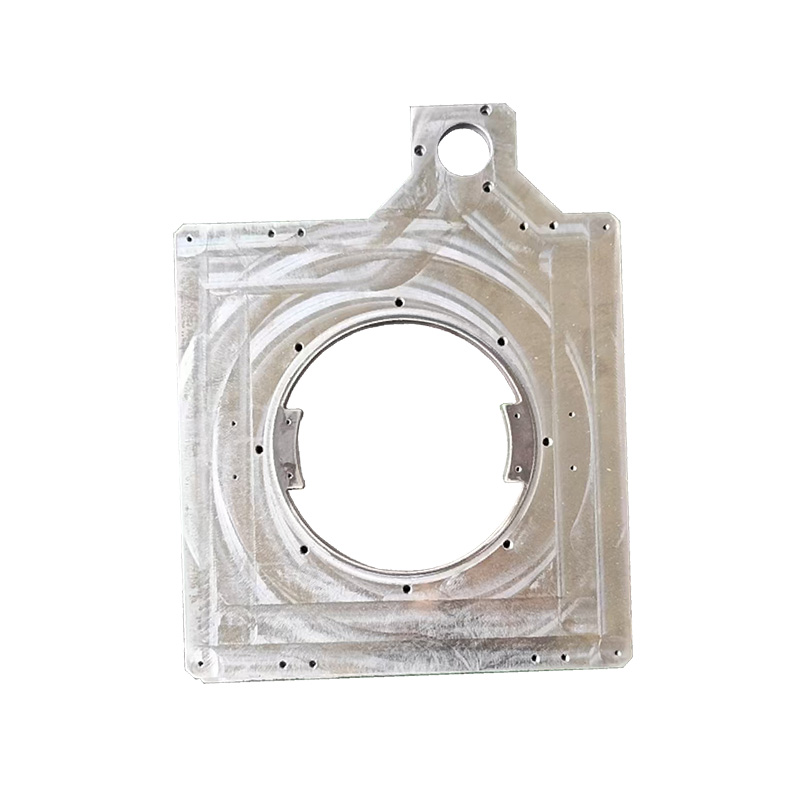
Неправильная форма рамы, чугунная пластина
Это чугунная пластина неправильной формы, имеющая множество монтажных отверстий и кольцевых полостей на поверхности. Ее сложная структура требует обработки на трехкоординатном обрабатывающем центре с использованием магнитного стола. Для финишной обработки выполняется несколько этапов, обеспечивающих плоскостность и точность отверстий.
U-образное монтажное основание, изготовленное методом прецизионной механической обработки
Данное изделие представляет собой интегрированное монтажное основание U-образной формы, объединяющее плоскую пластину и верхний U-образный профиль (желоб).
Упорный шарикоподшипник
Простые упорные шарикоподшипники подразделяются на однонаправленные и двунаправленные. Однонаправленные простые упорные шарикоподшипники имеют стальные шарики между парой дорожек качения, как правило, с углом контакта 90°.


