

Продукция
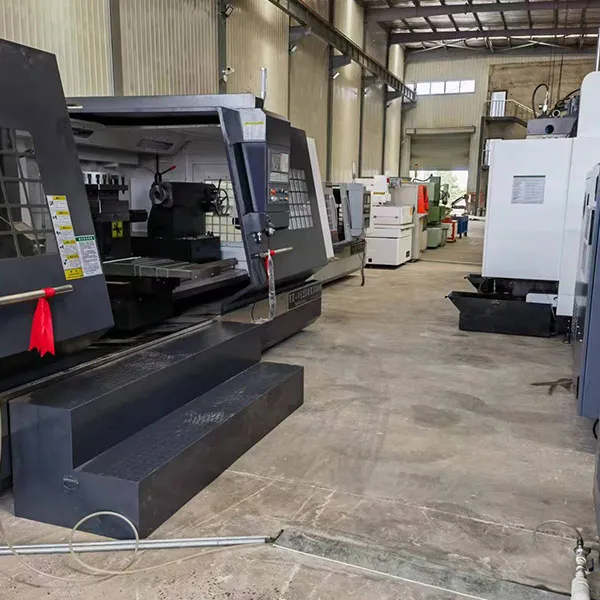
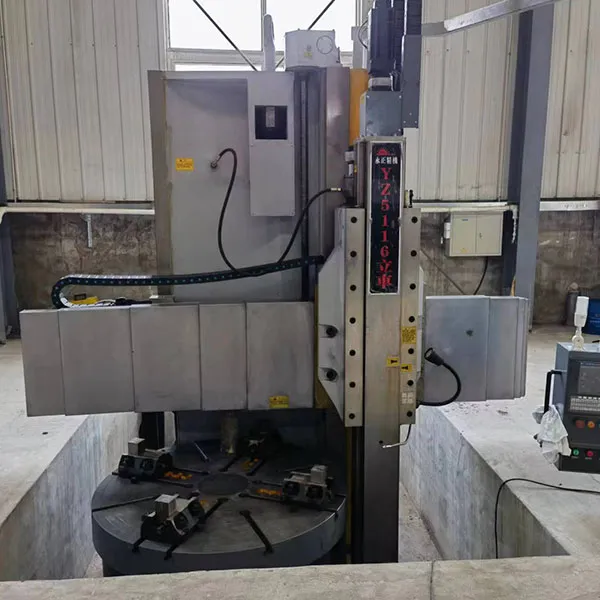
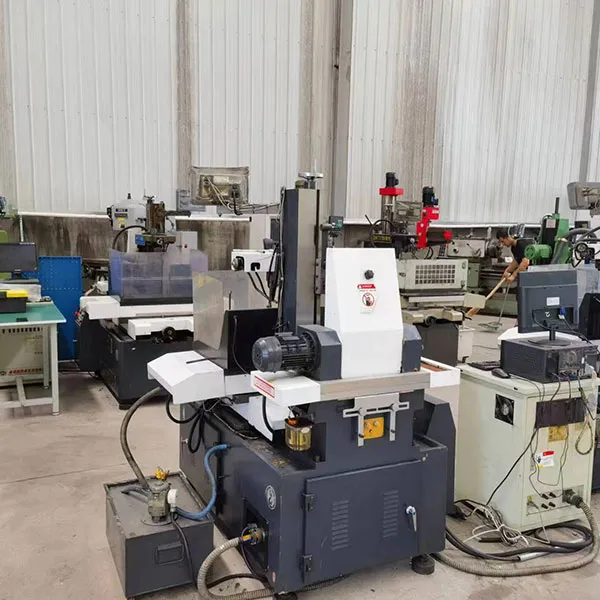
-
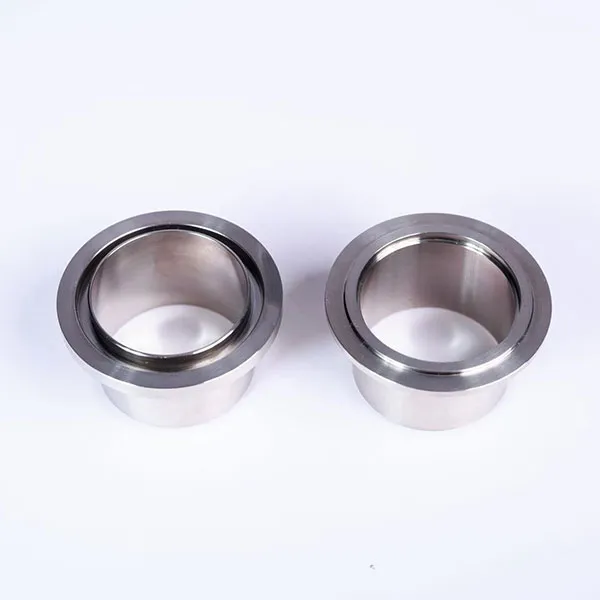
Фланец нержавеющий
-
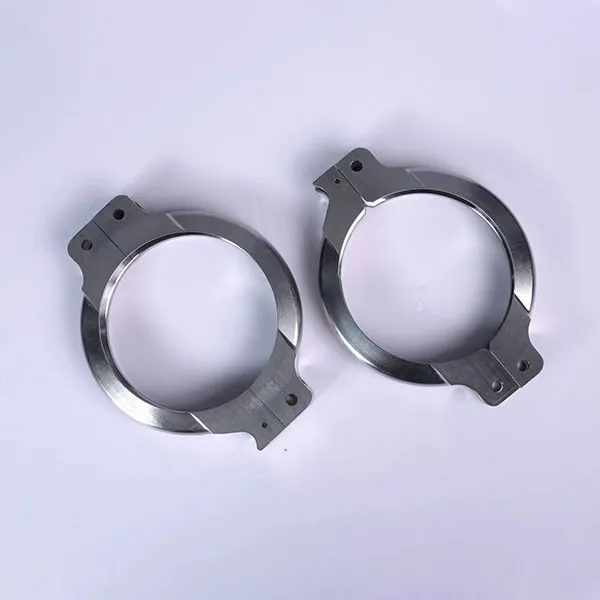
Хомут из жаропрочного сплава
-
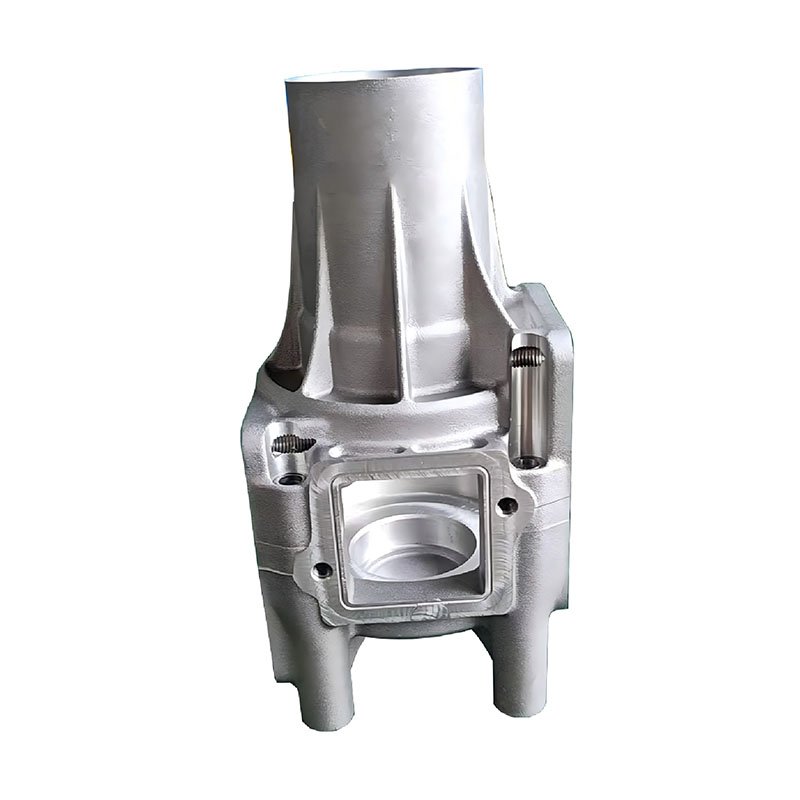
Корпус из литого алюминия сложной формы, прошедший прецизионную механическую обработку
-
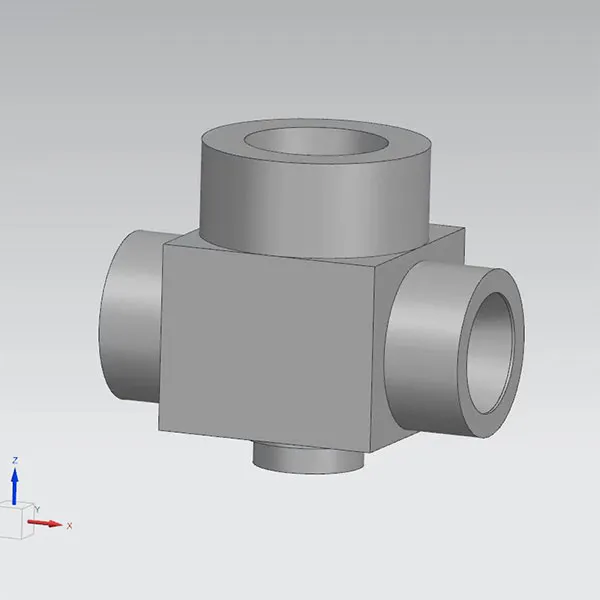
Промышленный блочный коллектор для жидкостных систем
-
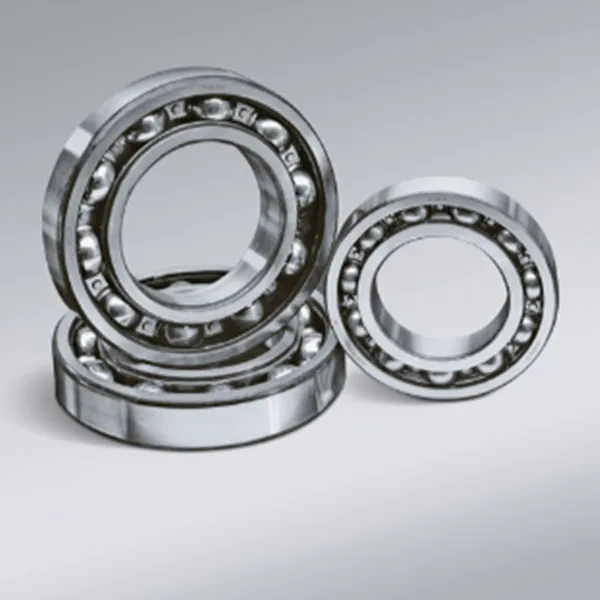
Радиальный шарикоподшипник
-

Упорный шарикоподшипник
-
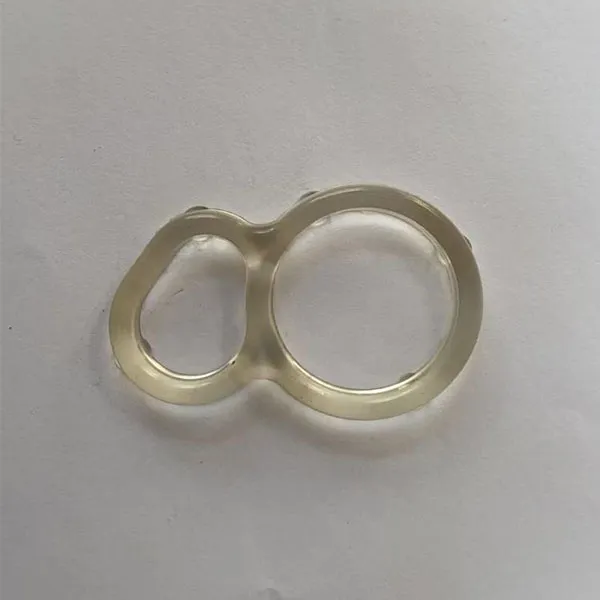
Резиновые уплотнительные кольца
-
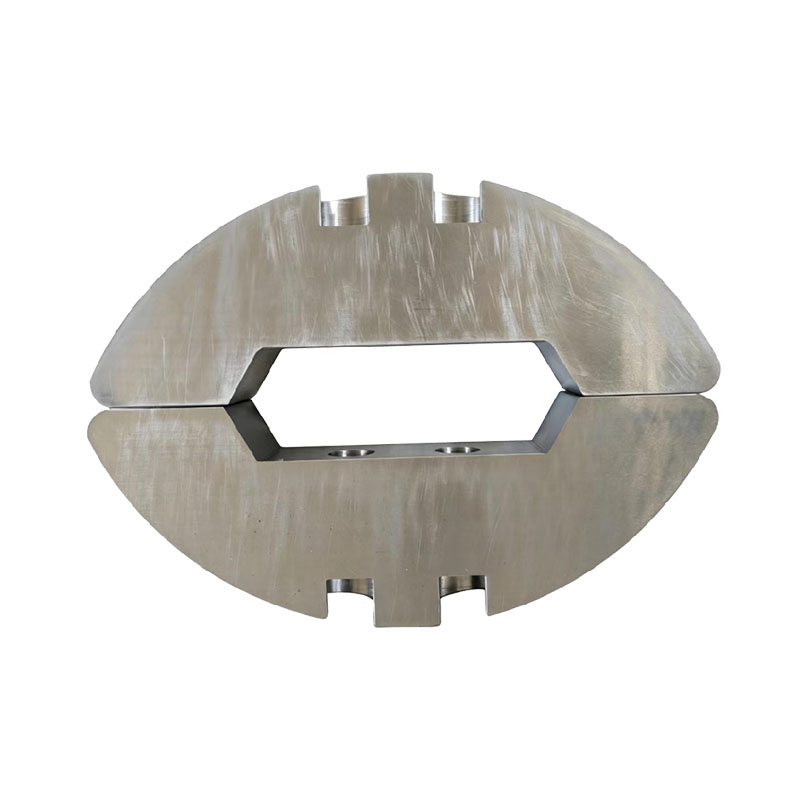
Детали, изготовленные с высокой точностью и имеющие зажимные поверхности сложной дугообразной формы.
-
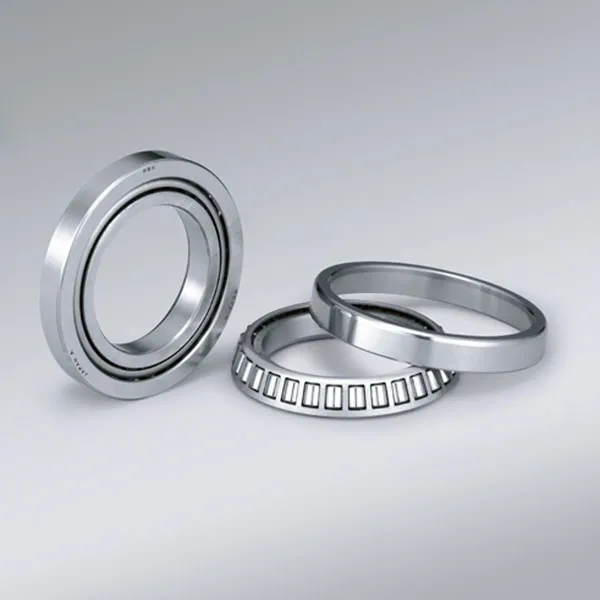
Конический роликоподшипник
-
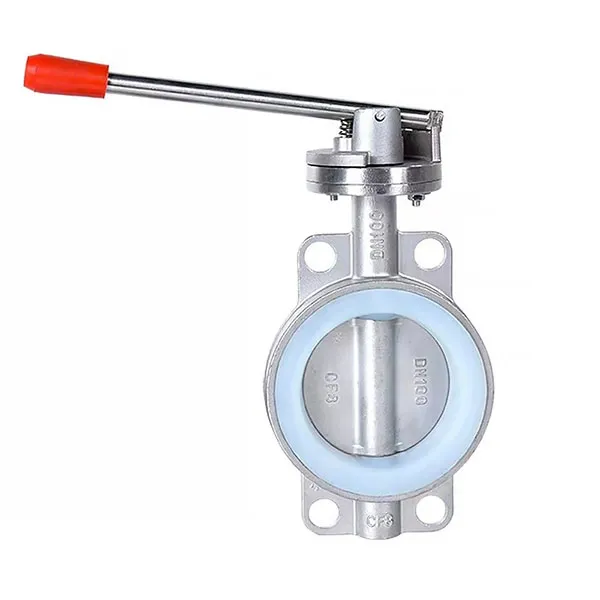
Дисковый затвор фланцевый нержавеющий с силиконовым уплотнением
-
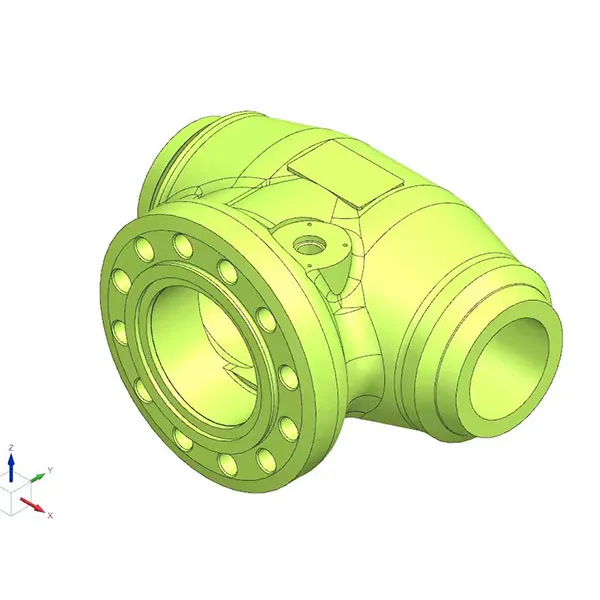
Корпус клапана большого диаметра из нержавеющей стали
-
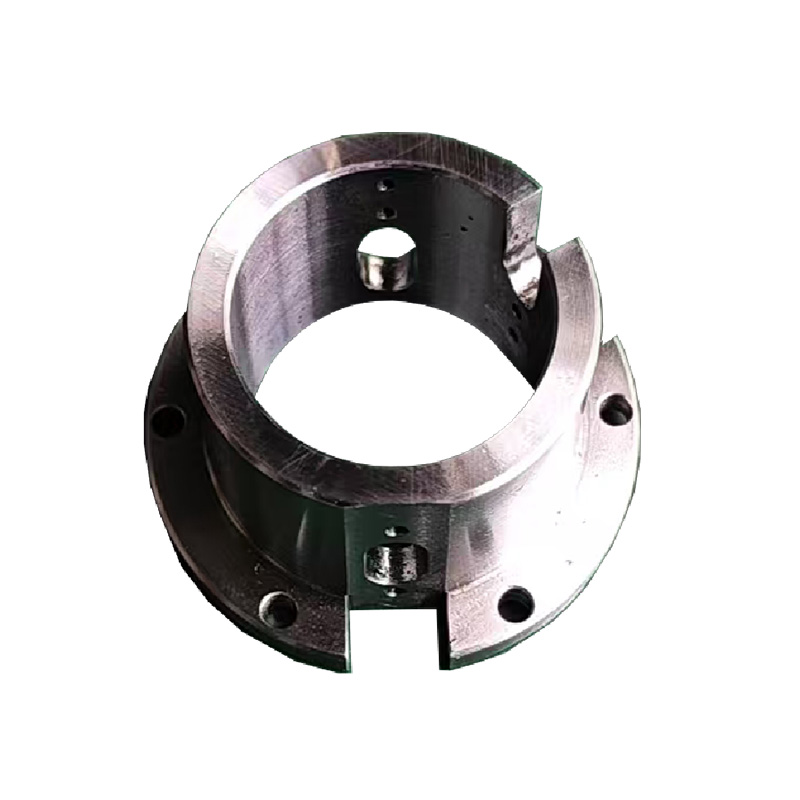
Прецизионные механические компоненты
-
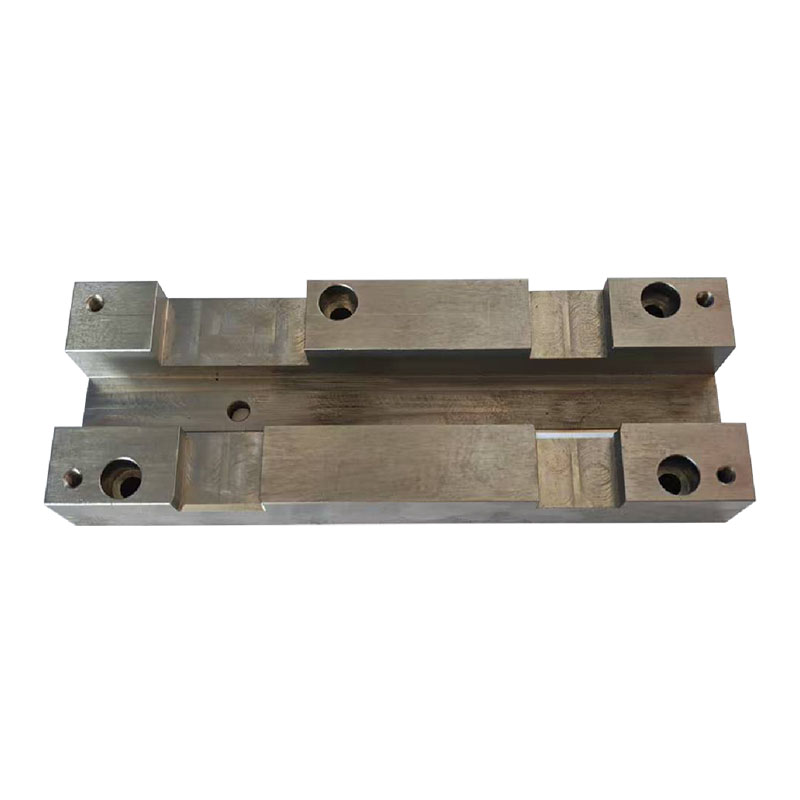
Прецизионная механическая обработка симметричных ступенчатых удлиненных оснований
-
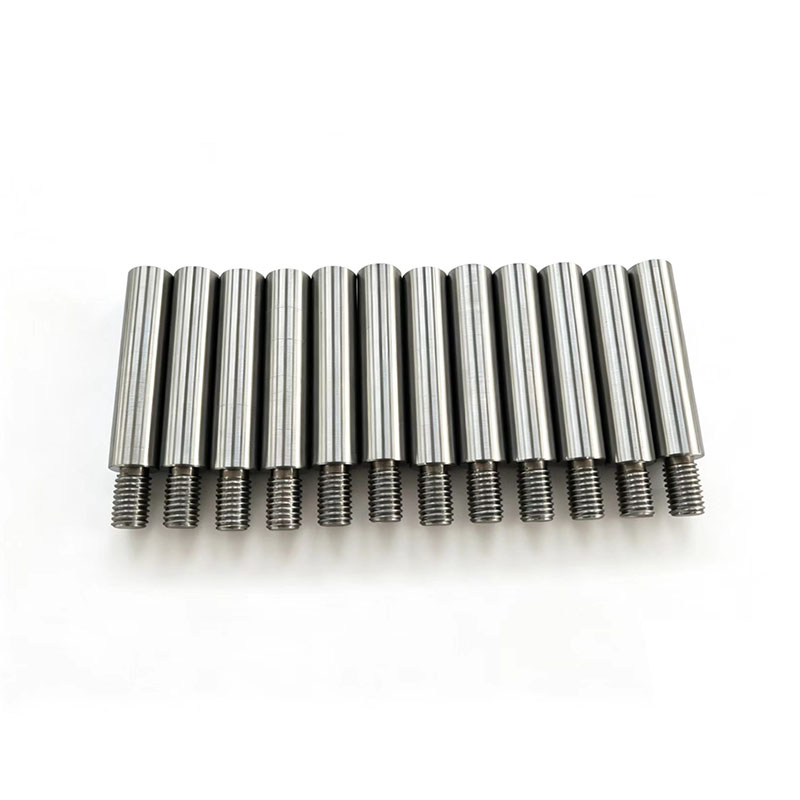
Цилиндрический штифт (или вал) с резьбой на одном конце
-
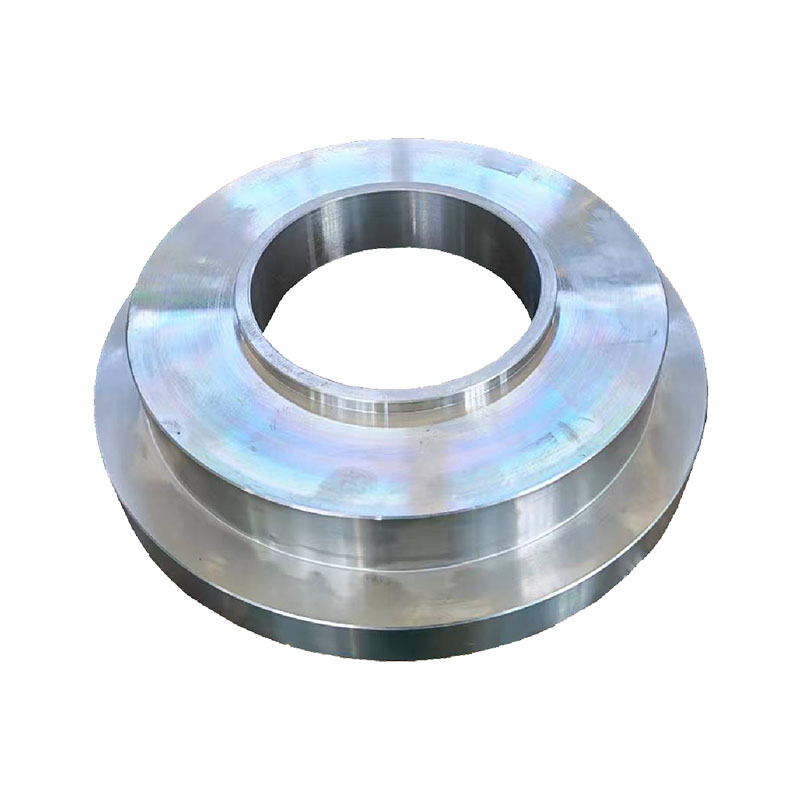
Ступенчатые кольцевые прецизионные поковки
-
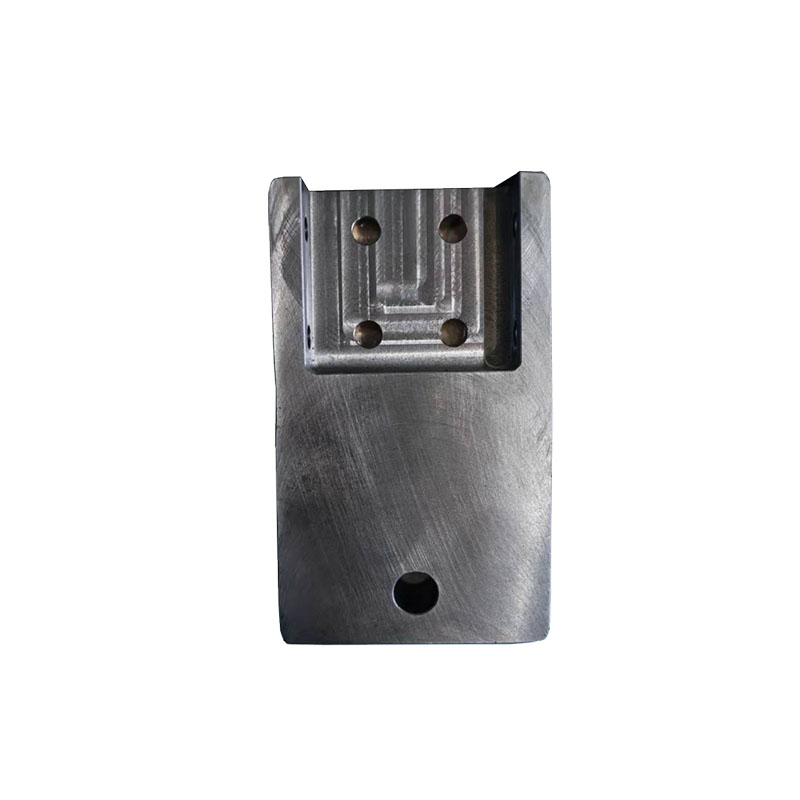
U-образное монтажное основание, изготовленное методом прецизионной механической обработки
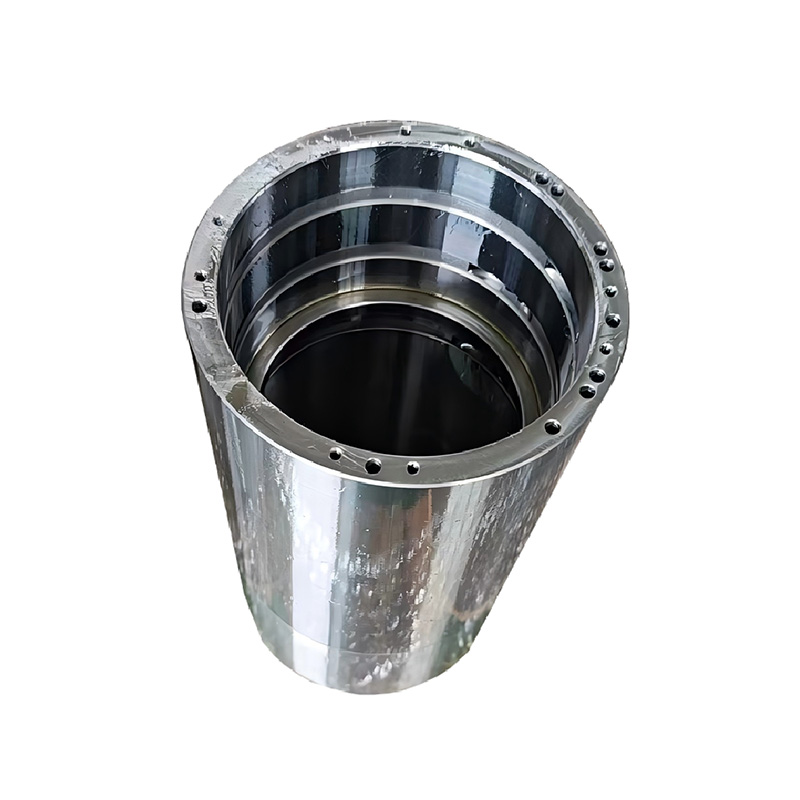
Цилиндр из литой стали с фланцем
Данное изделие представляет собой цилиндрическую заготовку из литой стали с фланцем и монтажными отверстиями на торцевой поверхности фланца. Как внутреннее отверстие, так и внешний диаметр заготовки требуют прецизионной обработки, выполняемой последовательно на токарном станке с ЧПУ для обеспечения общей точности заготовки и качества поверхности.
Описание
маркер
Подробная информация о продукте
Данное изделие представляет собой цилиндрическую заготовку из литой стали с фланцем и монтажными отверстиями на торцевой поверхности фланца. Как внутреннее отверстие, так и внешний диаметр заготовки требуют прецизионной обработки, выполняемой последовательно на токарном станке с ЧПУ для обеспечения общей точности заготовки и качества поверхности.
Все процессы обработки выполняются на токарном станке с ЧПУ в два последовательных этапа. На первом этапе используется токарный станок с ЧПУ с трехкулачковым патроном для зажима и позиционирования, выполняется токарная обработка внутреннего отверстия для обработки внутренней полости и обеспечения точности размеров и гладкости поверхности, что закладывает основу для последующей сборки. Второй этап включает в себя регулировку зажима и позиционирования, а затем токарную обработку внешнего диаметра на токарном станке с ЧПУ для вырезания и уточнения контура внешнего диаметра, обеспечивая округлость и внешний вид.
Благодаря этим двум отдельным этапам обработки на токарном станке с ЧПУ вырезаются критически важные части внутреннего отверстия и внешнего диаметра, преодолевая неизбежные отклонения формы литой стальной заготовки. Это гарантирует соответствие внутреннего отверстия и внешнего диаметра техническим стандартам готового изделия, что позволяет впоследствии просверлить область фланца в соответствии с требованиями для сборки и использования оборудования.
связаться с нами
Сопутствующие популярные продукты
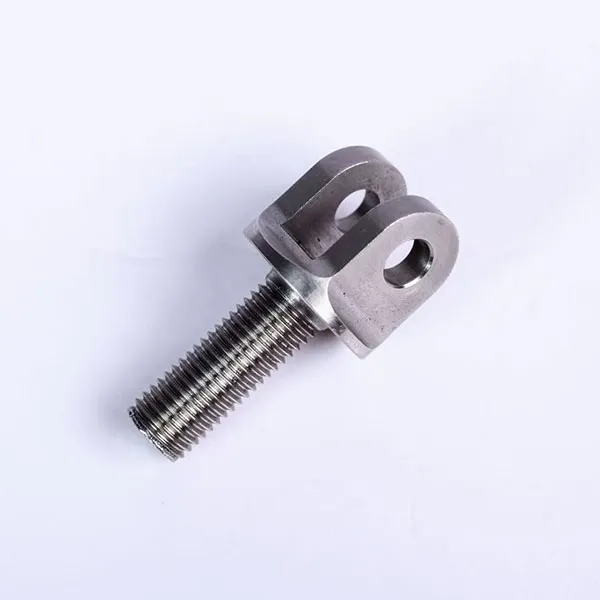
Болты из нержавеющей стали
Это болт шарнирный вилочный из нержавеющей стали (соединительное звено штока привода).
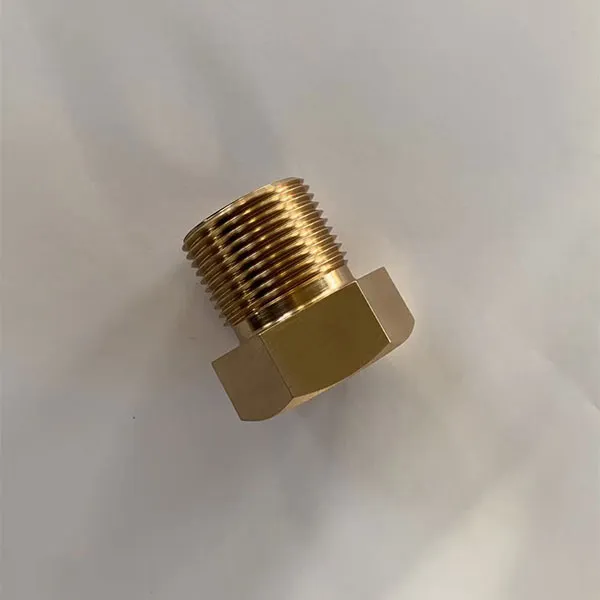
Шестигранная заглушка с наружной резьбой из цельной латуни
Материал: отлита из чистой латуни T2, отличается высокой плотностью (8,9 г/см³), устойчивостью к давлению и коррозии. Устойчива к ржавлению при длительном использовании и подходит для применения с горячей/холодной водой, газом и маслом.
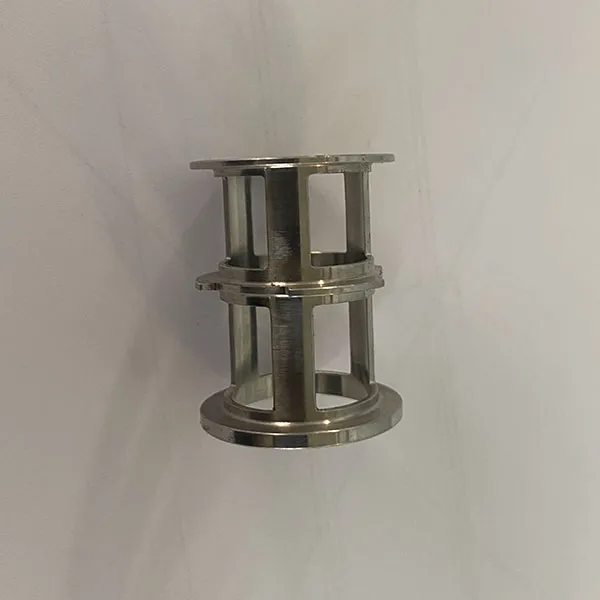
Фиксирующая втулка из сплава
Это фиксирующая втулка из сплава, являющаяся компонентом структурной опоры в области прецизионной механики/аэрокосмической техники.
Резиновые уплотнительные кольца
Материал: Изготовлено из пищевого силикона/нитрильного каучука (прозрачные варианты преимущественно из силикона), обладает термостойкостью (от -40 °C до 200 °C), стойкостью к старению и отличной эластичностью. Пищевой состав позволяет контактировать с водой, пищевыми продуктами и подобными средами.
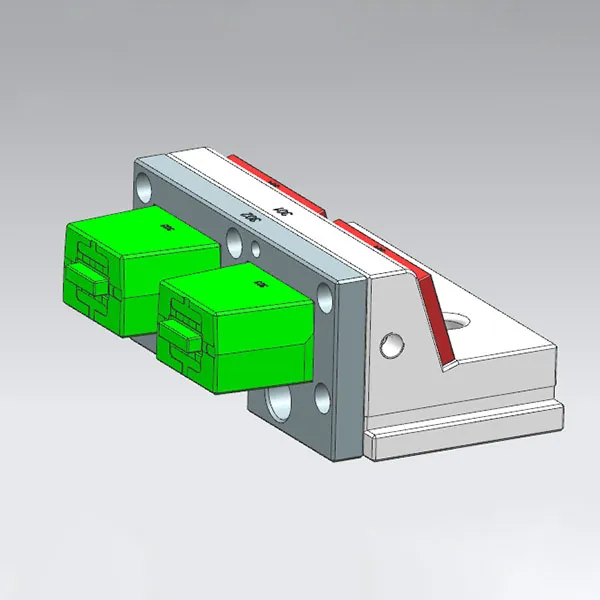
Боковой ползун формы
Корпус ползуна: изготовлен из инструментальной стали S136/H13 (закален до HRC 50-55), обладает износостойкостью и коррозионной стойкостью, подходит для длительного серийного производства
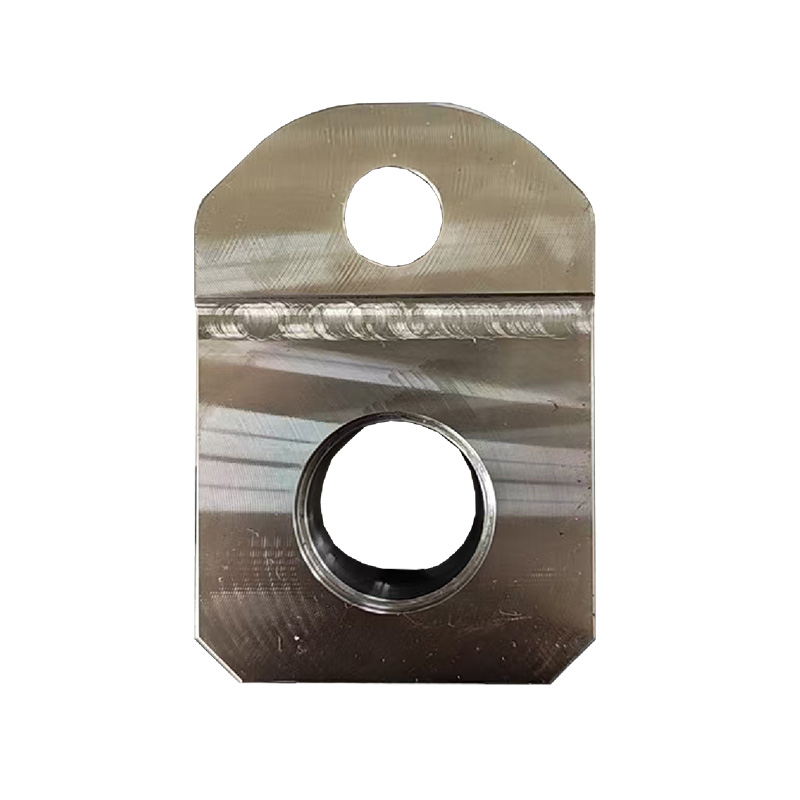
Соединительные элементы из литой стали неправильной формы
Это соединительная деталь из литой стали неправильной формы. Заготовка имеет два сквозных отверстия разного размера и ступенчатую структуру. Края и углы скошены. Вся деталь обрабатывается прецизионным фрезерованием на обрабатывающем центре, при этом обработка выполняется последовательно с использованием зажимов для обеспечения точности контура и размеров ступеней.
Дисковый затвор фланцевый нержавеющий с силиконовым уплотнением
Это дисковый затвор с силиконовым уплотнением и ручным управлением для трубопроводов.
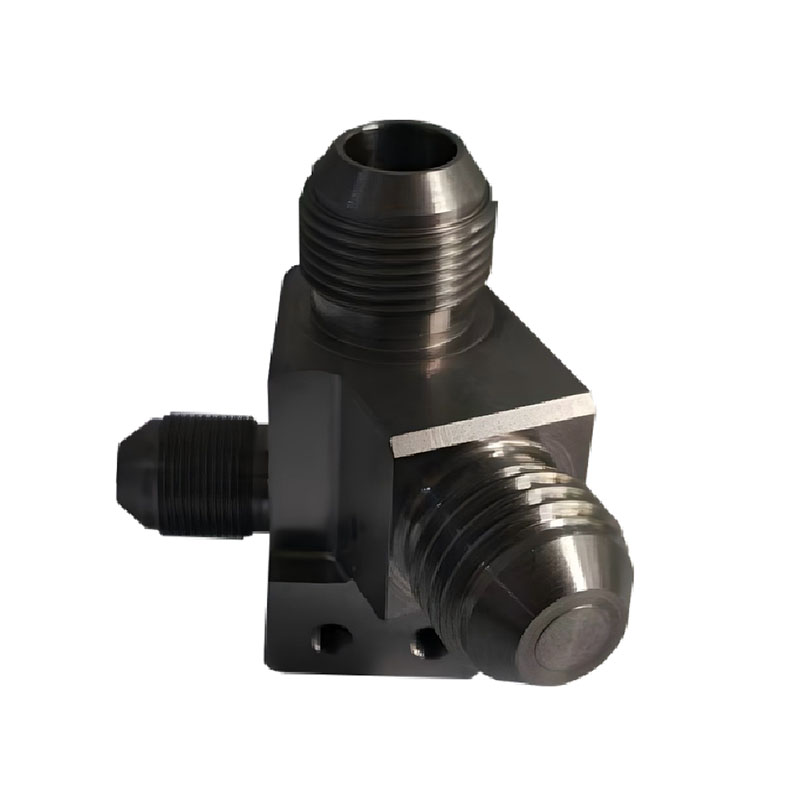
Прецизионные детали для многопортовых гидравлических фитингов
Данное изделие представляет собой многопортовый гидравлический фитинг сложной формы с квадратным основанием и тремя коническими штуцерами, имеющими наружную резьбу.
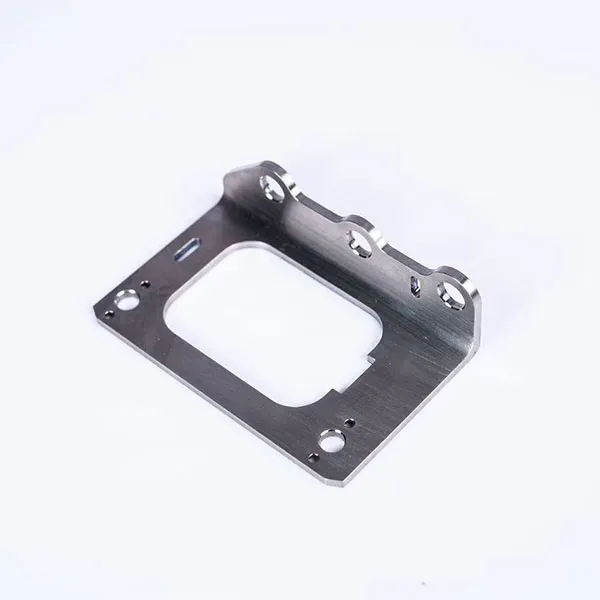
Фиксированный кронштейн из титанового сплава
Являясь основным структурным компонентом высокотехнологичного оборудования в аэрокосмической, медицинской и других отраслях, он обеспечивает точное позиционирование и стабильную несущую способность для прецизионных компонентов.

Вставка пресс-формы
Материал: Используется инструментальная сталь H13/S136 (поверхность подвергнута закалке и азотированию), твёрдость HRC 50-55, износостойкая, устойчивая к термической усталости, адаптирована к длительным циклам формования высокотемпературных расплавов (для литья под давлением/литья в металлические формы).
Прецизионные механические компоненты
Эта литая стальная деталь представляет собой прецизионный механический компонент со сложной общей структурой. Она имеет фланцы с монтажными отверстиями, а также внутренние нерегулярные канавки и позиционирующие отверстия, что требует высокой точности обработки.
Корпус клапана большого диаметра из нержавеющей стали
Корпус промышленного клапана большого диаметра из нержавеющей стали (как правило, основная конструкция клапана, предназначенная для задвижек, запорных клапанов, обратных клапанов и другой трубопроводной арматуры большого диаметра).
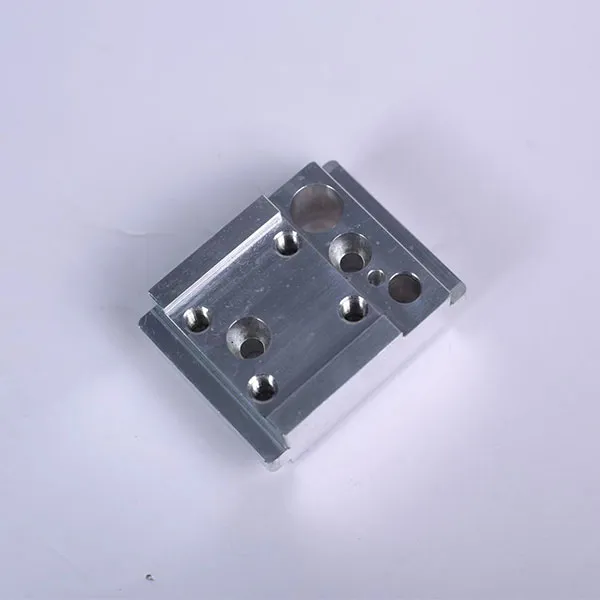
Монтажное основание из алюминиевого сплава
Это точное монтажное основание из алюминиевого сплава (носитель функциональных модулей оборудования).
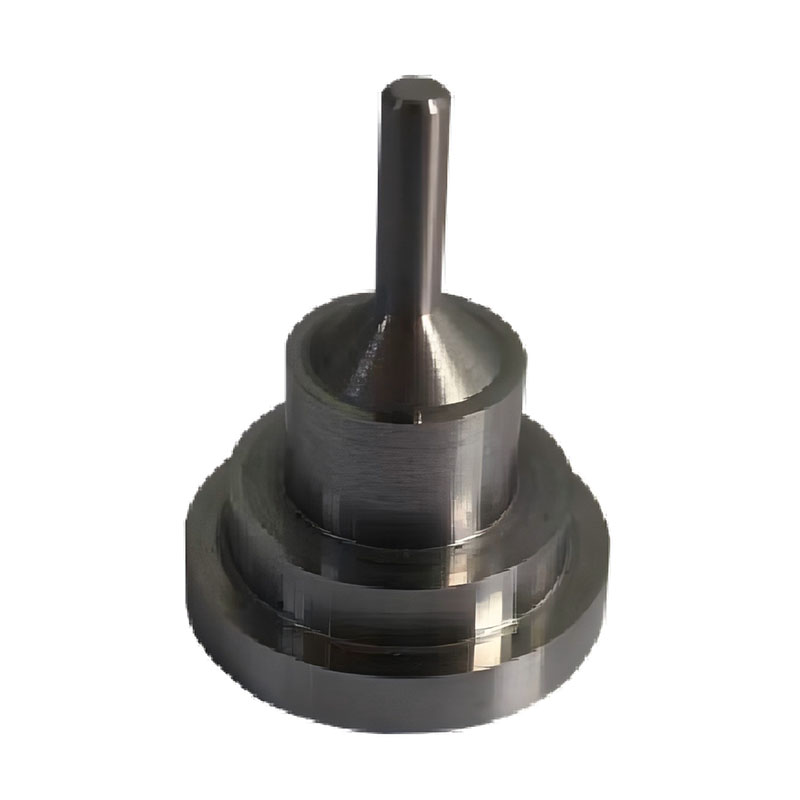
Прецизионные ступенчатые валы
Данное изделие представляет собой прецизионный металлический вал сложной ступенчатой конфигурации, включающий основание с несколькими кольцевыми уступами, центральный конический переходный участок и тонкий цилиндрический наконечник; все эти элементы выполнены как единое целое.
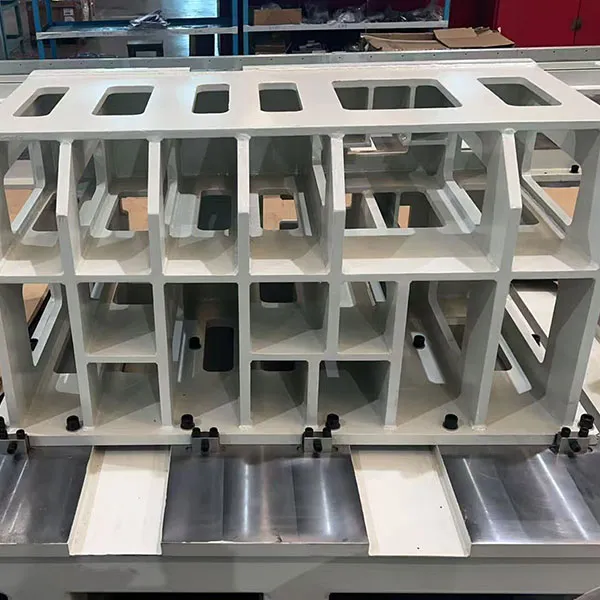
Автоматизированная сварочная установка
Материал: основная часть изготовлена из углеродистой стали Q235 (поверхность обработана пескоструйной обработкой + порошковым покрытием, цвет: белый), обладает высокой жесткостью и несущей способностью, а также устойчивостью к коррозии и ржавчине, что делает ее пригодной для использования в промышленных условиях.
Упорный шарикоподшипник
Простые упорные шарикоподшипники подразделяются на однонаправленные и двунаправленные. Однонаправленные простые упорные шарикоподшипники имеют стальные шарики между парой дорожек качения, как правило, с углом контакта 90°.


