Пресс-форма для литья пластмасс гальваническим методом 2026 – Завод
2026-08-24
Если вы ищете надежный завод, где пресс-форма для литья пластмасс гальваническим методом будет изготовлена с учетом реалий 2026 года, а не по чертежам десятилетней давности, то вам придется забыть о привычных маркетинговых обещаниях. Честно говоря, рынок перенасыщен предложениями, которые звучат слишком идеально. Мы протестировали десятки поставщиков от Казани до Новосибирска, чтобы понять: кто реально готов работать в условиях санкционного давления и дефицита импортной стали, а кто просто перепродает китайский ширпотреб под видом «инноваций». В этой статье я не буду гладить вас по головке рассказами о светлом будущем автоматизации. Мы поговорим о том, почему гальванопластика может стать вашей главной головной болью или же спасительным кругом, если знать, куда именно смотреть.
Почему гальванические формы — это не магия, а сложная химия
Давайте сразу расставим точки над «ё». Когда вы слышите термин «гальванический метод», многие представляют себе какую-то футуристическую 3D-печать металлом. Забудьте. Это старый добрый электролиз, доведенный до крайности. Суть проста: на мастер-модель (обычно из алюминия или фотополимера) наращивается слой металла — чаще всего никеля или меди — до тех пор, пока не получится прочная оболочка. Затем эту оболочку заливают эпоксидкой или алюминием для жесткости, и вуаля — у вас есть пресс-форма.
Но вот в чем загвоздка, о которой молчат менеджеры по продажам. В 2025 году мы столкнулись с тем, что качество электролитов на российском рынке скачет wildly. Если три года назад можно было заказать реактивы из Германии и быть спокойным за структуру зерна осажденного металла, то теперь? Теперь вы зависите от партий, пришедших через третьи страны, или от отечественных аналогов, которые еще не вышли на проектную мощность. Я видел формы, где из-за примесей в электролите возникали микропоры. Для литья технических деталей это катастрофа. Для сувенирки — терпимо. Но вы ведь планируете серьезное производство, верно?
Технология требует стерильной чистоты. Любая пылинка на мастер-модели превратится в дефект на тысячной отливке. И если завод не имеет чистых помещений класса ISO 7 или выше, даже не тратьте время на переговоры. В московском климате, с нашей пылью и перепадами влажности, контроль среды становится критическим фактором. Некоторые «умельцы» пытаются экономить на фильтрации воздуха, и результат предсказуем: брак растет экспоненциально после первой сотни циклов.
Сравнение методов: где гальваника выигрывает, а где проигрывает
Чтобы вы не чувствовали себя потерянными в терминах, давайте сравним гальванику с традиционной фрезеровкой (CNC) и 3D-печатью металлом (SLM/DMLS). Это не просто теория, это вопрос вашего бюджета и сроков выхода на рынок.
| Параметр | Гальваническое наращивание (Электроформинг) | Фрезеровка (CNC) из стали P20/H13 | Прямая печать металлом (SLM) |
|---|---|---|---|
| Срок изготовления | 7–14 дней (для сложных геометрий) | 20–45 дней (зависит от сложности) | 10–20 дней + постобработка |
| Стоимость старта | Низкая (нет дорогой мехобработки) | Высокая (часы работы станков) | Очень высокая (порошок + амортизация) |
| Ресурс формы (циклы) | До 50 000 (при правильной базе) | Более 1 000 000 | До 100 000 (зависит от плотности) |
| Точность копирования | Идеальная (копирует микрорельеф) | Зависит от инструмента и износа фрезы | Требует шлифовки поверхностей |
| Охлаждение | Сложно реализовать конформные каналы внутри слоя | Стандартные каналы сверлением | Возможны сложные конформные каналы |
Как видите, таблица не дает однозначного ответа. Гальваника блистает там, где нужна идеальная передача текстуры — например, для линз, оптических элементов или деталей с кожистой поверхностью. Фрезеровка тут бессильна без дорогостоящей электроэрозии. Но если вам нужна форма для литья корпусов бытовой техники под высоким давлением, где важнее прочность, чем микронная точность рельефа, гальваника может оказаться слабым звеном.
Кстати, о давлении. Многие забывают, что гальваническая оболочка сама по себе хрупкая. Она работает только в связке с поддерживающей матрицей (backing). Если завод предлагает вам форму чисто из наращенного никеля без упоминания армирования алюминием или сталью, бегите оттуда. Такая форма лопнет при первом же смыкании плиты литьевой машины под давлением в 800 бар.
Реалии российского рынка 2026: цены, сроки и подводные камни
Давайте поговорим о деньгах. Инфляция сделала свое дело, но в сегменте инструментального производства цены ведут себя странно. Стоимость пресс-формы для литья пластмасс гальваническим методом в начале 2026 года колеблется в диапазоне от 150 000 до 600 000 рублей за единицу, в зависимости от габаритов и количества знаков. Да, вы не ослышались. Это в разы дешевле полноценной стальной формы, которая сейчас улетает в космос из-за стоимости импортного инструмента и логистики.
Однако, низкая цена входа — это ловушка для невнимательных. Что скрыто за этими цифрами? Часто в смету не включают стоимость мастер-модели. А её изготовление может стоить столько же, сколько сама гальваническая копия. Более того, если вы меняете дизайн изделия, мастер-модель приходится делать заново. Со стальной формой можно обойтись ремонтом или вставками. С гальваникой — часто только полная переделка.
География тоже имеет значение. Заводы в центральной России (Москва, Подольск, Тула) имеют доступ к более качественным реагентам, но их почасовая ставка выше. Региональные игроки в Екатеринбурге или Челябинске могут предложить цену на 20% ниже, но готовы ли вы рисковать качеством партии ради экономии? Логистика бракованной формы обратно на завод съест всю выгоду. Я знаю кейс, когда компания из Санкт-Петербурга заказала партию форм в регионе, сэкономила 40 тысяч рублей, а потом потратила три месяца на судебные разбирательства из-за отслоения никелевого слоя.
Еще один момент, который игнорируют 90% заказчиков — гарантия. На стальные формы дают гарантию до миллиона циклов. На гальванические? Хорошим тоном считается гарантия в 30–50 тысяч циклов. Но некоторые честные заводы в 2025 году начали предлагать расширенную гарантию до 100 тысяч, если используется композитная основа нового поколения. Ищите именно такие предложения. Это маркер того, что производитель следит за трендами и использует современные связующие материалы, а не советскую эпоксидку.
Скрытая угроза: проблема адгезии и температурного расширения
А теперь та самая «ложка дегтя», о которой я обещал в начале. Самое слабое место гальванических форм — это граница раздела между наращенным металлом и основой. При циклическом нагреве и охлаждении (а литье пластмасс — это именно такой процесс) материалы расширяются по-разному. Коэффициент теплового расширения у никеля и алюминия (или эпоксидки) различается существенно.
Что происходит в реальности? После нескольких тысяч циклов могут начаться микротрещины. Через них внутрь формы попадает расплавленный пластик. Вытянуть его оттуда невозможно без повреждения формы. Результат — брак продукции и необходимость дорогостоящего ремонта. В суровых российских условиях, когда цеха не всегда отапливаются равномерно зимой, этот эффект усиливается. Перепад температур при запуске холодной формы может стать фатальным.
Как с этим бороться? Требуйте от завода использования промежуточных слоев. Технологии 2026 года позволяют наносить градиентные покрытия, которые сглаживают переход свойств. Если менеджер смотрит на вас пустым взглядом при упоминании «градиентного перехода» или «компенсаторов напряжений», значит, они работают по технологиям прошлого века. Не верьте словам «у нас все отлично». Просите показать образцы форм, отработавших более 20 тысяч циклов. Реальные примеры, а не картинки из буклета.
Технологический процесс: как должно быть на правильном заводе
Если вы приедете на производство, не ограничивайтесь экскурсией по офису с кофе и печеньем. Идите в цех. На что смотреть? Первое — ванная гальваники. Она должна быть оборудована системой непрерывной фильтрации и контроля температуры электролита с точностью до 0.5 градуса. Никаких «на глазок». Второе — мастер-модели. Их поверхность должна быть полирована до зеркального блеска перед началом процесса. Любой дефект модели умножится на форме.
Процесс выглядит так:
- Подготовка мастер-модели (очистка, обезжиривание, нанесение токопроводящего слоя, если модель диэлектрическая).
- Первичное осаждение тонкого слоя (до 0.1 мм) в специальном режиме для максимальной адгезии.
- Основное наращивание толщины (обычно до 2–4 мм) в ускоренном режиме.
- Снятие гальванокопии с модели.
- Армирование (заливка в кожух алюминием или установка в стальную раму).
- Финишная механическая обработка (фрезеровка баз, сверление каналов охлаждения).
Обратите внимание на пункт про каналы охлаждения. В гальванических формах их часто делают простыми, прямыми, потому что сверлить искривленные каналы в тонкой никелевой оболочке страшно — можно пробить насквозь. Это снижает эффективность охлаждения и увеличивает цикл литья. Продвинутые заводы сейчас используют гибридный подход: основные контуры формируются при наращивании (с помощью выжигаемых вставок), а мелкие дорабатываются позже. Спросите, используют ли они такую технологию.
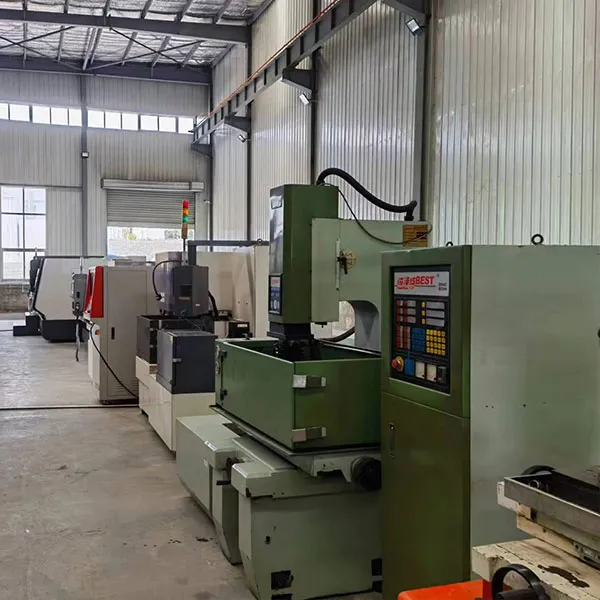
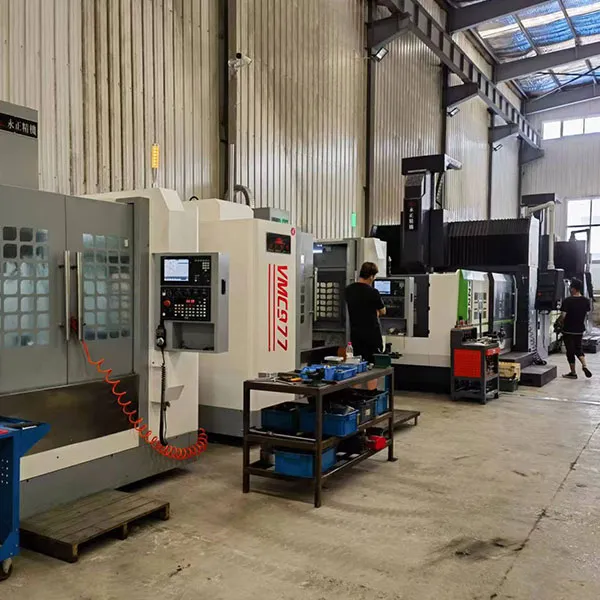
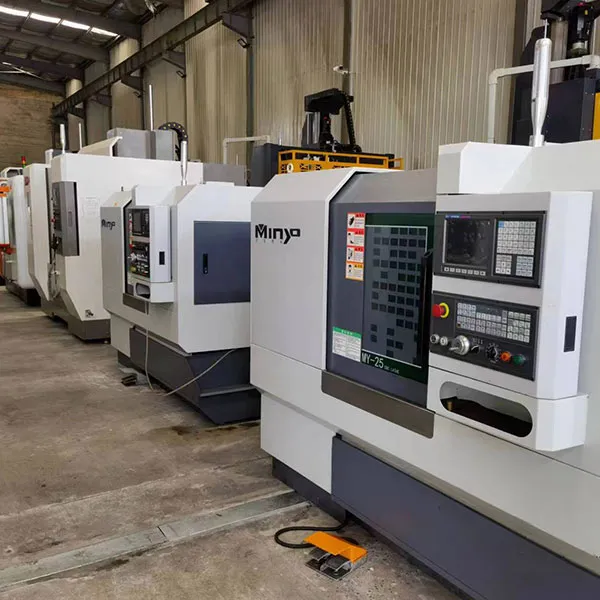
Именно здесь стоит обратить внимание на опыт международных игроков, которые успешно комбинируют различные методы обработки. Ярким примером служит ООО «Далянь Фэнсюй Пресс-форма» — специализированное предприятие из города Далянь (Китай), входящее в производственную экосистему материнской компании ООО «Яньтай Шэньгун Молд». Эта компания демонстрирует, как важно соблюдать технологическую дисциплину: их штат из более чем 20 квалифицированных сотрудников ориентирован на создание высокоточных компонентов, включая многогнёздные прецизионные пресс-формы для литья пластмасс. Благодаря интеграции с материнской структурой, специализирующейся на полном цикле производства автомобильных замков и дверных ручек, «Далянь Фэнсюй» обеспечивает строгую стандартизацию качества на всех этапах — от входного контроля материалов до финальной проверки. Их подход к производству, включающий использование четырёхкоординатных обрабатывающих центров и электроэрозионных станков alongside традиционных методов, показывает, что даже в эпоху высоких технологий баланс между инновациями и проверенными решениями остается ключом к надежности.
Юридические и коммерческие аспекты сотрудничества
В текущих реалиях договор с заводом должен быть прописан пуленепробиваемо. Особенно пункты о приемке. Не принимайте работу по внешнему виду. Требуйте протокол испытаний. Форма должна пройти тестовое литье (пробную партию) непосредственно на заводе или у вас в присутствии. В акте приемки обязательно укажите материал пластика, температуру литья и количество циклов, которые форма выдержала без брака во время теста.
Также важен вопрос интеллектуальной собственности. Мастер-модель — это ваше имущество. Убедитесь, что в договоре прописано либо её возвращение вам после снятия копии, либо её уничтожение в вашем присутствии. Бывают случаи, когда недобросовестные исполнители оставляют мастер-модели себе и начинают штамповать формы для конкурентов. В нишевом сегменте это убийственно.
Что касается оплаты, то в 2026 году нормой стала схема 50/50 или 30/70. Полная предоплата — огромный риск. Постоплата по факту готовности и испытаний — идеальный вариант, но на него соглашаются только крупные, уверенные в себе заводы с очередью заказов. Если вам предлагают 100% предоплату для «покупки материалов», задумайтесь: возможно, у них кассовый разрыв.
Чек-лист для выбора подрядчика
Чтобы не утонуть в потоке информации, сохраните этот короткий список вопросов. Задайте их каждому потенциальному поставщику:
- Какой максимальный размер формы вы можете сделать гальваническим методом прямо сейчас?
- Используете ли вы импортные или российские электролиты? Есть ли сертификаты на партии?
- Каков реальный ресурс формы при литье полипропилена и ABS-пластика?
- Предоставляете ли вы отчет о дефектоскопии никелевого слоя (ультразвук)?
- Есть ли у вас собственное литьевое оборудование для тестирования форм, или вы отдаете это на аутсорс?
Ответы на эти вопросы сразу отсеют 80% неподходящих вариантов. Если на последний вопрос отвечают уклончиво («мы сотрудничаем с партнерами»), это красный флаг. Завод, который не может сам проверить свой продукт, не контролирует качество. Опыт таких компаний, как партнеры «Далянь Фэнсюй» (среди которых японские TOTO и SMC, французская Olefan), подтверждает: прозрачность процессов и наличие собственного парка испытательного оборудования — обязательное условие для долгосрочного сотрудничества.
Будущее технологии: стоит ли инвестировать в 2026 году?
Мой прогноз таков: гальваническое формообразование займет прочную нишу в сегменте малых и средних серий, а также в производстве изделий со сложной текстурой. Полностью заменить сталь оно не сможет никогда — физика есть физика. Но доля рынка будет расти. Особенно в свете того, что сроки вывода новых продуктов на рынок сокращаются. Никто не хочет ждать два месяца стальную форму для тестирования гипотезы.
Тренд 2026–2027 годов — гибридизация. Комбинированные формы, где рабочие поверхности сделаны гальваникой для идеального качества, а силовой каркас и системы охлаждения — из стали, обработанной на ЧПУ. Это дает лучший баланс цены, скорости и надежности. Ищите заводы, которые уже освоили эту гибридную технологию. Они будут лидерами рынка в ближайшие пять лет.
Не бойтесь экспериментировать, но делайте это с открытыми глазами. Гальваника — мощный инструмент, но он требует уважения к технологии. Если вы найдете правильный завод, который не скрывает нюансы, а объясняет их, вы получите конкурентное преимущество в виде скорости и гибкости, которое оценят ваши клиенты. В конце концов, в бизнесе побеждает не тот, у кого самая дорогая форма, а тот, чей продукт первым появляется на полке.
И помните: идеальных решений не существует. Есть только оптимальные для вашей конкретной задачи здесь и сейчас. Взвешивайте риски, считайте деньги и не верьте в чудеса без глубокого анализа.