

Продукция
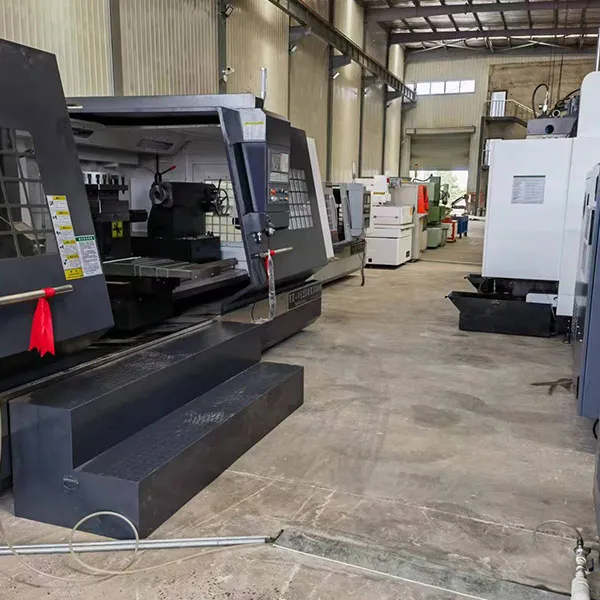
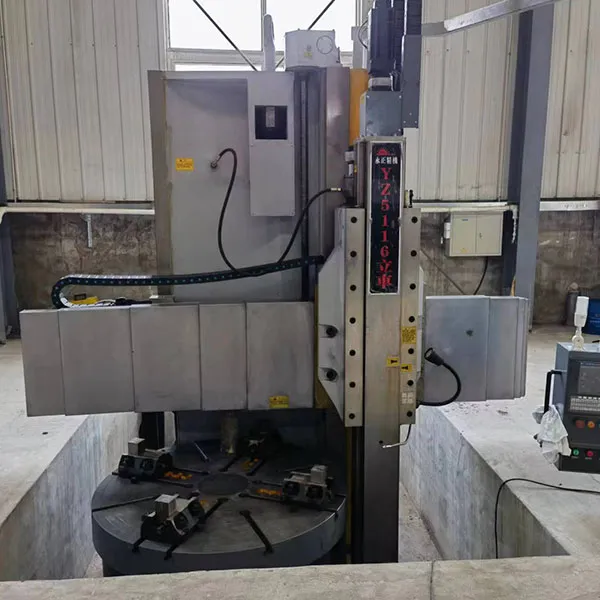
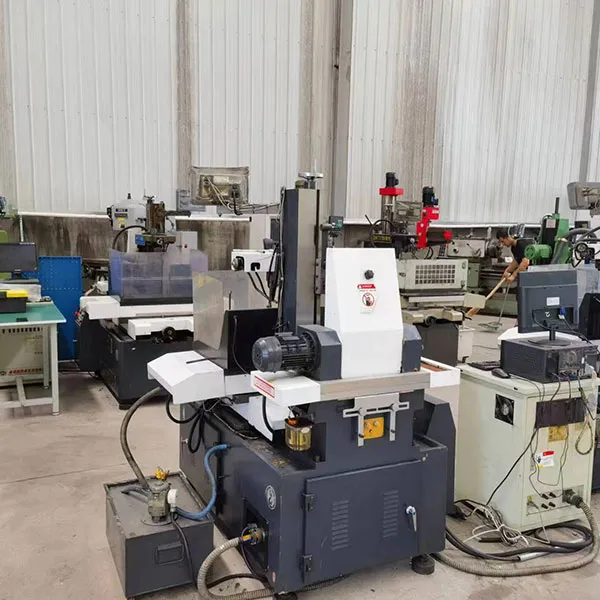
-
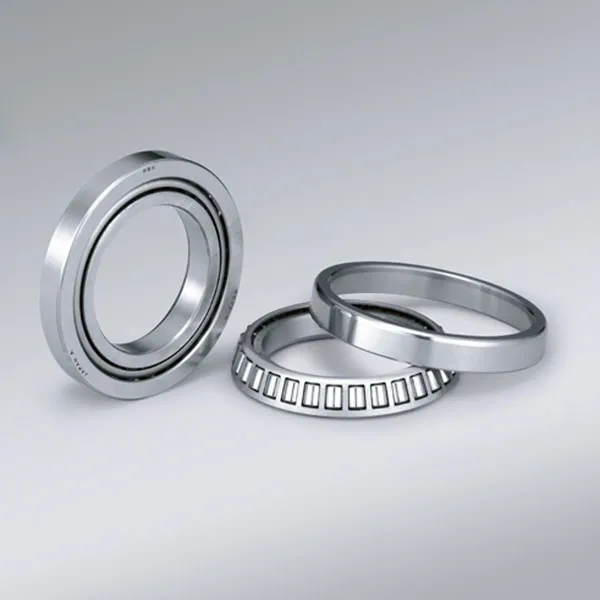
Конический роликоподшипник
-
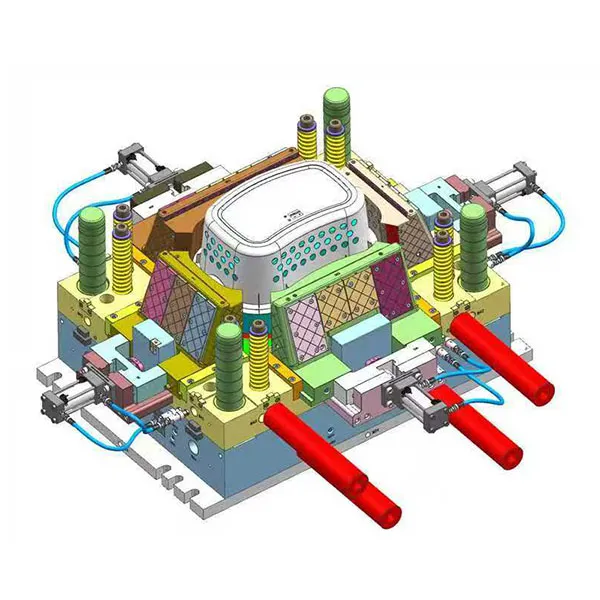
Многогнёздная прецизионная пресс-форма для литья пластмасс
-

Вставка пресс-формы
-
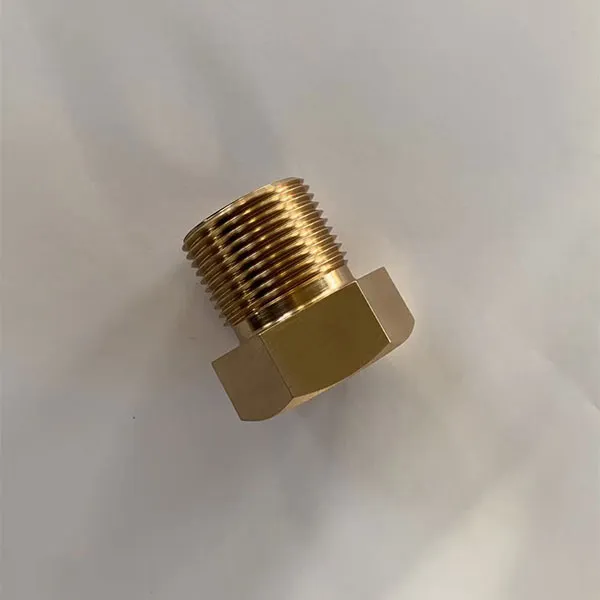
Шестигранная заглушка с наружной резьбой из цельной латуни
-
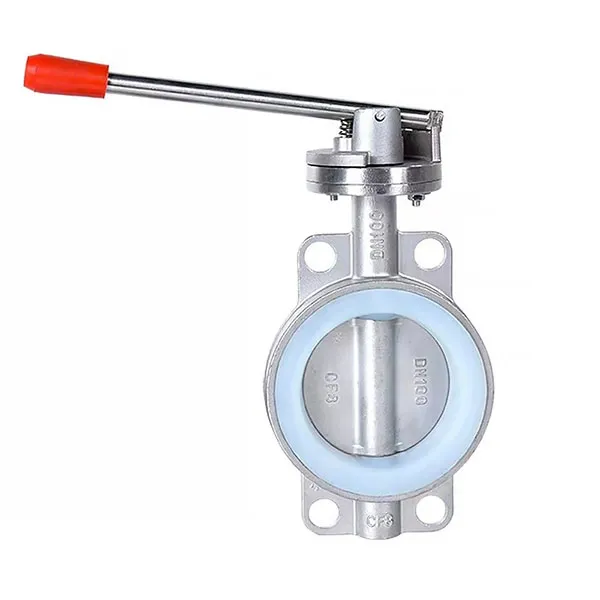
Дисковый затвор фланцевый нержавеющий с силиконовым уплотнением
-
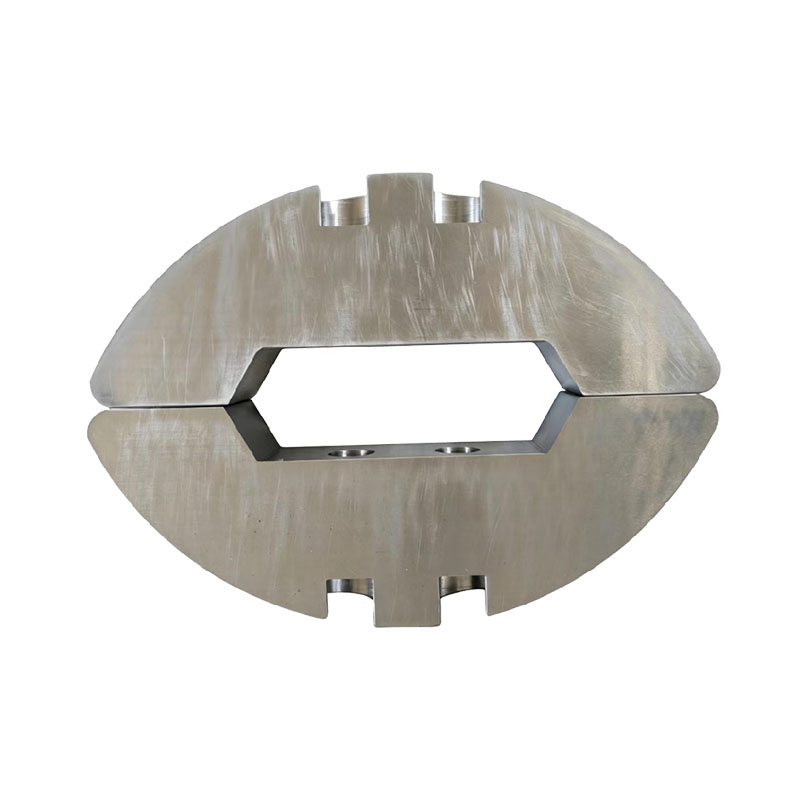
Детали, изготовленные с высокой точностью и имеющие зажимные поверхности сложной дугообразной формы.
-
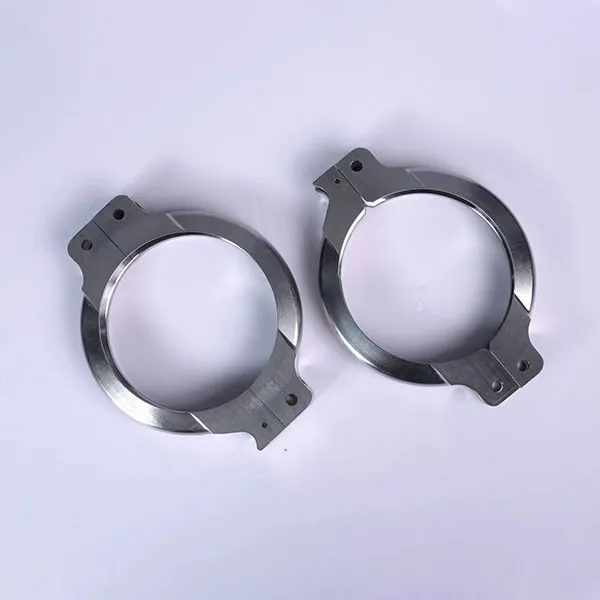
Хомут из жаропрочного сплава
-
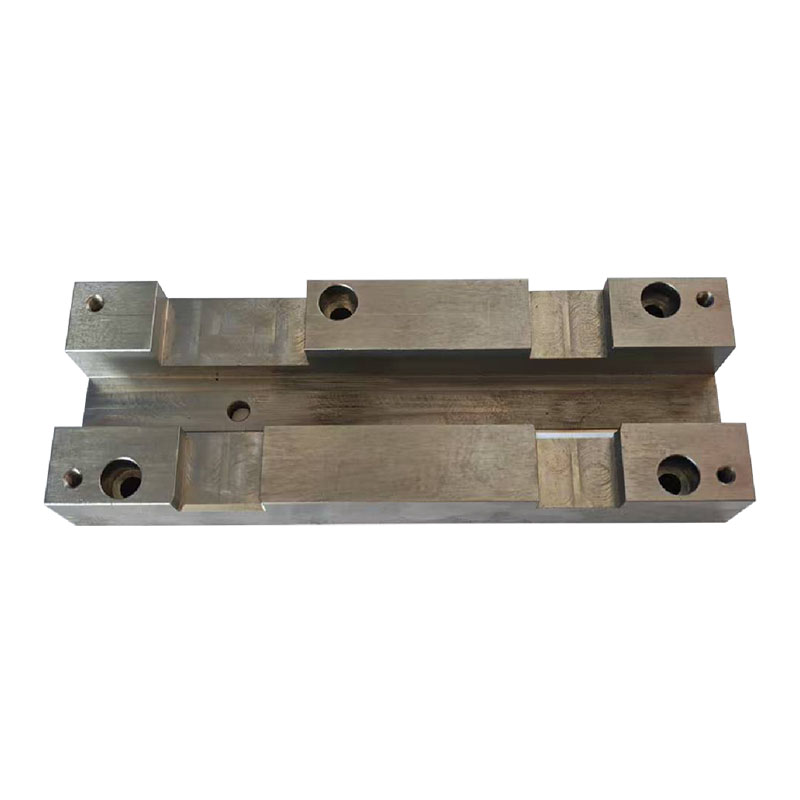
Прецизионная механическая обработка симметричных ступенчатых удлиненных оснований
-
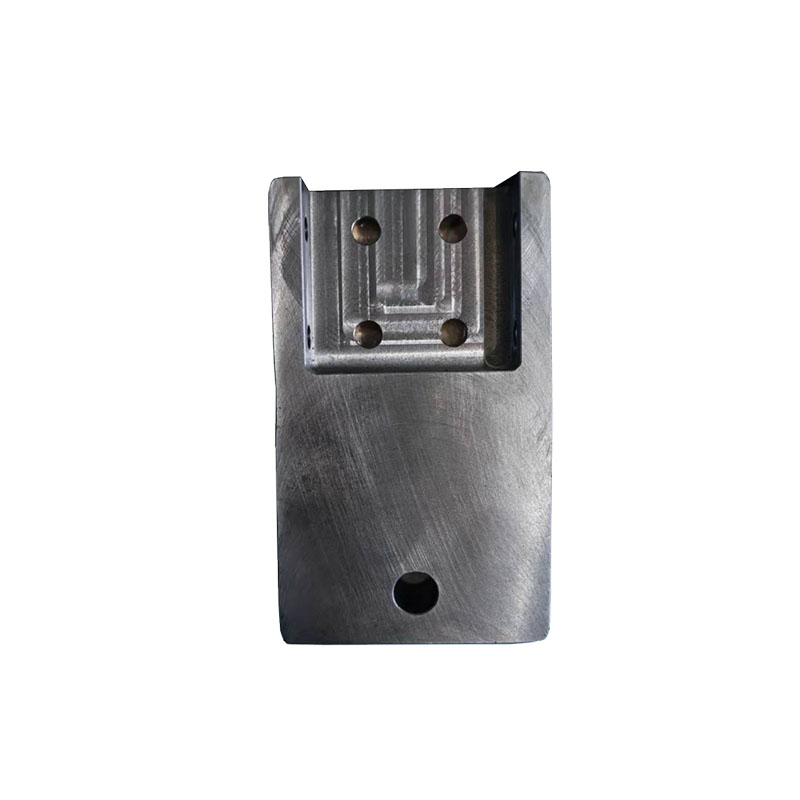
U-образное монтажное основание, изготовленное методом прецизионной механической обработки
-
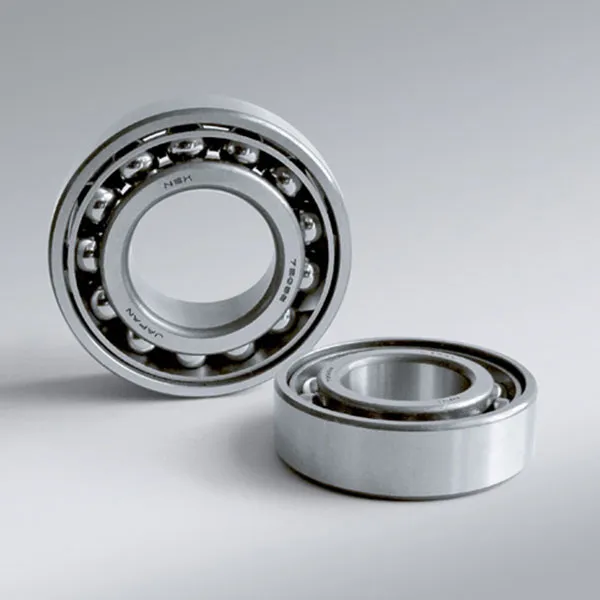
Радиально-упорный шарикоподшипник
-
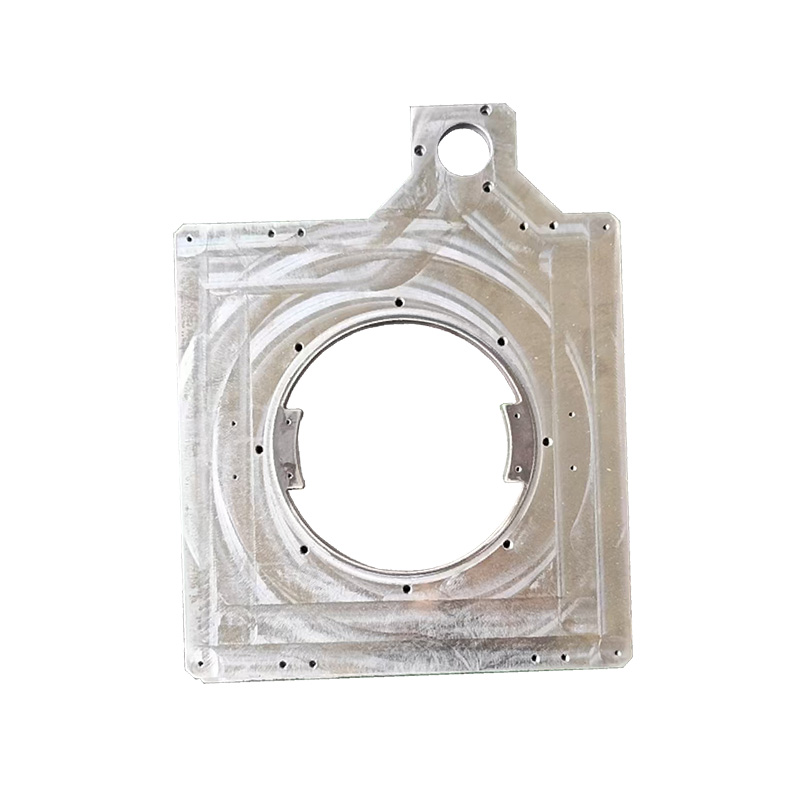
Неправильная форма рамы, чугунная пластина
-
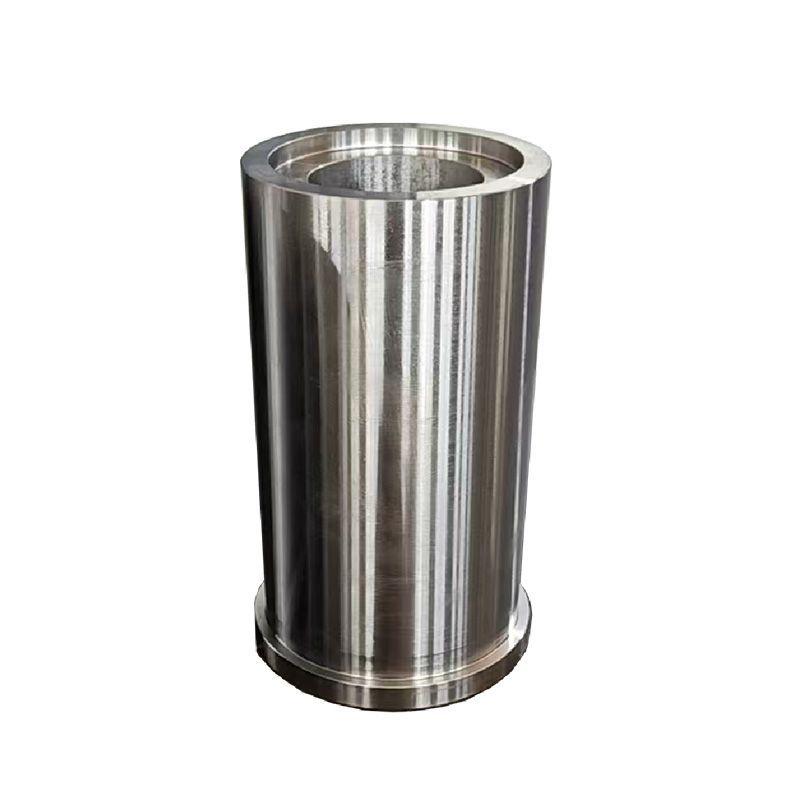
Литые стальные гильзы
-
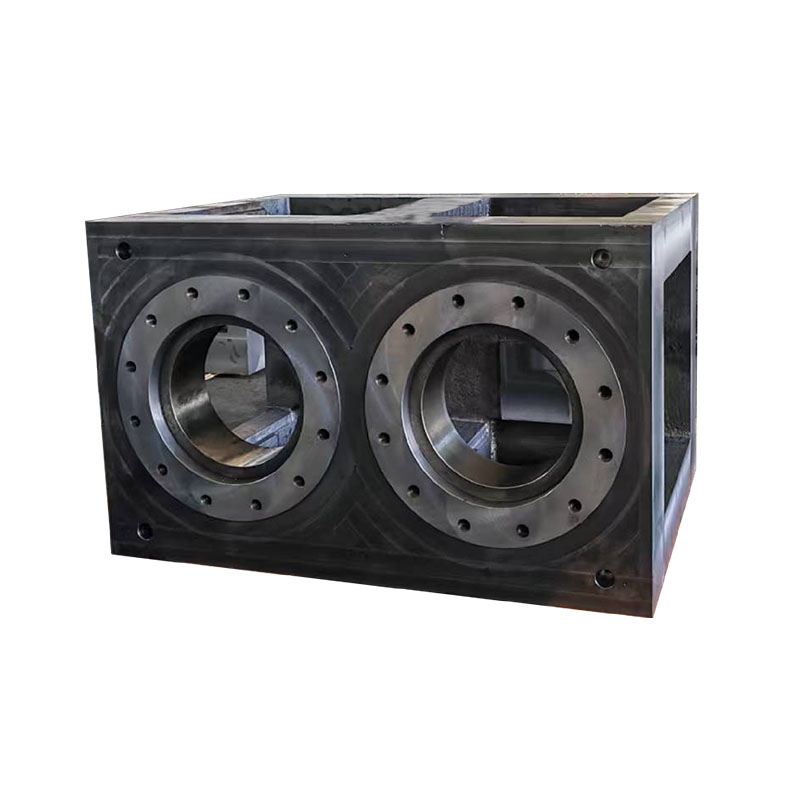
Прецизионные детали для портальных обрабатывающих центров с двумя шпинделями
-
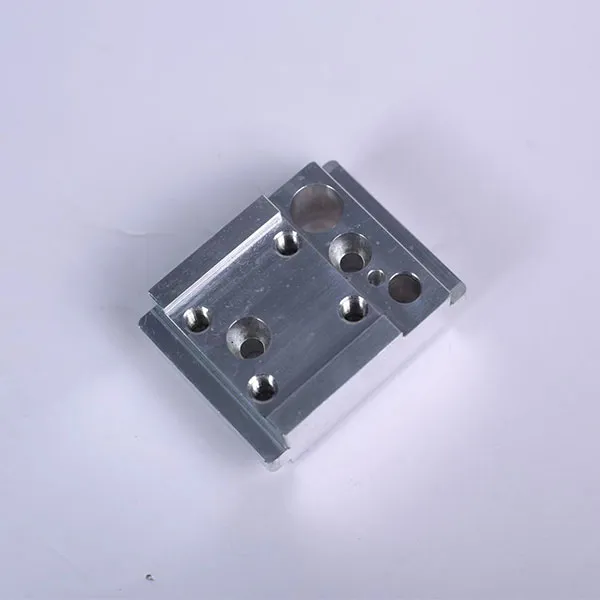
Монтажное основание из алюминиевого сплава
-
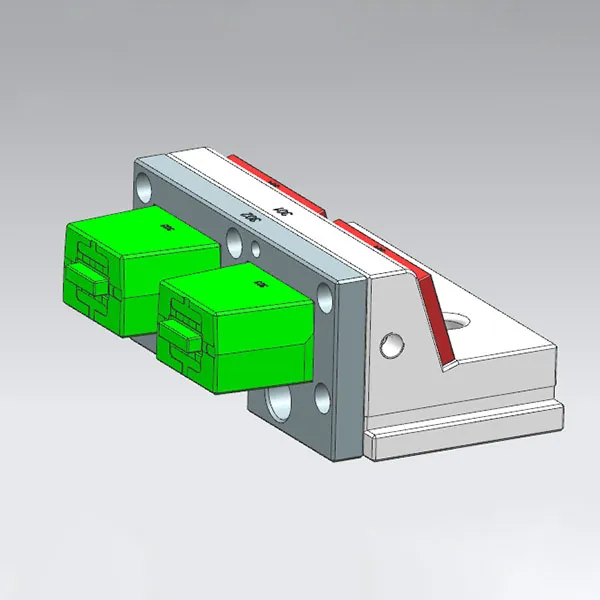
Боковой ползун формы
-
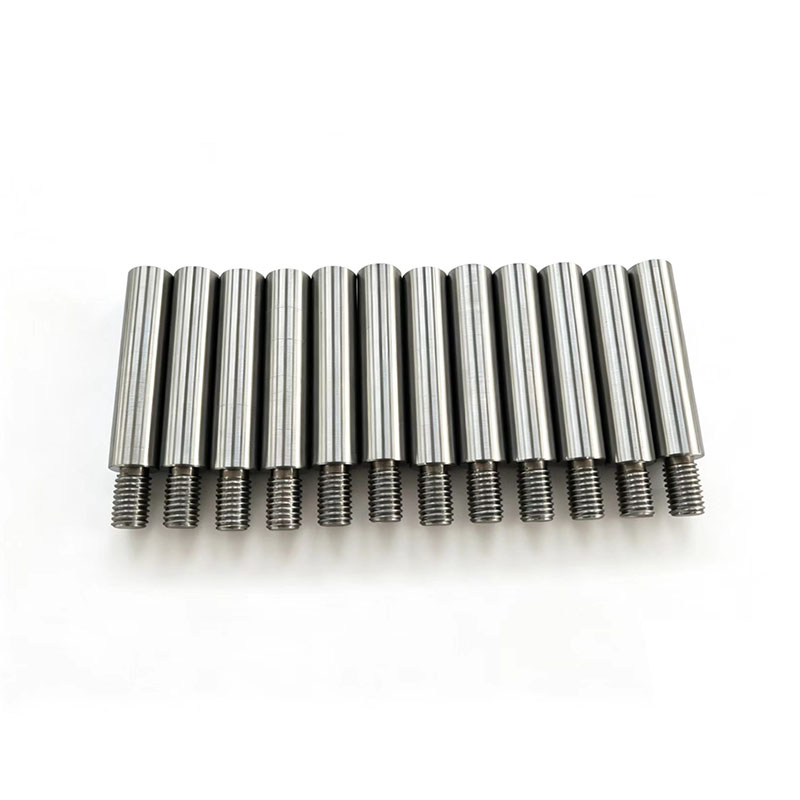
Цилиндрический штифт (или вал) с резьбой на одном конце
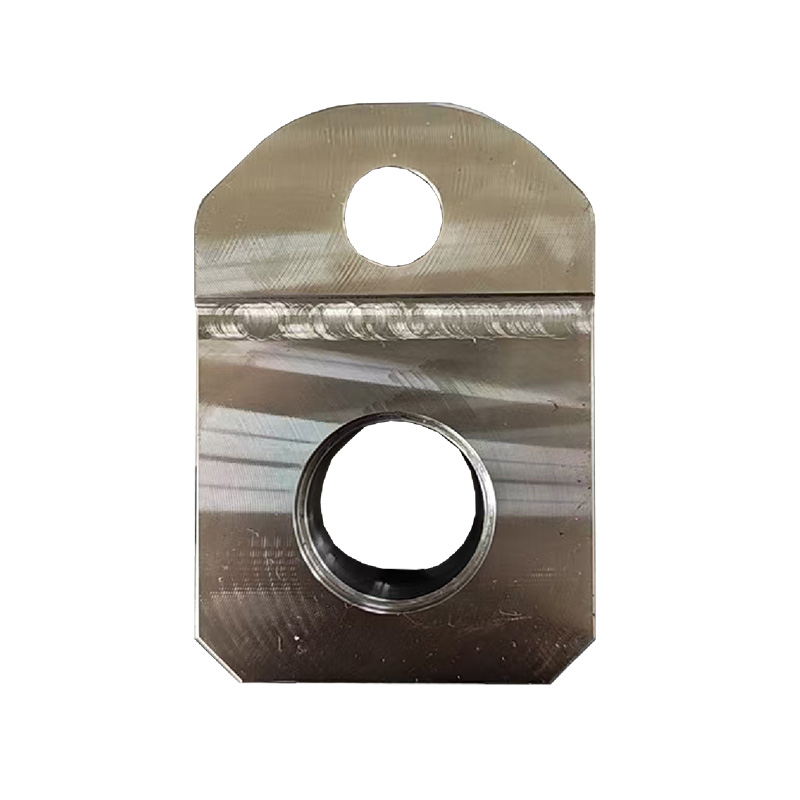
Соединительные элементы из литой стали неправильной формы
Это соединительная деталь из литой стали неправильной формы. Заготовка имеет два сквозных отверстия разного размера и ступенчатую структуру. Края и углы скошены. Вся деталь обрабатывается прецизионным фрезерованием на обрабатывающем центре, при этом обработка выполняется последовательно с использованием зажимов для обеспечения точности контура и размеров ступеней.
Описание
маркер
Подробная информация о продукте
Это соединительная деталь из литой стали неправильной формы. Заготовка имеет два сквозных отверстия разного размера и ступенчатую структуру. Края и углы скошены. Вся деталь обрабатывается прецизионным фрезерованием на обрабатывающем центре, при этом обработка выполняется последовательно с использованием зажимов для обеспечения точности контура и размеров ступеней.
Весь процесс обработки выполняется на обрабатывающем центре в два последовательных этапа. На первом этапе с помощью зажимов заготовка удерживается на месте, пока фрезеруется окружающий контур, уточняется внешняя форма, удаляется излишки материала с заготовки и формируется общий внешний контур, завершается основная обработка кромок и углов. На втором этапе, сохраняя зажимы и позиционирование, продолжается фрезерование излишков материала на обрабатывающем центре, точно фрезеруется необходимая ступенчатая структура, контролируется высота и плоскостность ступеней для обеспечения гладкой поверхности ступеней.
Благодаря стабильной работе фрезерного станка и надежному зажиму зажимных устройств, внешний контур и ступенчатые участки обрабатываются поэтапно, что исключает дефекты формы литой стальной заготовки и гарантирует соответствие формы и ступенчатой структуры заготовки стандартам готовой продукции. Затем сквозные отверстия могут быть обработаны на последующих этапах для удовлетворения требований к сборке и соединению оборудования.
связаться с нами
Сопутствующие популярные продукты
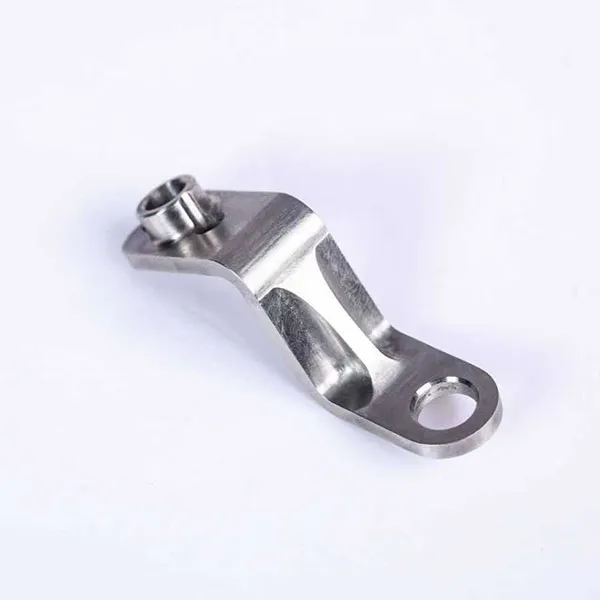
Соединительная тяга
Это точный соединительный кронштейн (стойка) из нержавеющей стали (специализированная соединительная тяга для промышленного оборудования).

Упорный шарикоподшипник
Простые упорные шарикоподшипники подразделяются на однонаправленные и двунаправленные. Однонаправленные простые упорные шарикоподшипники имеют стальные шарики между парой дорожек качения, как правило, с углом контакта 90°.
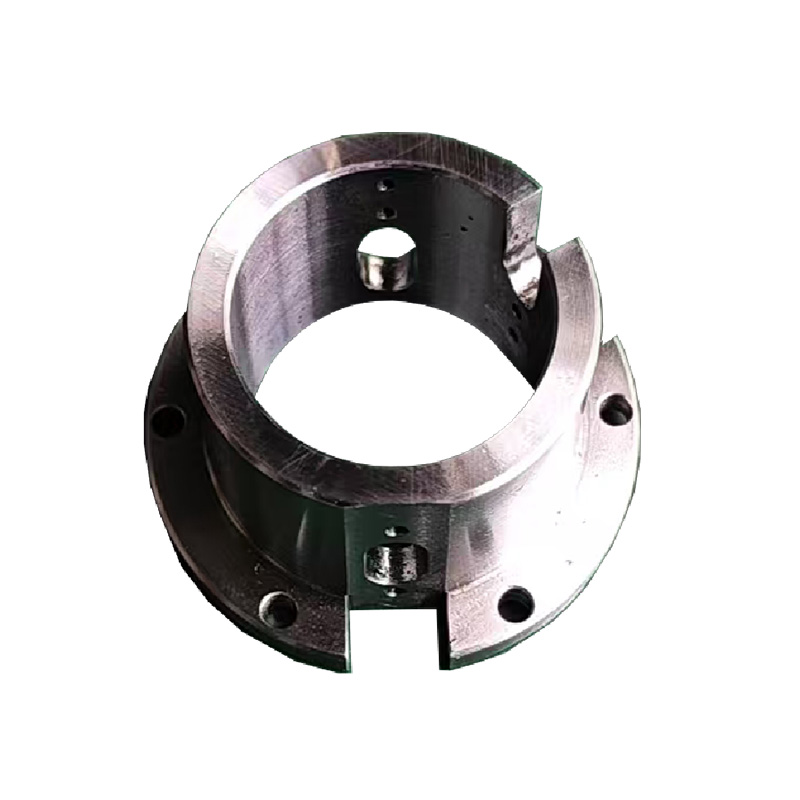
Прецизионные механические компоненты
Эта литая стальная деталь представляет собой прецизионный механический компонент со сложной общей структурой. Она имеет фланцы с монтажными отверстиями, а также внутренние нерегулярные канавки и позиционирующие отверстия, что требует высокой точности обработки.
Прецизионные детали для портальных обрабатывающих центров с двумя шпинделями
Данная деталь представляет собой крупногабаритный корпус квадратной формы с двумя большими круглыми отверстиями. Она имеет полость внутри и множество базовых поверхностей для сборки, а ее сложная геометрия сочетает в себе плоские участки, дугообразные элементы и внутренние полости.
Боковой ползун формы
Корпус ползуна: изготовлен из инструментальной стали S136/H13 (закален до HRC 50-55), обладает износостойкостью и коррозионной стойкостью, подходит для длительного серийного производства
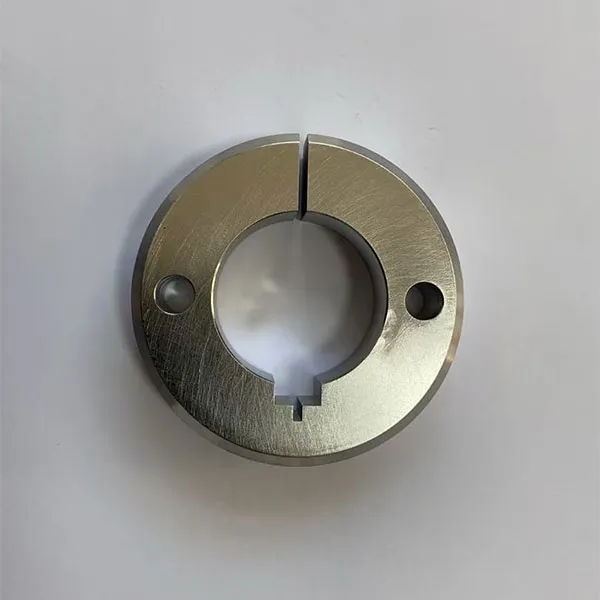
Зажимная планка
Материал: Используется сталь 45 или алюминиевый сплав (поверхность подвергается точному шлифованию/сатинированию), обладает высокой твёрдостью (для стальной HRC 45-50), устойчивостью к деформации, подходит для сценариев с высокой и низкой нагрузкой.
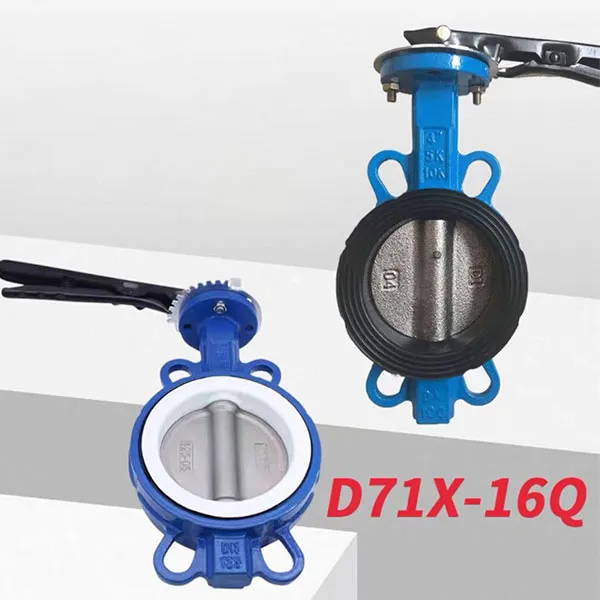
D71X-16Q Задвижка-бабочка межфланцевая с ручным управлением
Это задвижка-бабочка типа D71X-16Q с ручным управлением и мягким уплотнением для трубопроводов.
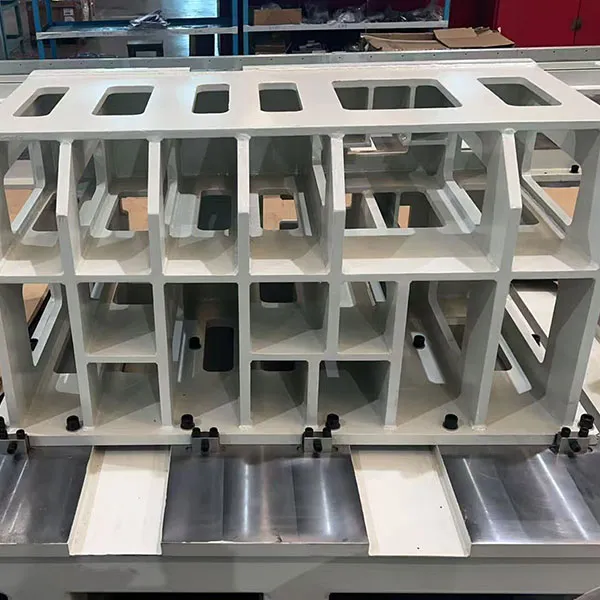
Автоматизированная сварочная установка
Материал: основная часть изготовлена из углеродистой стали Q235 (поверхность обработана пескоструйной обработкой + порошковым покрытием, цвет: белый), обладает высокой жесткостью и несущей способностью, а также устойчивостью к коррозии и ржавчине, что делает ее пригодной для использования в промышленных условиях.
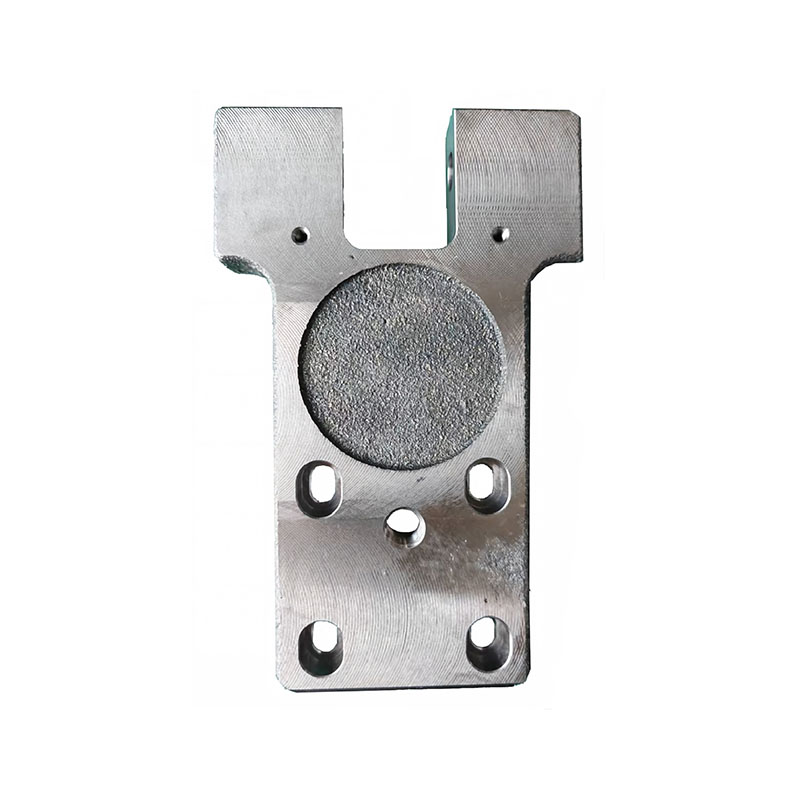
Прецизионная механическая обработка U-образных монтажных пластин
Данное изделие представляет собой прецизионную монтажную пластину с раздвоенной конструкцией U-образной формы. Деталь имеет крупное круглое углубление (цековку) в центре, ряд установочных отверстий и удлиненных пазов на поверхности, а также симметричные монтажные выступы, расположенные с обеих сторон.
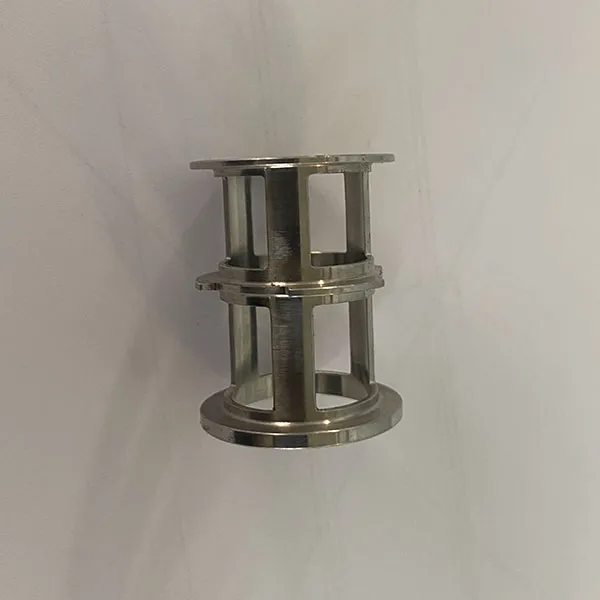
Фиксирующая втулка из сплава
Это фиксирующая втулка из сплава, являющаяся компонентом структурной опоры в области прецизионной механики/аэрокосмической техники.
Шестигранная заглушка с наружной резьбой из цельной латуни
Материал: отлита из чистой латуни T2, отличается высокой плотностью (8,9 г/см³), устойчивостью к давлению и коррозии. Устойчива к ржавлению при длительном использовании и подходит для применения с горячей/холодной водой, газом и маслом.
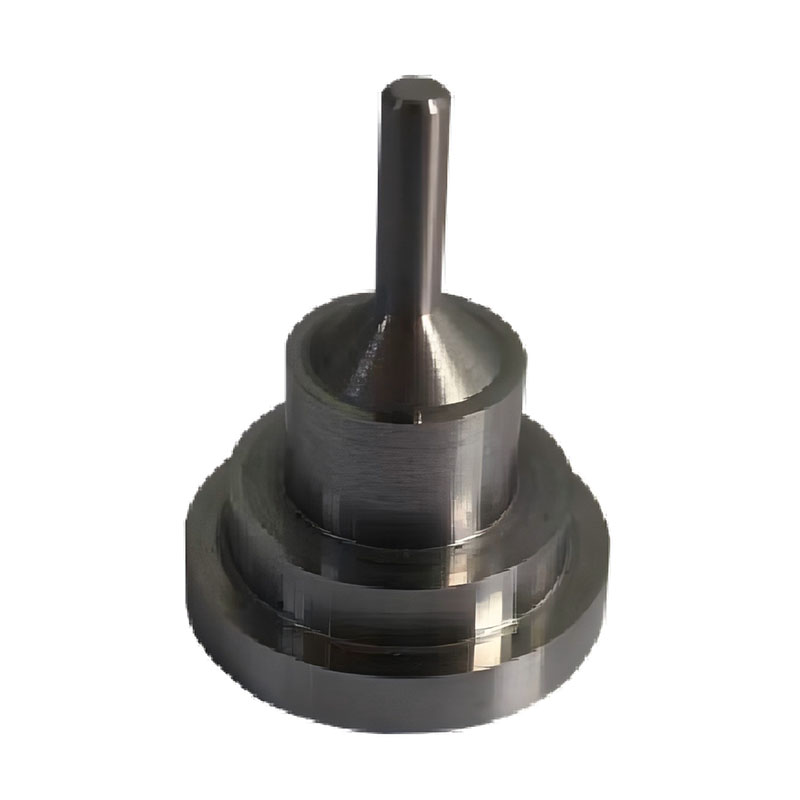
Прецизионные ступенчатые валы
Данное изделие представляет собой прецизионный металлический вал сложной ступенчатой конфигурации, включающий основание с несколькими кольцевыми уступами, центральный конический переходный участок и тонкий цилиндрический наконечник; все эти элементы выполнены как единое целое.
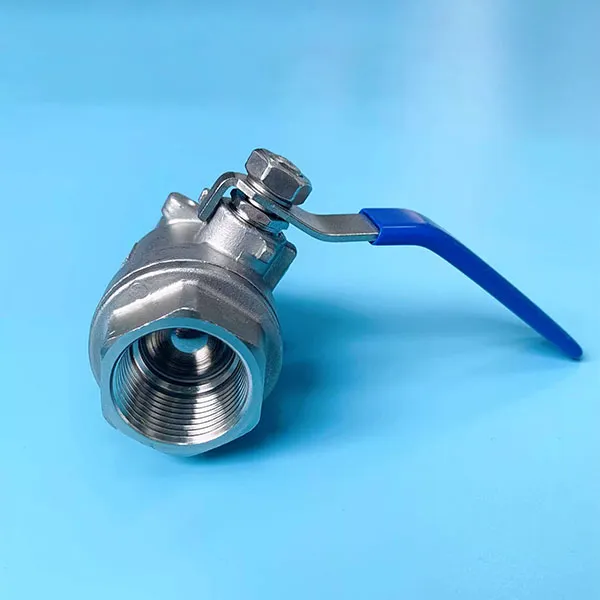
Шаровой кран нержавеющий резьбовой с ручным управлением
Это шаровой кран нержавеющий резьбовой с ручным управлением, широко используемый в трубопроводах для быстрого открытия и закрытия.
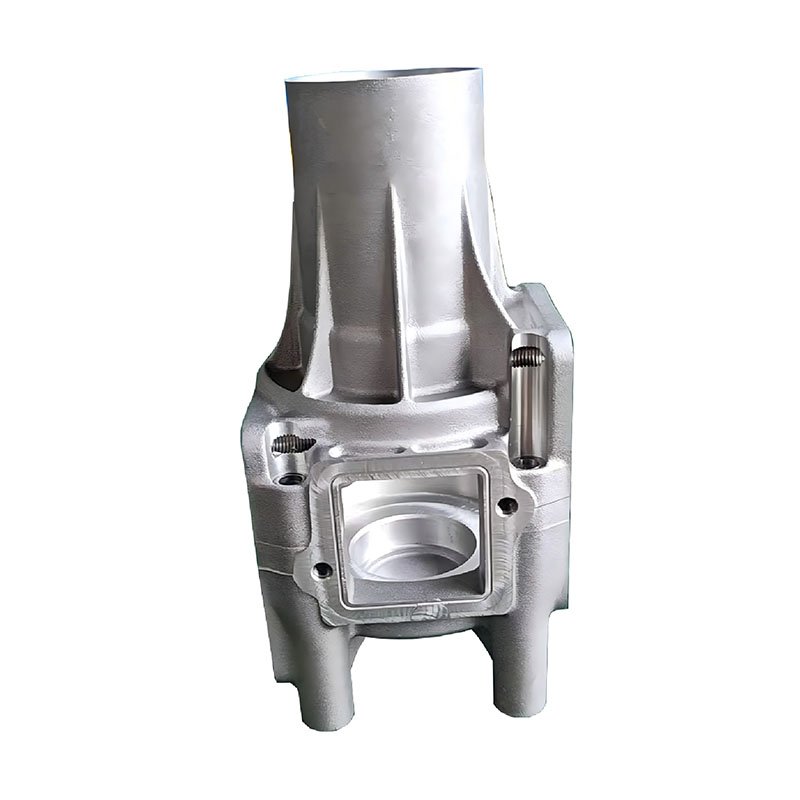
Корпус из литого алюминия сложной формы, прошедший прецизионную механическую обработку
Данное изделие представляет собой сложный корпус гидравлического узла нестандартной формы, изготовленный методом цельного литья.
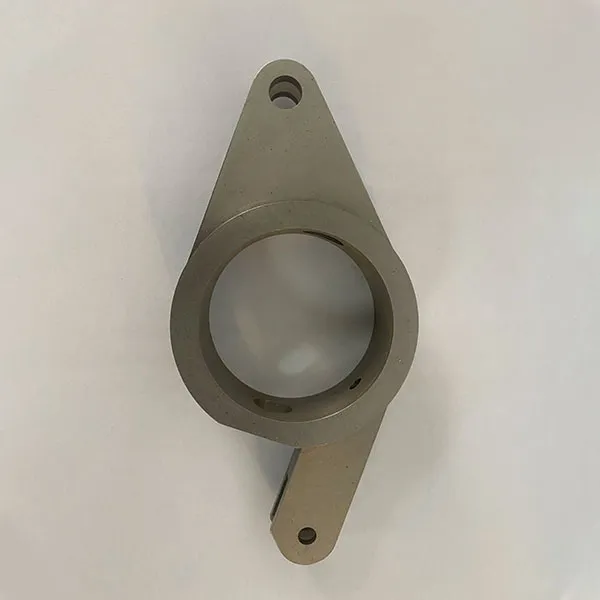
Коромысло из сплава
Коромысло из сплава является ключевым подвижным компонентом в приводных и исполнительных механизмах.
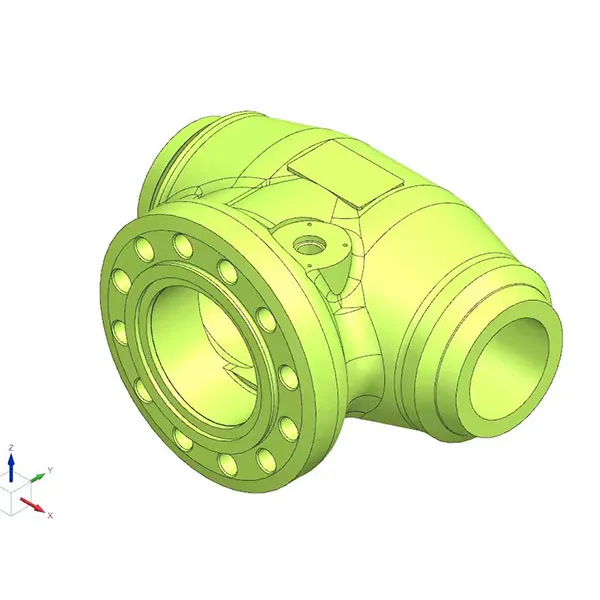
Корпус клапана большого диаметра из нержавеющей стали
Корпус промышленного клапана большого диаметра из нержавеющей стали (как правило, основная конструкция клапана, предназначенная для задвижек, запорных клапанов, обратных клапанов и другой трубопроводной арматуры большого диаметра).


