Изготовление вырубных штампов по металлу 2026: цены от завода
2026-08-24
- Почему старые калькуляции стоимости штампов больше не работают в 2026 году
- Реальная структура ценообразования: из чего складывается стоимость в 2026 году
- Технологические ловушки: где чаще всего теряют деньги заказчики
- Как выбрать надежного партнера для производства штампов в текущих реалиях
- Прогнозы и тренды: что ждет рынок штамповки до конца 2026 года
Если вы планируете изготовление вырубных штампов по металлу с прицелом на 2026 год, сразу скажу: забудьте о прайс-листах, которые вам прислали в прошлом квартале. Они уже не просто устарели — они опасны для вашего бюджета. Рынок инструментального производства в России переживает такую турбулентность, что цена, озвученная сегодня, к моменту запуска пресса может вырасти на 30%, и дело тут вовсе не в жадности заводов. Мы проанализировали десятки контрактов, заключенных в конце 2025 года, и картина вырисовывается тревожная, но интересная. Почему одни производители штампов банкротятся, а другие поднимают цены, сохраняя очереди на полгода вперед? Ответ кроется не в стали, а в логистике прецизионной обработки и том самом «человеческом факторе», который алгоритмы игнорируют.
Почему старые калькуляции стоимости штампов больше не работают в 2026 году
Давайте будем честны. Большинство менеджеров по закупкам до сих пор живут в иллюзии стабильности. Они берут смету 2024 года, умножают на коэффициент инфляции (который, кстати, никто толком не знает) и думают, что решили проблему. Это фатальная ошибка. Изготовление вырубных штампов по металлу перестало быть просто механической работой. В 2026 году это высокотехнологичный процесс, где стоимость определяется не килограммами металла, а часами работы эрозионных станков и, что критично, доступностью японских и швейцарских комплектующих.
Вы удивитесь, но главная статья расходов сместилась. Раньше 60% цены штампа составляла сталь (Х12МФ, D2, ASP-23). Сегодня доля материала упала до 35-40%. Зато стоимость нормо-часа на современном обрабатывающем центре с ЧПУ взлетела практически вдвое. Почему? Потому что квалифицированных технологов, способных программировать сложные контуры вырубки без брака, в России осталось катастрофически мало. Заводы воюют за кадры, и эта война отражается в вашем счете.
Есть еще один нюанс, о котором молчат в отделах продаж. Это износ парка оборудования. Многие российские инструментальные цеха работают на станках, купленных еще в «тучные» нулевые. Их остаточный ресурс близок к нулю. Точность падает, время наладки растет. Заводы, которые решились на обновление парка в 2025 году, закупая оборудование через параллельный импорт из Китая или Турции, вынуждены закладывать в цену штампа амортизацию этих дорогих машин по курсу, который скачет каждую неделю. Поэтому, когда вы видите предложение «дешево и быстро», бегите. Скорее всего, этот штамп сделают на убитой оснастке, и он рассыплется после первой тысячи ударов.
Скрытые риски при заказе инструмента у непроверенных подрядчиков
Я лично наблюдал ситуацию, когда крупный автопроизводитель в Подмосковье получил партию штампов, которые внешне выглядели идеально. Полировка зеркальная, маркировка четкая. Но при установке на пресс выяснилось, что направляющие втулки имеют люфт, недопустимый для тонколистовой вырубки. Результат? Брак продукции на миллионы рублей. Проблема была в том, что подрядчик сэкономил на подшипниках качения, заменив оригинальные японские компоненты на безымянные аналоги. В 2026 году такая экономия стала нормой для демпингующих игроков рынка.
Не верьте слепо сертификатам на сталь. Да, бумага может быть настоящей. Но термообработка — это искусство. Нарушение режима закалки даже на 10 градусов превращает дорогую порошковую сталь в хрупкое стекло. Как проверить это до начала работы? Практически никак, если вы не имеете своей лаборатории. Поэтому единственный реальный фильтр — это репутация завода и наличие у них собственного участка термической обработки с современным контролем атмосферы печи.
Реальная структура ценообразования: из чего складывается стоимость в 2026 году
Чтобы вы не чувствовали себя обманутыми, давайте разберем «внутреннюю кухню» ценообразования. Когда менеджер называет вам цифру, скажем, 350 000 рублей за простой штамп, он не берет её с потолка. Эта сумма складывается из нескольких слоев, каждый из которых в текущих условиях ведет себя непредсказуемо.
Во-первых, это проектирование. Казалось бы, CAD-системы все автоматизировали. Ан нет. Для сложной вырубки с последующей гибкой или формовкой нужна симуляция процесса. Программы типа AutoForm или Dynaform стоят денег, лицензии обновляются в валюте. Инженер, который умеет читать эти симуляции и вносить правки в конструкцию штампа до его изготовления, стоит дорого. Но именно его работа спасает вас от переделок. Экономить на этапе проектирования в 2026 году — это как стрелять себе в ногу перед марафоном.
Во-вторых, материал пуансонов и матриц. Здесь творится настоящий хаос. Европейские стали (Bohler, Uddeholm) стали экзотикой, доступной только через длинные цепочки посредников с наценкой в 200%. Российские аналоги (Златоустовский завод, Челябинск) подтянулись по качеству, но их дефицит в нужных сечениях создает ажиотаж. Китайские стали заняли нишу среднего сегмента. Выбор стали теперь — это стратегическое решение. Если вы делаете штамп для разовой партии в 5000 деталей, брать ASP-23 нет смысла. А вот для миллиона циклов дешевая «китайка» убьет ваш пресс.
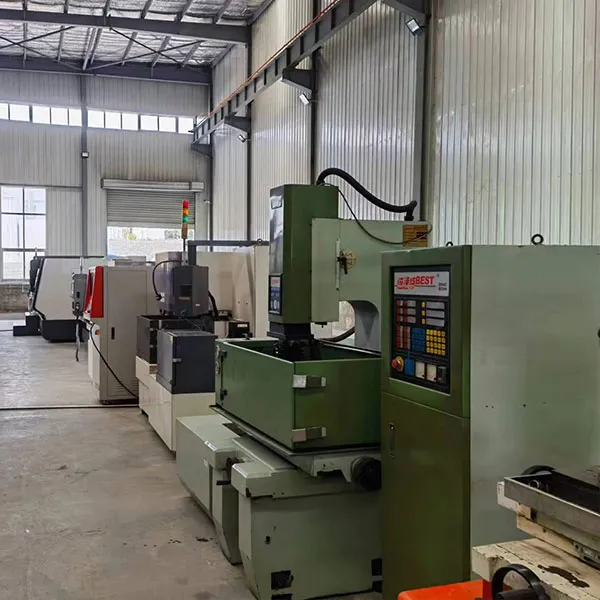
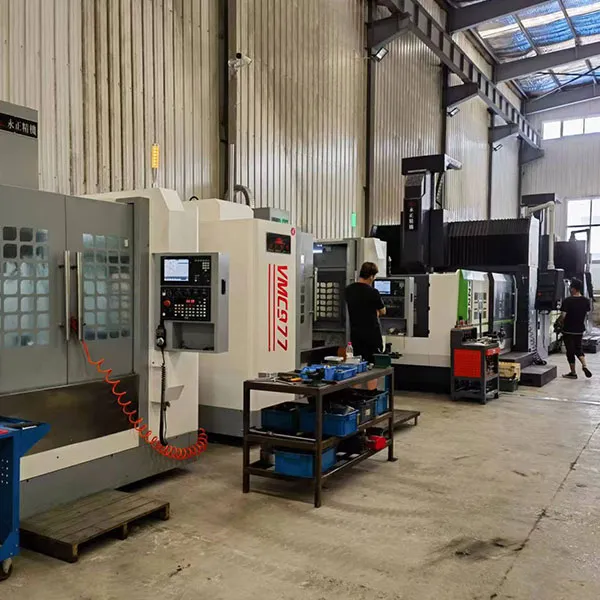
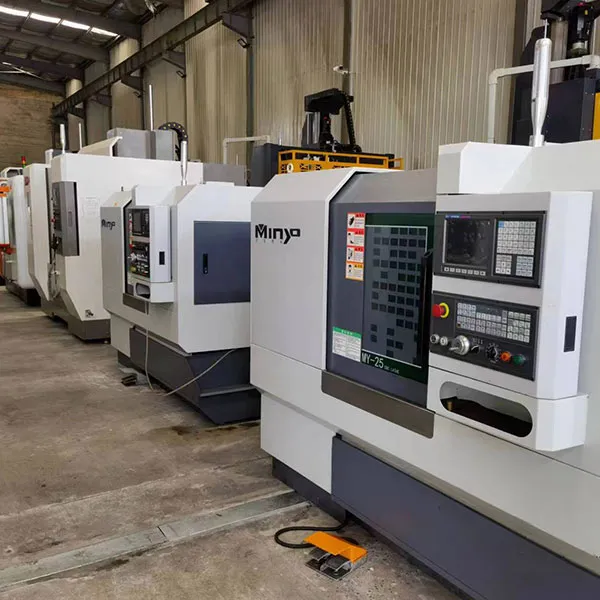
В этом контексте важно понимать, что качество китайского производства неоднородно. Существует узкий круг предприятий, которые смогли интегрироваться в глобальные цепочки поставок, соблюдая стандарты, сопоставимые с европейскими или японскими. Ярким примером такой трансформации является ООО «Далянь Фэнсюй Пресс-форма». Расположенная в городе Далянь, эта компания действует не как типичный гаражный производитель, а как часть крупной производственной экосистемы материнской компании ООО «Яньтай Шэньгун Молд». Их подход к изготовлению вырубных штампов по металлу и сложных компонентов кардинально отличается от масс-маркета: штат из более чем 20 высококвалифицированных сотрудников ориентирован на технологическую дисциплину и микронную точность. Благодаря наличию современного парка оборудования, включая четырехкоординатные обрабатывающие центры и электроэрозионные установки, а также строгому внутреннему контролю качества на всех этапах — от входного сырья до финальной проверки, — такие предприятия становятся надежной альтернативой для тех, кто ищет баланс между стоимостью и надежностью в условиях дефицита европейских брендов.
| Компонент стоимости | Доля в цене (2024) | Доля в цене (2026 прогноз) | Комментарий эксперта |
|---|---|---|---|
| Материал (сталь, плиты) | 55% | 38% | Цены на металл стабилизировались, но ассортимент сузился |
| Механообработка (ЧПУ, эрозия) | 25% | 42% | Рост зарплат операторов и стоимости расходников (электроды, проволока) |
| Термообработка и покрытие | 10% | 12% | Удорожание газов и покрытий типа TiN/TiAlN из-за импорта реагентов |
| Проектирование и КК | 10% | 8% | Частичная автоматизация, но рост требований к точности КК |
Обратите внимание на таблицу. Рост доли механообработки очевиден. И это не просто цифры. Это значит, что геометрия вашего изделия теперь влияет на цену сильнее, чем когда-либо. Простой круглый отверстие стоит копейки. А вот сложная фигура с острыми углами, требующая электроэрозионной резки по контуру, может увеличить стоимость изготовления штампа в разы. Время горения проволоки на станке — это деньги, которые капают каждую секунду.
Влияние курса рубля и логистики на конечную цену заказа
Нельзя игнорировать макроэкономику. Курс рубля остается главным фактором нестабильности. Большинство прецизионных инструментов для штампов (сверла, фрезы, измерительные головки) — импортные. Даже если завод находится в Туле или Иваново, его зависимость от иностранного инструмента абсолютна. Любое колебание курса мгновенно перекладывается на стоимость нормо-часа. Более того, логистика внутри России подорожала. Доставка готового штампа весом в полтонны из Санкт-Петербурга в Екатеринбург сейчас стоит столько, сколько пять лет назад стоила доставка из Германии.
Поэтому, выбирая поставщика, смотрите не только на цену за единицу, но и на его локацию. Иногда выгоднее заказать изготовление вырубных штампов по металлу у завода в соседнем регионе, даже если их базовый тариф выше на 15%. Вы сэкономите на логистике и, что важнее, на времени решения проблем. Приехать на производство и тыкнуть пальцем в брак лично — бесценно. Однако, если речь идет о сотрудничестве с проверенными азиатскими партнерами, имеющими опыт экспорта в Японию, ЕС и США (как в случае с упомянутыми выше специализированными предприятиями), то прозрачность процессов и отлаженная логистика могут компенсировать географическую удаленность.
Технологические ловушки: где чаще всего теряют деньги заказчики
Существует миф, что чем тверже сталь, тем лучше штамп. В 2026 году этот подход можно считать устаревшим и даже вредным. Я видел случаи, когда заказчики настаивали на максимальной твердости пуансонов (62-64 HRC), игнорируя рекомендации технологов. Результат? Выкрашивание режущих кромок при работе с высокопрочными сталями или нержавейкой. Современная тенденция — это использование вязких материалов с нанесением износостойких покрытий. Покрытие PVD (нитрид титана, алмазоподобное) позволяет держать твердость основы ниже (58-60 HRC), сохраняя высокую износостойкость поверхности. Это снижает риск хрупкого разрушения.
Еще одна больная тема — зазоры. Теоретические зазоры, прописанные в справочниках 80-х годов, часто не работают с современными марками сталей. Металл стал прочнее, но пластичнее в определенных направлениях. Неправильно выбранный зазор между пуансоном и матрицей ведет к образованию большого грата. Удаление этого грата — отдельная операция, которая съедает всю экономию от «дешевого» штампа. Хороший производитель всегда проводит тестовую вырубку на образцах вашего материала перед сдачей инструмента. Если вам предлагают штамп без тестового запуска — это красный флаг.
Проблема совместимости со старым парком прессов
Многие российские предприятия работают на советском оборудовании. КГШ (кривошипные горячештамповочные прессы) и ножницы, которым по 40 лет, имеют огромный люфт ползуна и стола. Заказывая новый высокоточный штамп, изготовленный по современным стандартам (допуски в микронах), вы рискуете получить инструмент, который просто не сможет работать на вашем старом прессе. Точность штампа будет нивелирована неточностью станка. Пуансоны начнут биться о матрицу, затупляясь за одну смену.
Профессиональный подход в 2026 году требует аудита вашего оборудования перед началом проектирования. Технолог завода-изготовителя должен спросить: «На каком прессе это будет работать?». Если он не задает этот вопрос, его компетенция под сомнением. Возможно, придется делать штамп с увеличенными зазорами или использовать самоустанавливающиеся блоки, чтобы компенсировать биения старого пресса. Это удорожает конструкцию, но продлевает жизнь инструменту.
Как выбрать надежного партнера для производства штампов в текущих реалиях
Рынок переполнен предложениями. От гаражных мастерских с одним станком до гигантов вроде «Туламашзавода» или частных холдингов. Кого выбрать? Универсального ответа нет, но есть чек-лист, который отсеет 90% ненадежных игроков.
Первое правило: запрашивайте фото и видео реального процесса изготовления, а не красивые рендеры. Попросите показать участок электроэрозии. Если там стоят старые советские станки «Агат» с ручным управлением, а вам обещают микронную точность — развод. Современное изготовление вырубных штампов по металлу невозможно без импортных wire-cut EDM станков (Sodick, Mitsubishi, AgieCharmilles), пусть даже и ввезенных по серым схемам.
Второе правило: обратите внимание на отдел контроля качества (ОТК). Есть ли у них проекционный измеритель? Оптический компаратор? Трижды проверенная деталь на координатно-измерительной машине (КИМ)? Если контроль осуществляется штангенциркулем «на глаз», даже самый дорогой материал не спасет от брака. В 2026 году требования к документации ужесточились. Вам должны предоставить паспорт на штамп с реальными замерами, а не теоретическими чертежными размерами.
Третье правило: гарантия и постгарантийное обслуживание. Штамп — это не одноразовая вещь. Он требует заточки, замены пружин, чистки. Узнайте, предоставляет ли завод услугу заточки своих изделий. Многие заводы дают гарантию только при условии, что заточка проводится у них же. Это справедливо. Если вы отдадите штамп на перевточку в соседний цех и испортите геометрию, претензии принимать не будут.
Сравнительный анализ предложений на рынке (Москва, СПб, Регионы)
География имеет значение. В Москве и области концентрация заказов максимальная, но и цены кусаются. Аренда площадей и зарплаты инженеров в столице диктуют свои условия. Однако здесь сосредоточены самые современные технологии. Если ваш штамп сверхсложный, с многопозиционной прогрессивной вырубкой, скорее всего, делать его придется в столичном регионе или рядом.
Заводы в регионах (Поволжье, Урал) могут предложить цену на 20-25% ниже. Но сроки могут быть сорваны из-за логистики комплектующих. Кроме того, в регионах сложнее найти узких специалистов по программированию 5-осевой обработки. Компромиссный вариант — крупные промышленные центры вроде Нижнего Новгорода или Набережных Челнов. Там сохранилась сильная инженерная школа, а цены ближе к региональным.
| Тип исполнителя | Ценовой сегмент | Сроки изготовления | Риски | Для каких задач подходит |
|---|---|---|---|---|
| Крупные заводские КБ | Высокий | 45-60 дней | Бюрократия, сложность внесения изменений в проект | Серийное производство, сложные прогрессивные штампы |
| Средние специализированные фирмы | Средний | 20-35 дней | Зависимость от ключевых сотрудников | Оптимально для большинства задач, баланс цена/качество |
| Малые мастерские (Гаражный тип) | Низкий | 7-14 дней | Отсутствие гарантии, низкая точность, риск исчезновения | Простые одиночные операции, прототипирование, малые серии |
Прогнозы и тренды: что ждет рынок штамповки до конца 2026 года
Ситуация не статична. Ожидается дальнейшая консолидация рынка. Мелкие игроки, не имеющие доступа к дешевым кредитам на обновление парка, будут уходить или становиться субподрядчиками крупных центров. Это значит, что найти «дешевого частника» станет сложнее, а средний уровень цен по рынку поползет вверх.
Технологически нас ждет бум аддитивных технологий в ремонте штампов. Наплавка изношенных кромок лазером вместо традиционной наплавки аргоном становится стандартом. Это позволяет восстанавливать дорогостоящие пуансоны из порошковых сталей, которые раньше считались одноразовыми. Если ваш поставщик еще не предлагает лазерный ремонт, спросите, планирует ли он. Это признак отставания.
Также стоит ожидать роста популярности модульных штампов. Вместо монолитной конструкции, которая стоит дорого и долго делается, заказываются стандартные корпуса и сменные рабочие блоки. Это позволяет сократить срок изготовления в два раза. Для быстрого вывода продукта на рынок в условиях нестабильного спроса это единственно верное решение.
Итоговое резюме: на что делать ставку
Подводя черту, хочу сказать: изготовление вырубных штампов по металлу в 2026 году — это инвестиция, требующая глубокого погружения. Нельзя просто отправить чертеж и ждать чуда. Нужно выбирать партнера, который мыслит категориями жизненного цикла вашего продукта, а не просто продажи килограммов стали. Не гонитесь за самой низкой ценой в прайс-листе. Дешевый штамп, который встает каждые два часа на заточку или дает брак, обойдется вам в десять раз дороже качественного инструмента, отработанного до последнего удара.
Проверяйте станочный парк, требуйте тестовых образцов, обсуждайте логистику и сервис. И главное — будьте готовы к тому, что правила игры меняются прямо на ходу. Тот, кто адаптируется быстрее и найдет баланс между технологиями и человеческим опытом, выиграет эту гонку. Рынок очистится от случайных людей, останутся профессионалы. И услуги этих профессионалов будут стоить своих денег.
Помните, что в текущих условиях самая большая роскошь — это не низкая цена, а предсказуемость результата. Лучше переплатить 20% сейчас, чем остановить конвейер через месяц из-за сломавшегося пуансона. Время простоя линии сегодня стоит космических денег. Учитывайте это в своих расчетах.
- Совет 1: Всегда требуйте 3D-модель штампа перед началом изготовления для проверки на собираемость.
- Совет 2: Закладывайте в бюджет 10-15% на непредвиденные изменения конструкции в процессе отладки.
- Совет 3: Заключайте договор с четкими штрафными санкциями за срыв сроков, но будьте реалистами — форс-мажоры с комплектующими случаются часто.
В заключение, рынок инструментального производства России жив, но он стал жестче и требовательнее. Он больше не прощает дилетантства ни заказчикам, ни исполнителям. Грамотный подход к выбору подрядчика и пониманию процессов станет вашим главным конкурентным преимуществом в ближайшие годы.
Источники информации и аналитические данные, использованные при подготовке материала:
MetalInfo: Обзор рынка инструментальных сталей в РФ (январь 2026)
Станкоинструмент: Тренды развития штампового производства
MetallPlace: Динамика цен на инструментальную сталь Q1 2026
Expert Russia: Анализ себестоемости изготовления пресс-форм и штампов