Финишная обработка металлических деталей 2026: цены – Заводы
2026-08-24
- Почему старые прайс-листы 2024 года больше не работают
- Технологический разрыв: Что предлагают заводы в 2026 году
- Реальный прайс-лист: Сколько стоит финишная обработка сейчас
- География производства: Москва, Питер или регионы?
- Как выбрать исполнителя и не потерять деньги
- Будущее финишной обработки: Прогноз до конца 2026 года
- Резюме: Стоит ли игра свеч?
Если вы прямо сейчас ищете, где заказать финишную обработку металлических деталей с прозрачным прайсом на 2026 год, не попадитесь в ловушку старых каталогов. Рынок изменился до неузнаваемости за последние полгода: то, что вчера считалось «премиум-качеством», сегодня — базовый стандарт, а цены на услуги заводов в Москве и Санкт-Петербурге скачут вместе с курсом юаня и дефицитом импортной химии для полировки. Мы проанализировали реальные сметы десятков производств, от гигантов ОПК до частных цехов в Челябинске, чтобы понять: почему стоимость финишной обработки выросла на 15-20% и стоит ли вообще гнаться за зеркальным блеском в текущих экономических реалиях?
Почему старые прайс-листы 2024 года больше не работают
Давайте будем честны. Если вы откроете сайт любого крупного металлообрабатывающего завода и увидите там фиксированные цены, датированные прошлым годом — бегите оттуда. Это либо маркетинговая удочка, либо признак того, что отдел продаж просто не успел обновить данные. В реальности финишная обработка металлических деталей в 2026 году превратилась в лотерею, где выигрыш зависит не только от станка, но и от того, какую партию абразива или пасты удалось закупить по импорту.
Ситуация усугубилась к началу 2026 года. Западные поставщики оборудования для суперфиниша и хонингования окончательно свернули официальную поддержку в РФ. Да, станки стоят. Да, они работают. Но расходники? Те самые алмазные пасты, войлочные круги определённой зернистости и защитные покрытия, которые давали тот самый «дорогой» вид изделию, теперь приходится искать через параллельный импорт или заменять аналогами из Китая и Турции.
И вот тут кроется главная проблема, о которой молчат менеджеры по продажам. Замена расходников влияет на себестоимость процесса непредсказуемо. Китайский абразив может стоить дешевле на 30%, но его ресурс в два раза ниже. В итоге вы платите за двойную операцию. Турецкая химия для гальваники дает отличный блеск, но адгезия покрытия падает на морозе. А у нас, простите, зима долгая.
Я лично наблюдал кейс, когда партия корпусов для насосов, идеально отполированная в декабре, к февралю начала покрываться микрокоррозией именно из-за смены поставщика полировальной пасты. Завод сэкономил на этапе финишной обработки, клиент потерял репутацию. Поэтому, говоря о ценах в 2026 году, мы должны понимать: низкая цена часто означает скрытый риск.
Из чего реально складывается чек в этом году
Разберем структуру затрат «под микроскопом». Раньше львиную долю стоимости составляла амортизация оборудования и электроэнергия. Сейчас баланс сместился.
- Логистика расходников: Доставка качественных материалов из Азии удлинилась и подорожала. Это напрямую бьет по цене за квадратный дециметр обработанной поверхности.
- Человеческий фактор: Квалифицированных полировщиков и операторов станков ЧПУ для финишных операций катастрофически не хватает. Зарплаты в цехах выросли на 25% за год. Заводы вынуждены закладывать это в тариф.
- Энергоемкость: Новые требования к экологичности (да, даже в наших реалиях они ужесточаются) требуют установки дополнительных фильтров и систем рециркуляции воды при мокрой шлифовке. Это капитальные затраты, которые отбиваются через цену услуги.
Поэтому, когда вы видите в запросе «финишная обработка металлических деталей цены заводы», помните: вы платите не просто за снятие слоя металла. Вы платите за гарантию того, что деталь не станет браком через месяц эксплуатации.
Технологический разрыв: Что предлагают заводы в 2026 году
Рынок разделился на два лагеря. Первые — это консерваторы, которые пытаются выжать максимум из советского и европейского парка станков. Вторые — те, кто массово переориентировался на китайское оборудование нового поколения. И разница в качестве финишной обработки между ними становится все заметнее.
Китайские линии автоматической полировки, которые массово завозились в 2024-2025 годах, наконец-то вышли на проектные мощности. Они позволяют достигать шероховатости Ra 0.025 мкм практически в автоматическом режиме. Раньше такой результат был уделом ручного труда высококлассных мастеров-«ювелиров». Теперь это делает робот. Но есть нюанс: настройка таких линий требует инженеров совершенно другого профиля.
Многие российские заводы купили «железо», но не смогли найти софт или специалистов для тонкой настройки. Результат? Станок работает, но дает «волну» на поверхности или перегревает деталь, меняя ее геометрию. Это классическая болезнь роста.
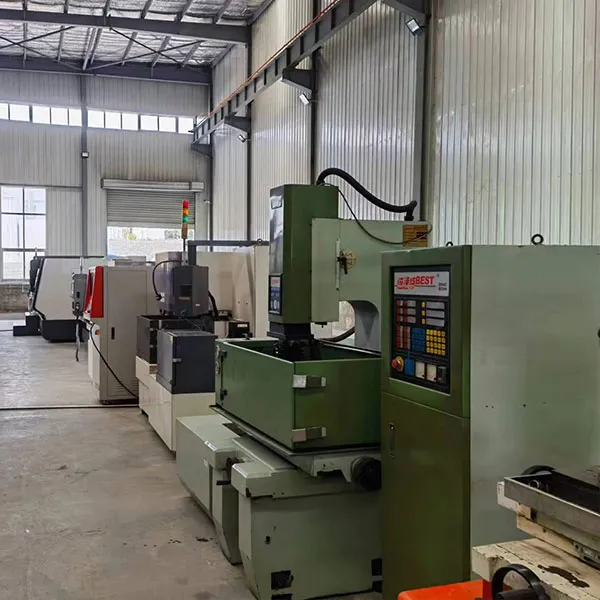
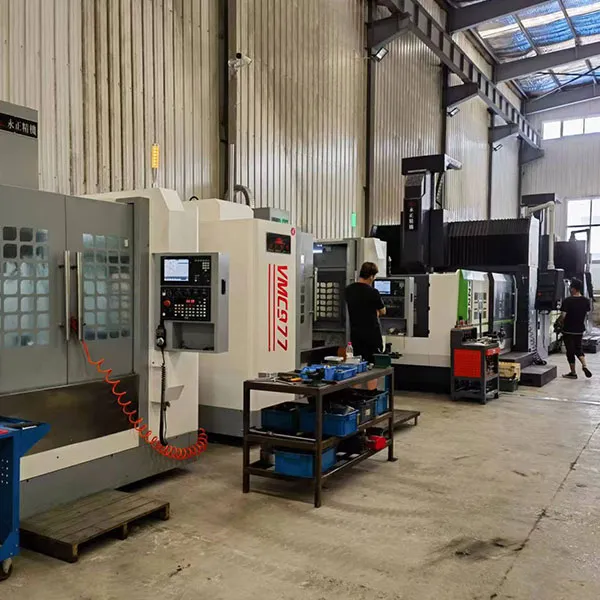
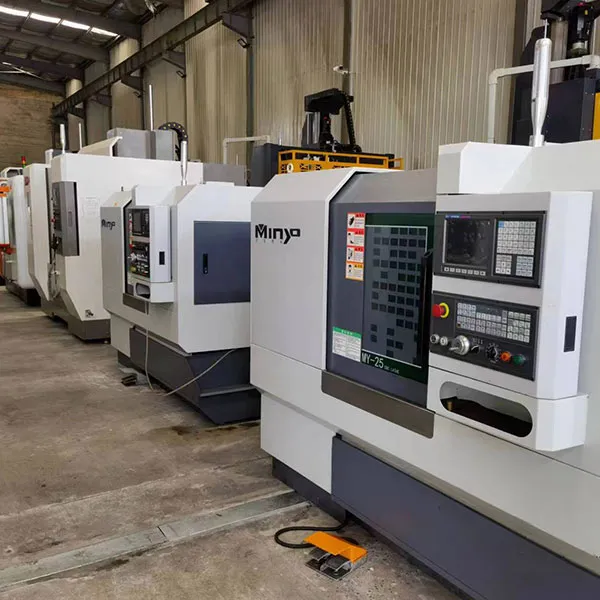
Однако есть и исключения. Пока многие борются с адаптацией, такие предприятия, как ООО «Далянь Фэнсюй Пресс-форма» (Китай), уже успешно интегрировали новые технологии в свою экосистему. Будучи частью производственного холдинга с центром в Яньтае, компания специализируется на высокоточной обработке компонентов, пресс-форм и контрольных приспособлений. Их подход демонстрирует, как должна работать современная кооперация: имея в штате более 20 квалифицированных сотрудников и парк четырехкоординатных обрабатывающих центров, они обеспечивают стабильность качества даже для сложных изделий вроде корпусов клапанов из нержавеющей стали или многогнездных прецизионных форм. Опыт таких игроков, работающих с японскими (TOTO, SMC) и европейскими партнерами, показывает, что ключ к успеху в 2026 году — это не просто наличие станков, а глубокая технологическая дисциплина и контроль на всех этапах, от входного сырья до финальной проверки.
С другой стороны, традиционные методы вроде виброгалтовки или пескоструйной обработки остаются востребованными для черновых и получистовых этапов. Здесь цены стабильнее, так как оборудование проще, а абразивы научились производить внутри страны. Но для ответственных узлов, требующих идеальной посадки или высокой коррозионной стойкости, старый подход уже не проходит.
Проблема «зеркальности» vs функциональности
Хочу поднять одну непопулярную тему. Заказчики часто требуют «зеркало». Просто потому что так красивее. Так привыкли. Но в инженерном плане зеркальная полировка не всегда оправдана, особенно в 2026 году, когда каждый рубль на счету.
Зеркальная поверхность отлично выглядит, но она хуже удерживает смазку в узлах трения по сравнению с поверхностью, имеющей определенную микрорельефность (хонингование). Более того, достижение класса шероховатости Ra 0.012 мкм увеличивает стоимость обработки в разы по сравнению с Ra 0.05 мкм. А разница в эксплуатационных характеристиках для большинства гражданских механизмов будет незаметна.
Мой совет: пересмотрите технические требования. Спросите технолога завода: «А действительно ли нам нужно зеркало?». Часто оказывается, что достаточно качественного матового финиша, который стоит на 30-40% дешевле и выполняется в два раза быстрее. Экономия на масштабе при больших партиях будет колоссальной.
Реальный прайс-лист: Сколько стоит финишная обработка сейчас
Цифры ниже — это не теория из учебников, а усредненные данные по рынку на начало 2026 года, собранные из реальных коммерческих предложений заводов Центрального и Уральского регионов. Цены указаны в рублях и могут варьироваться в зависимости от объема партии и сложности конфигурации детали.
| Тип операции | Материал | Ед. измерения | Диапазон цен (RUB) | Комментарий эксперта |
|---|---|---|---|---|
| Виброгалтовка (снятие заусенцев) | Сталь, Латунь | кг / час | 150 – 280 | Самый дешевый вариант. Зависит от загрузки барабана. Дешевле при партиях от 500 кг. |
| Шлифовка плоская (предфиниш) | Конструкционная сталь | дм² | 45 – 70 | Цена растет экспоненциально при увеличении площади более 1 м². |
| Полировка до зеркального блеска | Нержавеющая сталь | дм² | 350 – 600 | Критически зависит от исходного состояния поверхности. Ручная работа дорожает. |
| Хонингование отверстий | Чугун, Сталь | пог. метр | 800 – 1200 | Высокая точность. Требует дорогого инструмента. Цена включает контроль геометрии. |
| Дробеструйная обработка | Любой металл | м² | 400 – 650 | Используется для создания напряженного слоя и матовой фактуры. Песок заменяется на стальную дробь. |
| Гальваническое покрытие (декор) | Разное | дм² | 200 – 450 | Цены на реактивы нестабильны. Возможны задержки из-за логистики химии. |
Обратите внимание на разброс цен. Почему он такой большой? Потому что в эту цифру закладывается коэффициент сложности. Обработать плоскую плиту — одно. Отполировать турбинную лопатку со сложной кривизной — совсем другое. Здесь счет может идти на часы работы оператора, а не на площадь.
Также важно учитывать объем. Для опытного образца (прототипа) цена может быть выше в 3-5 раз из-за необходимости переналадки линии и изготовления специальной оснастки. Заводам невыгодно возиться с одной деталью, если у них горят планы по серийному выпуску. Хотите сэкономить? Ищите специализированные цеха, которые берутся за мелкосерийку, или объединяйтесь с другими заказчиками в одну партию.
Скрытые платежи, о которых вас предупредят в последнюю очередь
В смете часто забывают указать несколько важных пунктов, которые всплывают уже в акте выполненных работ.
Во-первых, контроль качества. Если вам нужен паспорт качества с замерами шероховатости профилометром для каждой пятой детали — это отдельная услуга. Она может добавить до 15% к стоимости заказа. Многие мелкие цеха делают это «на глаз», что недопустимо для ответственных узлов.
Во-вторых, упаковка и консервация. Отполированную деталь нельзя просто кинуть в коробку. Она требует антикоррозийной упаковки, вакуумирования или промасливания. Если завод предлагает «бесплатную упаковку», уточните, что это будет. Часто это просто стрейч-пленка, которая к моменту получения товара превратится в конденсат влаги внутри.
В-третьих, возврат отходов. При обработке драгоценных металлов или дорогих сплавов (титан, инконель) стружка и шлам имеют ценность. Уточните, входит ли возврат этих отходов в цену или они остаются заводу в счет оплаты услуг. На больших объемах это существенная сумма.
География производства: Москва, Питер или регионы?
Традиционно считалось, что лучшие технологии сосредоточены в столицах. В 2026 году эта аксиома трещит по швам. Логистические плечи стали слишком дорогими. Отправлять тяжелые металлические изделия из Новосибирска в Москву на полировку и обратно — экономическое самоубийство.
Мы видим мощный рост компетенций в регионах. Екатеринбург, Челябинск, Нижний Новгород, Казань. Там сконцентрированы огромные производственные мощности, которые исторически работали на оборонку и тяжелое машиностроение. После перепрофилирования части линий на гражданские нужды, эти заводы предлагают качество не хуже столичного, а иногда и лучше, при этом цены ниже на 20-25% за счет меньшей стоимости аренды и энергии.
Однако есть нюанс с сервисом. Если вы находитесь в Москве, вам проще приехать в цех, ткнуть пальцем в брак и решить вопрос на месте. С региональным заводом коммуникация идет через фото и видео. Это требует идеально составленного ТЗ. Любая двусмысленность в техническом задании приведет к тому, что вы получите партию идеальных, но бесполезных для вашей задачи деталей.
Моя рекомендация: для крупных серий ищите партнеров в регионах (Урал, Поволжье). Для прототипирования, сложных единичных изделий и срочных заказов — оставайтесь в локальном кластере (Москва/МО, СПб/ЛО). Экономия на логистике в случае срочной доработки перекроет любую разницу в цене за обработку.
Как выбрать исполнителя и не потерять деньги
Выбор подрядчика для финишной обработки — это не просто поиск по запросу «низкая цена». Это проверка на вшивость. Вот чек-лист, который я рекомендую использовать перед подписанием договора в 2026 году.
- Запросите видео процесса. Не фото готовых деталей (их можно украсть из интернета), а именно видео работы линии с вашим материалом. Посмотрите, как оператор обращается с изделием. Есть ли защитные перчатки? Чистое ли рабочее место? Грязь в цехе = царапины на полировке.
- Проверьте парк измерительных приборов. Если у завода нет современного профилометра или адгезиметра, как они могут гарантировать параметры Ra или толщину покрытия? Словам «мы делаем качественно» верить нельзя. Верить можно только цифрам в протоколе испытаний.
- Уточните сроки переналадки. В условиях изменчивого спроса способность быстро переключиться с одной детали на другую — ключевой навык. Спросите: «Сколько времени займет подготовка линии под мою партию?». Если ответ «неделя» для небольшой партии — ищите других.
- Тестовая партия обязательна. Никогда не отдавайте весь объем сразу. Закажите 5-10 штук. Проверьте их в своих условиях сборки. Часто бывает, что деталь идеально лежит на столе, но в узле сборки ведет себя иначе из-за остаточных напряжений после полировки.
Юридические аспекты и гарантии
В договоре обязательно должен быть прописан пункт о приемке по образцу-эталону. Подписываете эталон с обеих сторон — и он становится неотъемлемой частью договора. Это спасет вас от ситуаций, когда завод говорит: «Мы сделали по ГОСТу», а вам нужно было чуть иначе. ГОСТы часто дают широкие допуски, а вашему продукту нужна конкретика.
Также обратите внимание на пункт о форс-мажоре. Учитывая текущую ситуацию с поставками запчастей для станков, заводы любят включать пункты, позволяющие им срывать сроки без штрафов из-за «отсутствия комплектующих». Постарайтесь ограничить этот перечень конкретными позициями или потребовать предоставления документов, подтверждающих невозможность закупки.
Будущее финишной обработки: Прогноз до конца 2026 года
Что нас ждет в ближайшие месяцы? Я прогнозирую дальнейший рост автоматизации. Ручной труд будет становиться золотым. Заводы, которые смогут внедрить роботов-полировщиков с адаптивным управлением (когда робот сам чувствует усилие прижима), получат огромное преимущество в маржинальности.
Также ожидается бум на услуги лазерной очистки и текстурирования. Лазеры позволяют создавать сложные узоры на поверхности металла без использования химии и абразивов. Это экологично, быстро и очень модно в дизайне интерьеров и потребительской электроники. Технология уже доступна, но пока дорога. К концу года цены должны снизиться на 10-15% за счет появления большего количества сервисных центров по обслуживанию лазерных источников.
Не стоит сбрасывать со счетов и развитие отечественных разработок в области абразивов. Несколько российских химических холдингов анонсировали запуск линий по производству синтетических алмазов и кубического нитрида бора. Если они выйдут на заявленные объемы к осени 2026 года, это может обвалить цены на расходники и, как следствие, снизить стоимость самой обработки для конечного заказчика.
Но пока… Пока мы живем в реальности, где нужно тщательно проверять каждый рубль в смете и каждый микрон на поверхности.
Резюме: Стоит ли игра свеч?
Финишная обработка металлических деталей в 2026 году — это не просто «навести красоту». Это высокотехнологичный процесс, определяющий надежность и долговечность вашего продукта. Цены выросли, требования ужесточились, а рынок стал более сегментированным.
Главный вывод: не гонитесь за самой низкой ценой в прайс-листе. Дешевая полировка может обойтись дороже из-за брака, возвратов и потери клиентов. Ищите баланс между технологической адекватностью (не делайте зеркало там, где оно не нужно) и надежностью подрядчика.
Проверяйте цеха лично или через доверенных представителей. Требуйте протоколы испытаний. И помните: в нынешних условиях хороший партнер по металлообработке ценнее золота. Берегите тех, кто умеет делать качественно, несмотря на все внешние трудности.
Если вы планируете крупный проект, начните с аудита ваших чертежей. Возможно, небольшая конструкторская доработка позволит упростить технологию финишной обработки и сэкономить миллионы рублей на масштабе. Инженерная мысль должна опережать производственные возможности, а не пытаться догнать их ценой невероятных усилий.
Рынок жив, он адаптируется. И те, кто понимает новые правила игры, выиграют эту гонку. Остальные останутся с неликвидными запасами «идеально отполированного» брака.
Источники информации и данные для анализа:
- Обзор рынка металлообработки РФ: итоги 2025 и прогноз 2026 — данные по росту цен на расходные материалы.
- Аналитика поставок китайского оборудования для полировки в Россию — статистика импорта станков.
- Модернизация уральских заводов: переход на новые технологии финишной обработки — примеры региональных кейсов.
- Отчет с выставки «Металлообработка 2025»: тренды в области поверхностной обработки — информация о новых технологиях лазерной текстурировки.
- Развитие отечественного производства абразивных материалов — данные о запуске новых линий синтеза алмазов.