

Продукция
-
Хомут из жаропрочного сплава
-
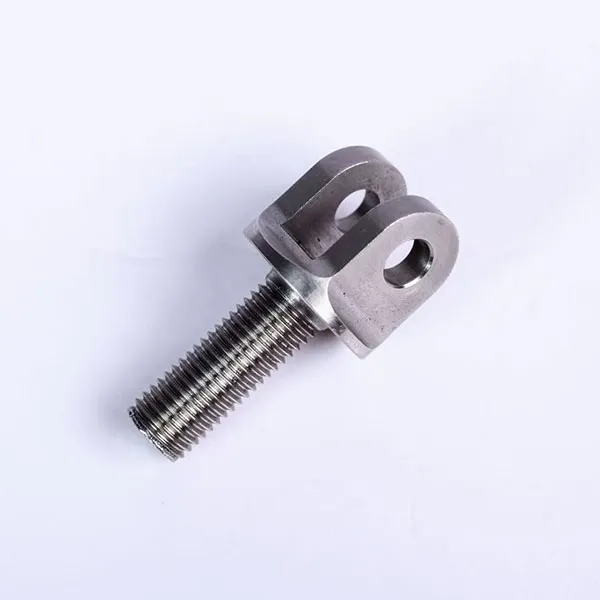
Болты из нержавеющей стали
-
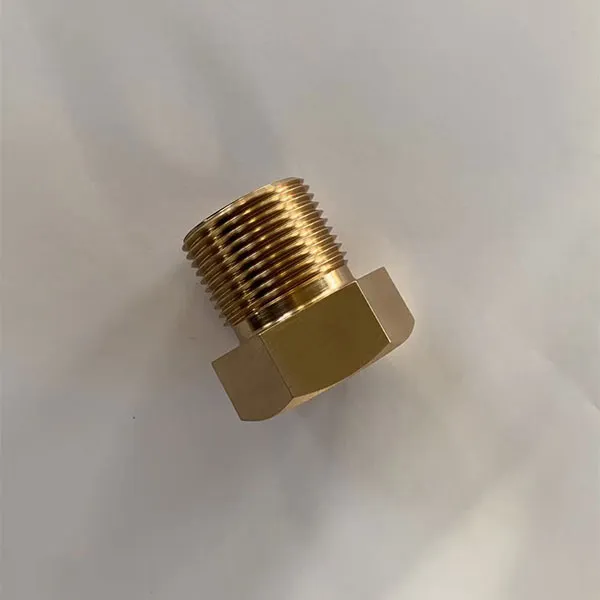
Шестигранная заглушка с наружной резьбой из цельной латуни
-
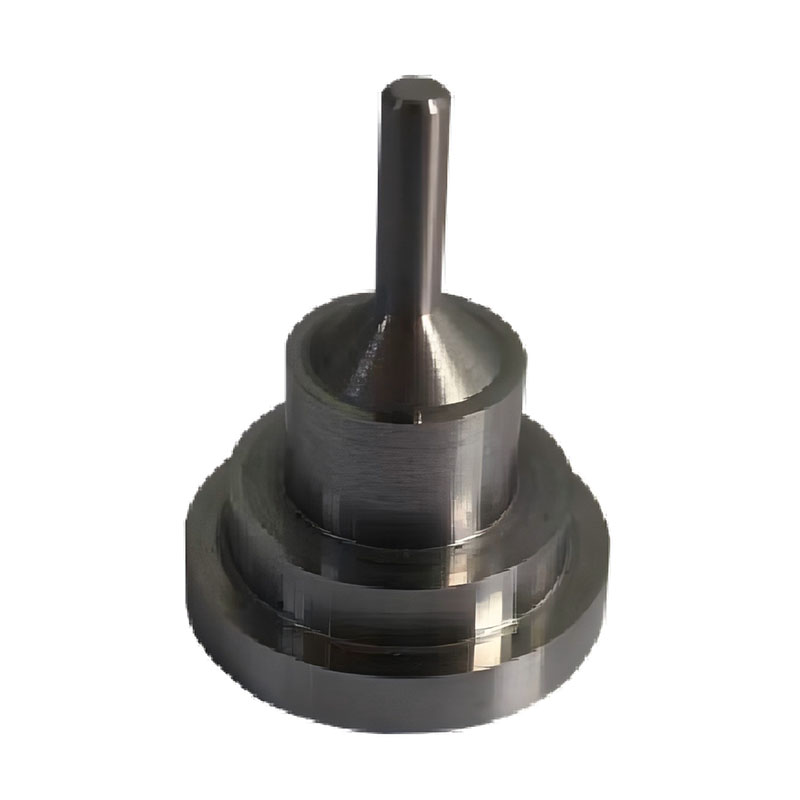
Прецизионные ступенчатые валы
-
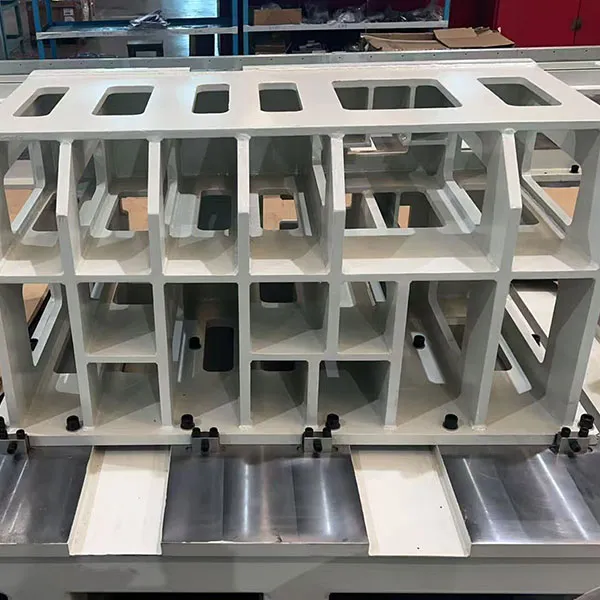
Автоматизированная сварочная установка
-
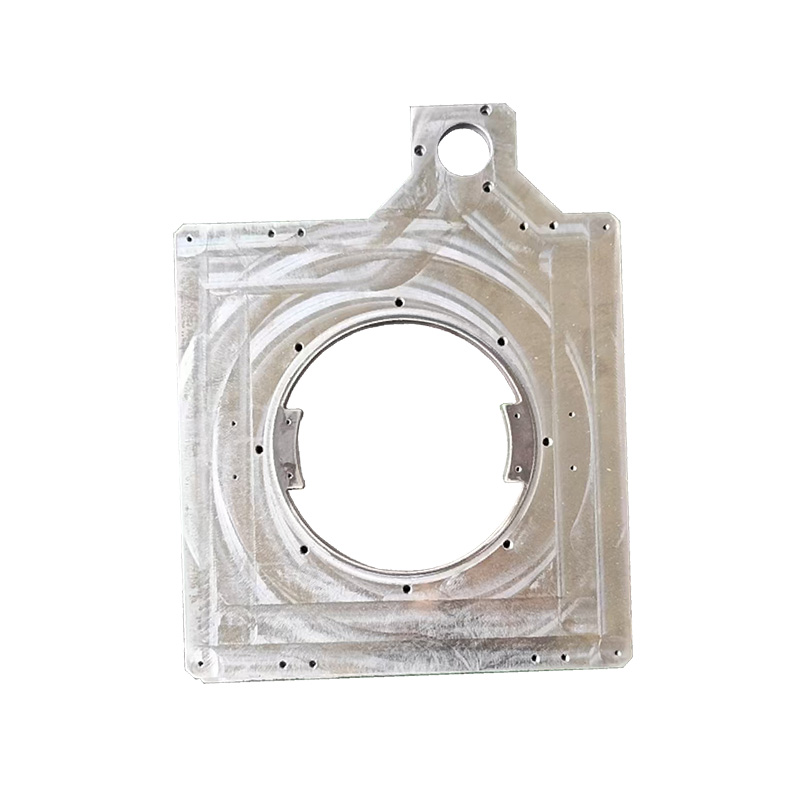
Неправильная форма рамы, чугунная пластина
-
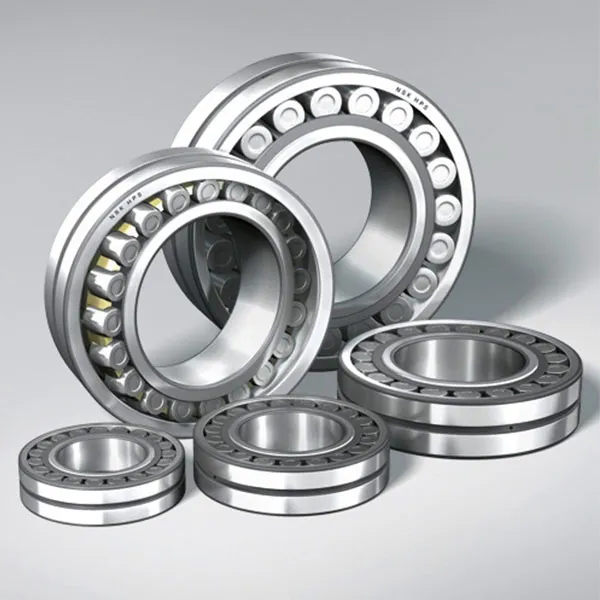
Сферический двухрядный роликоподшипник
-
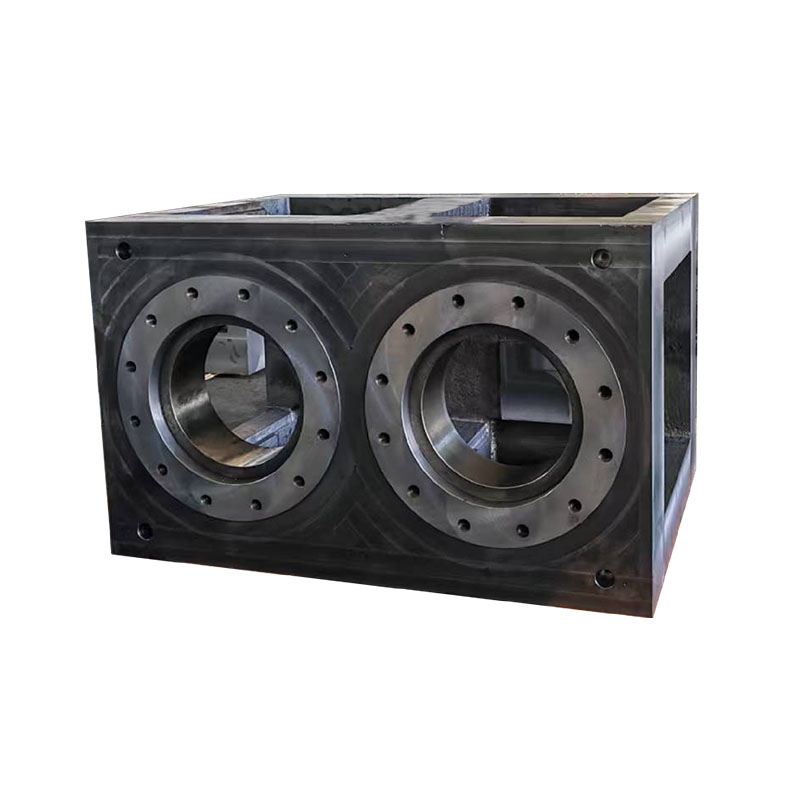
Прецизионные детали для портальных обрабатывающих центров с двумя шпинделями
-

Упорный шарикоподшипник
-
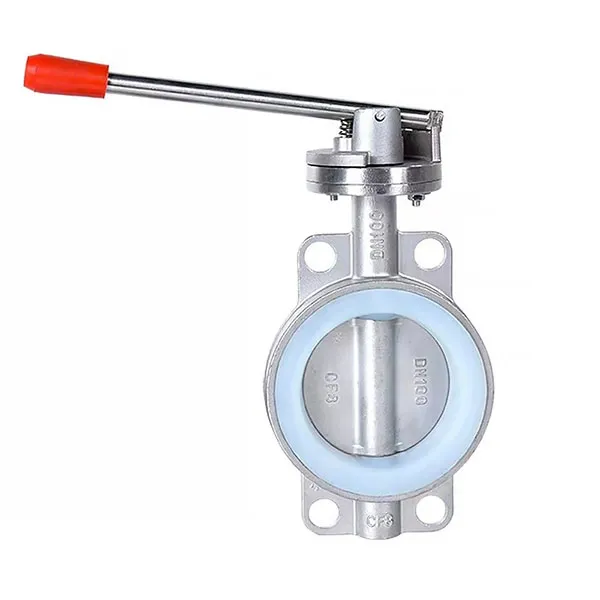
Дисковый затвор фланцевый нержавеющий с силиконовым уплотнением
-
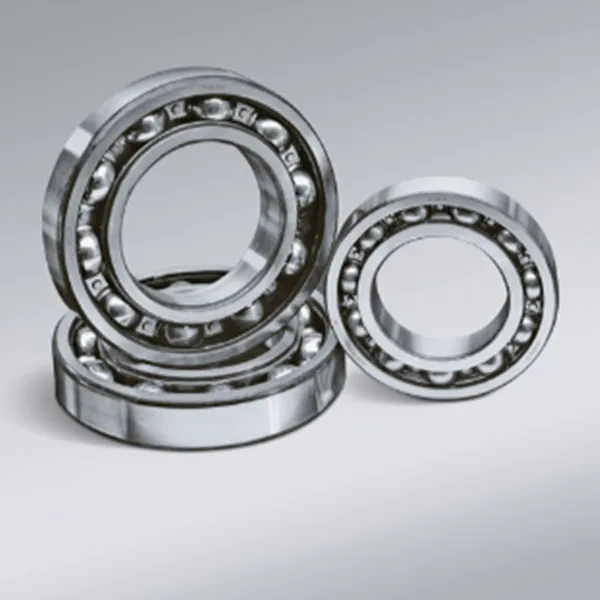
Радиальный шарикоподшипник
-
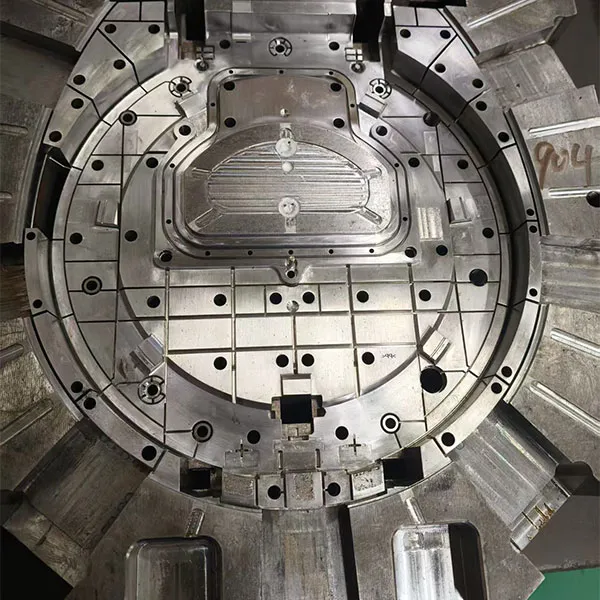
Сердечник пресс-формы
-
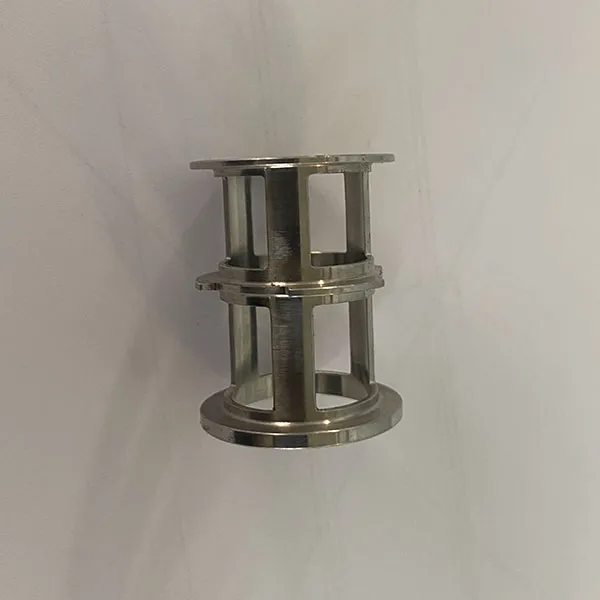
Фиксирующая втулка из сплава
-
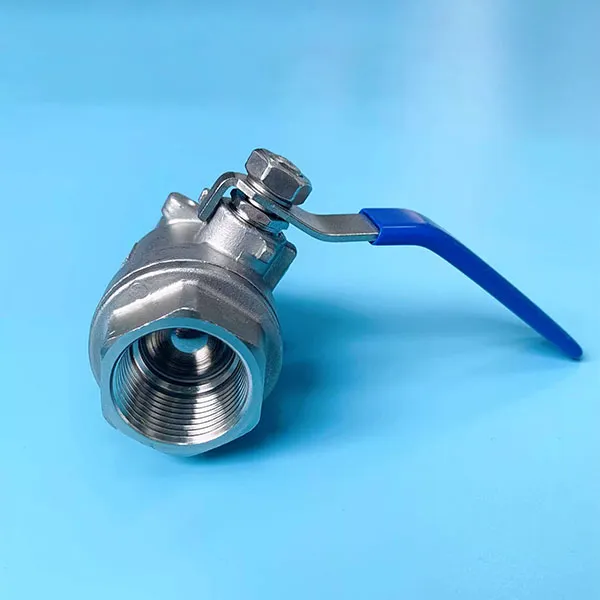
Шаровой кран нержавеющий резьбовой с ручным управлением
-
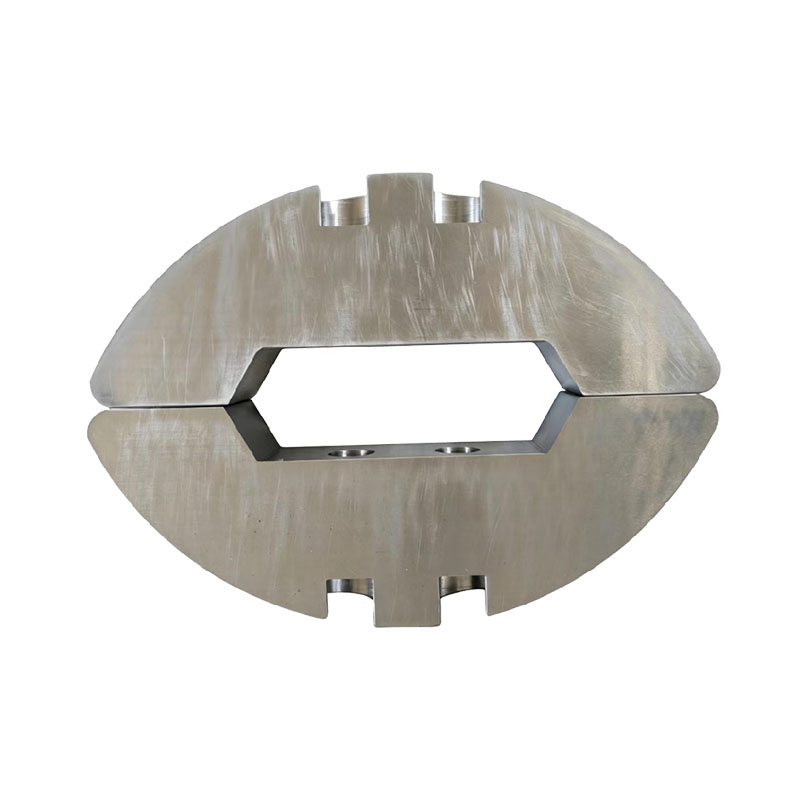
Детали, изготовленные с высокой точностью и имеющие зажимные поверхности сложной дугообразной формы.
-
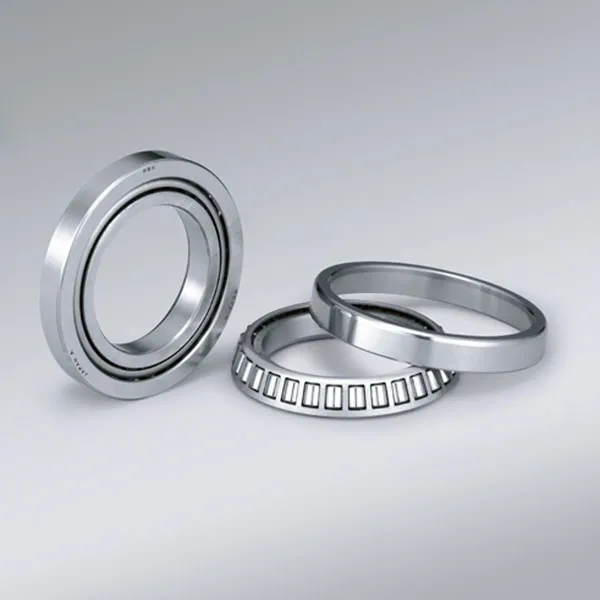
Конический роликоподшипник
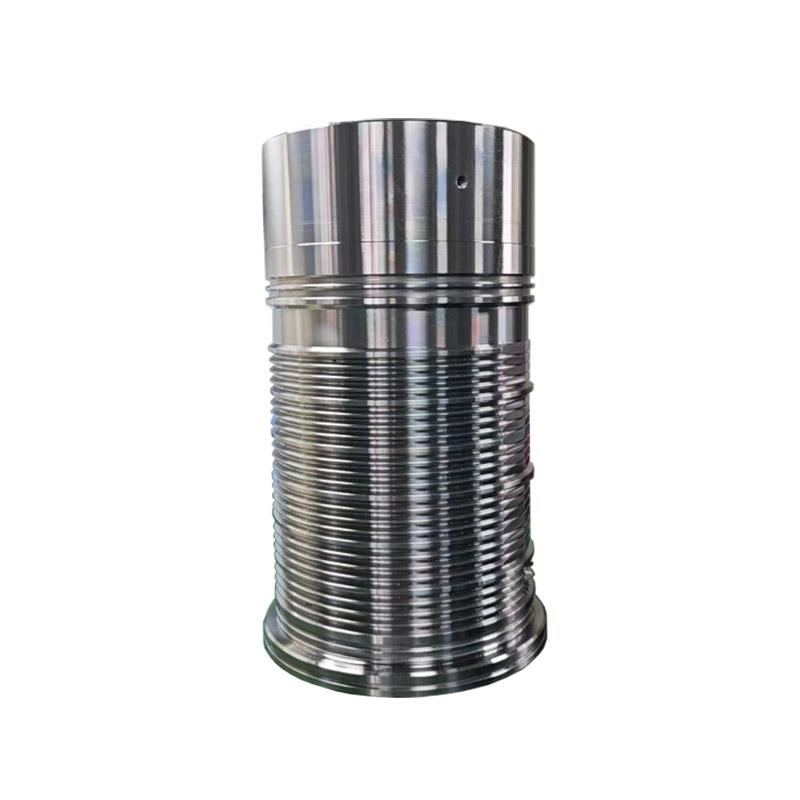
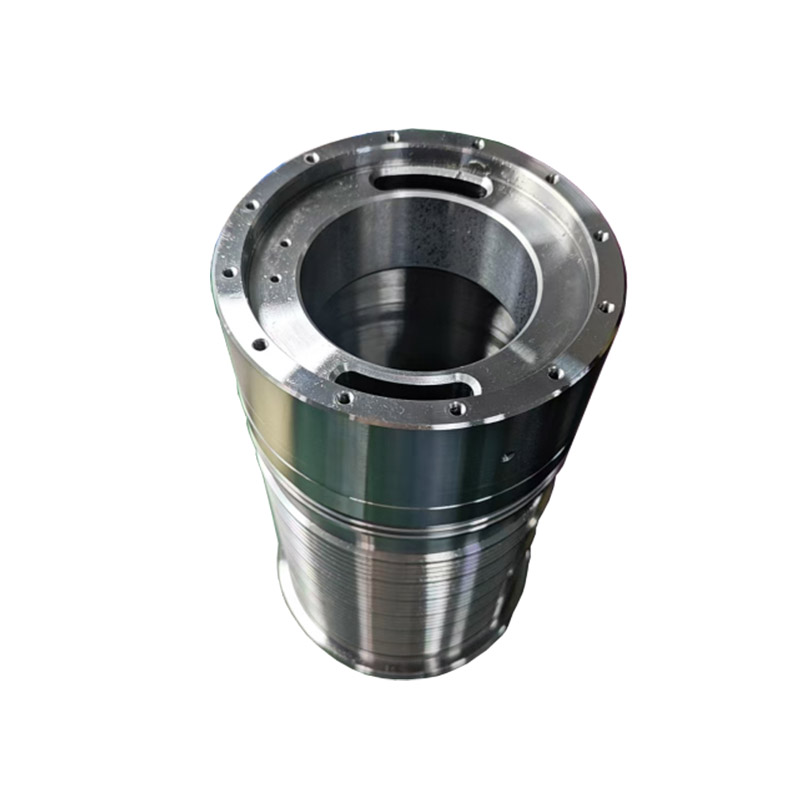
Механическая обработка деталей из литой стали.
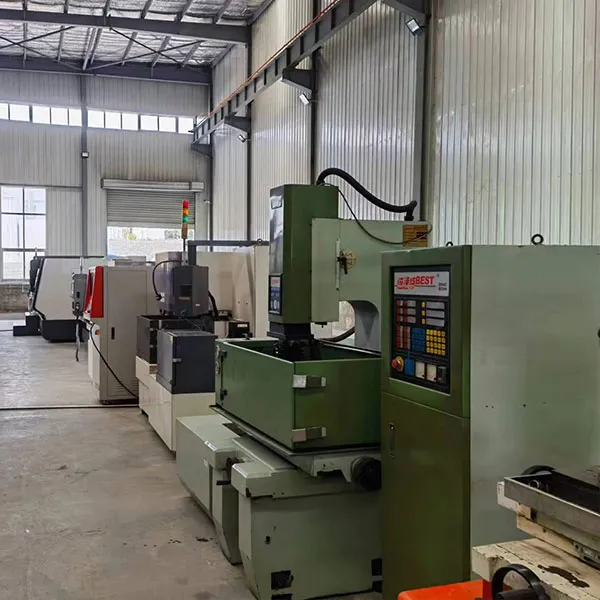
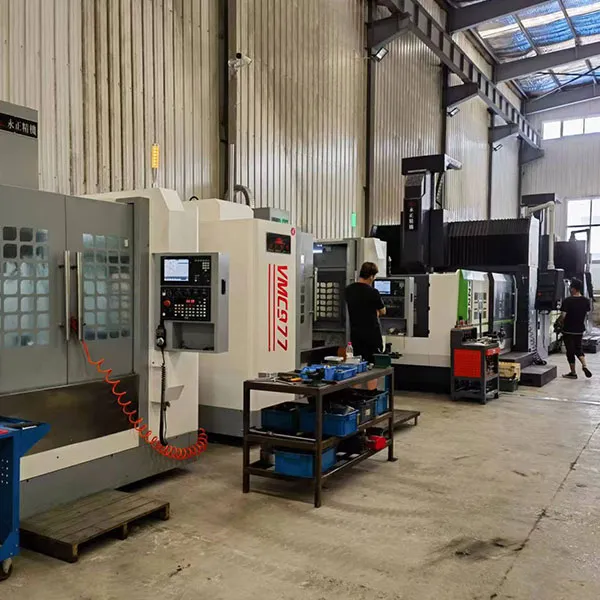
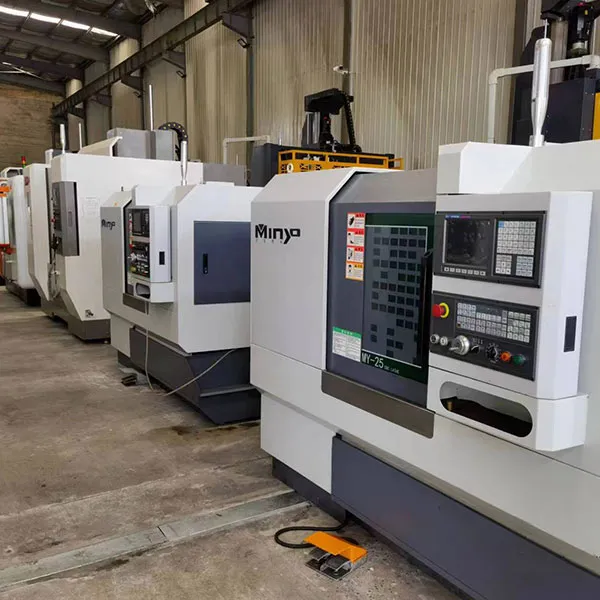
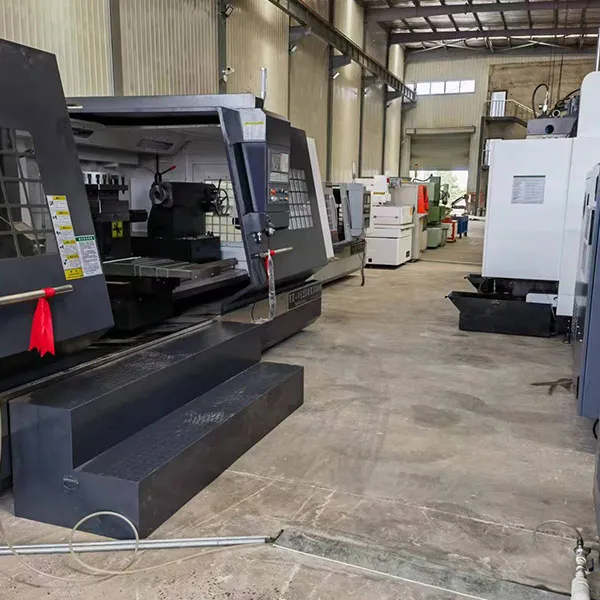
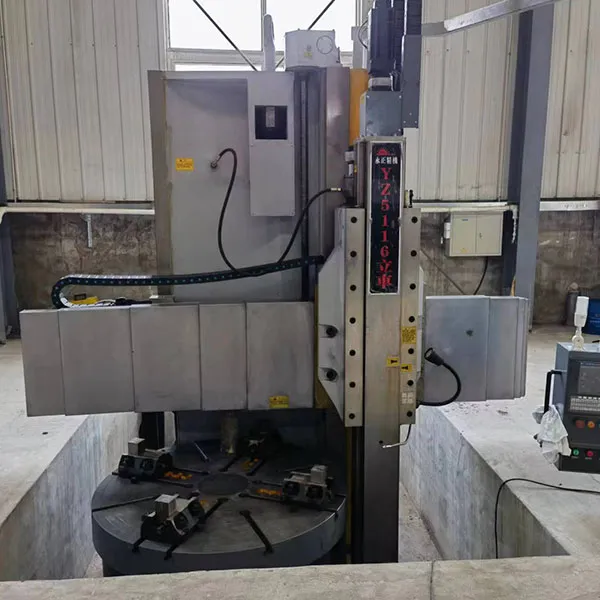
Данное изделие представляет собой высокоточную стальную деталь. Весь процесс производства и обработки осуществляется с использованием токарных станков с ЧПУ и вертикальных обрабатывающих центров в сочетании с лазерной закалкой.
Описание
маркер
Подробная информация о продукте
Данное изделие представляет собой высокоточную стальную деталь. Весь процесс производства и обработки осуществляется с использованием токарных станков с ЧПУ и вертикальных обрабатывающих центров в сочетании с лазерной закалкой. Благодаря многоступенчатой обработке и строгому контролю допусков по размерам и положению гарантируется общая точность размеров, качество поверхности и эксплуатационные характеристики заготовки.
Обработка на токарном станке с ЧПУ делится на два основных этапа: черновая и получистовая обработка. Этап черновой обработки включает четыре операции: черновая обработка внутреннего отверстия, черновая обработка поперечного сечения и черновая обработка наружного диаметра. После черновой обработки проводится термообработка для эффективного устранения внутренних напряжений литья в литой стальной детали и улучшения основных свойств заготовки. Заготовка поступает на этап получистовой обработки, где с помощью зажимного метода, при котором левое торцевое внутреннее отверстие поддерживается, а центр поддерживает правое торцевое отверстие, производится обработка наружных окружностей и уплотнительных канавок наружной окружности до получения окончательных размеров. Внешние окружности Φ149,6 и Φ164,4 зажимаются отдельно, и устанавливается центрирующий упор для контроля биения заготовки в пределах 0,05 мм. Правая торцевая поверхность и каждое внутреннее отверстие обрабатываются поэтапно до получения окончательного размера. Затем, используя левое торцевое внутреннее отверстие Φ134,6 для позиционирования и центрирующий упор для правого торцевого отверстия Φ89,5, обрабатываются различные наклонные канавки на внешней окружности. Скошенные углы наклонных канавок обрабатываются с закруглением R1 для предотвращения концентрации напряжений.
Затем процесс обработки переносится на вертикальный обрабатывающий центр, где углы центрального и торцевых отверстий точно выравниваются. Сверление всех боковых отверстий, фрезерование боковых канавок и фрезерование боковых плоских поверхностей выполняются за одну операцию. После завершения всех процессов обработки выполняется лазерная закалка для повышения твердости поверхности и износостойкости заготовки. Весь процесс включает в себя множество этапов зажима и позиционирования, со строгим контролем ключевых показателей, таких как соосность и биение, что полностью соответствует требованиям высокоточной сборки компонентов оборудования.
связаться с нами
Сопутствующие популярные продукты
Болты из нержавеющей стали
Это болт шарнирный вилочный из нержавеющей стали (соединительное звено штока привода).
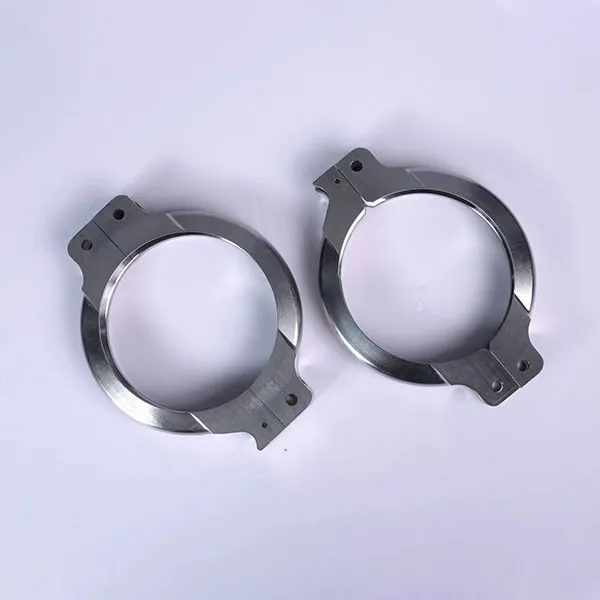
Детали, изготовленные с высокой точностью и имеющие зажимные поверхности сложной дугообразной формы.
Данное изделие представляет собой разрезную дугообразную зажимную пластину с симметричным профилем дуги и центральным сквозным пазом шестигранной формы. Конструкция включает установочные пазы и монтажные цековки, расположенные в верхней и нижней частях детали.
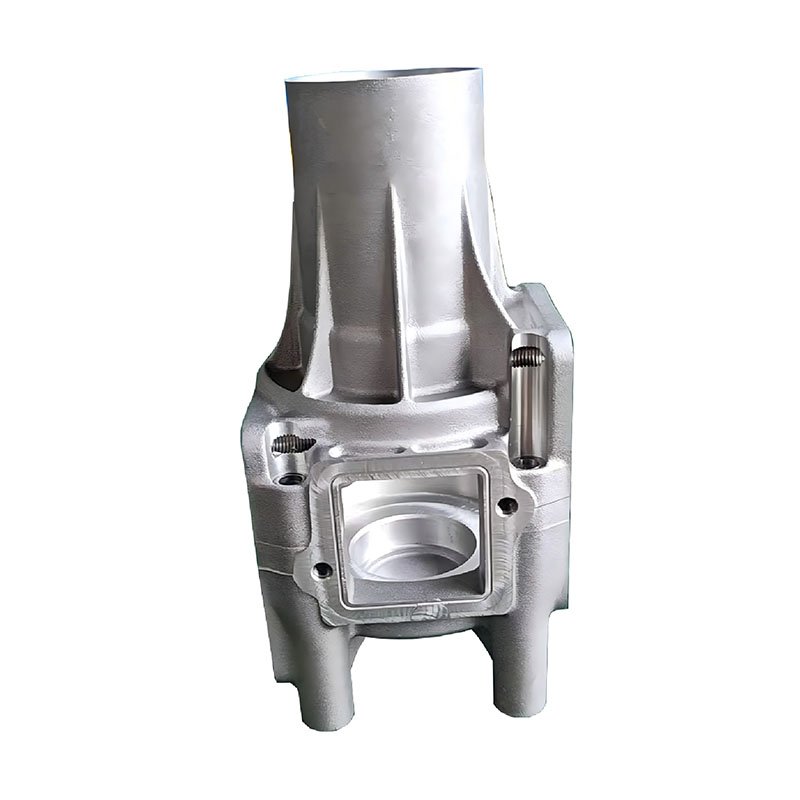
Корпус из литого алюминия сложной формы, прошедший прецизионную механическую обработку
Данное изделие представляет собой сложный корпус гидравлического узла нестандартной формы, изготовленный методом цельного литья.
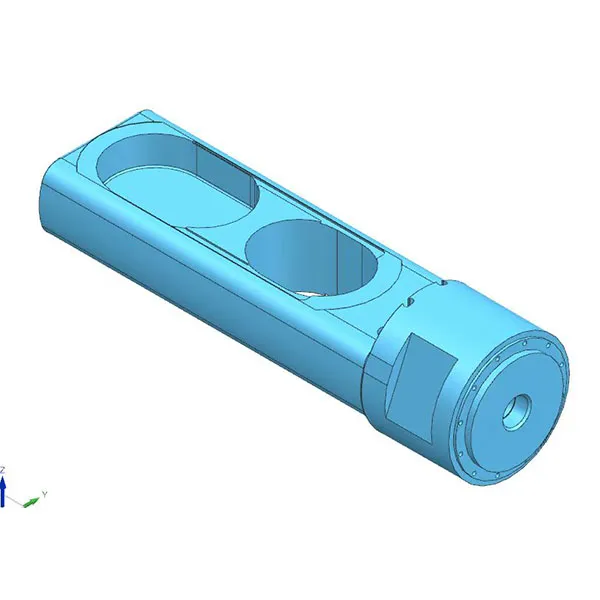
Интегрированный гидравлический корпус цилиндра
Служит центральным структурным элементом в гидравлических приводных системах, вмещая внутренние движущиеся компоненты, такие как поршни и золотники.
Неправильная форма рамы, чугунная пластина
Это чугунная пластина неправильной формы, имеющая множество монтажных отверстий и кольцевых полостей на поверхности. Ее сложная структура требует обработки на трехкоординатном обрабатывающем центре с использованием магнитного стола. Для финишной обработки выполняется несколько этапов, обеспечивающих плоскостность и точность отверстий.
Прецизионные детали для портальных обрабатывающих центров с двумя шпинделями
Данная деталь представляет собой крупногабаритный корпус квадратной формы с двумя большими круглыми отверстиями. Она имеет полость внутри и множество базовых поверхностей для сборки, а ее сложная геометрия сочетает в себе плоские участки, дугообразные элементы и внутренние полости.
Шаровой кран нержавеющий резьбовой с ручным управлением
Это шаровой кран нержавеющий резьбовой с ручным управлением, широко используемый в трубопроводах для быстрого открытия и закрытия.
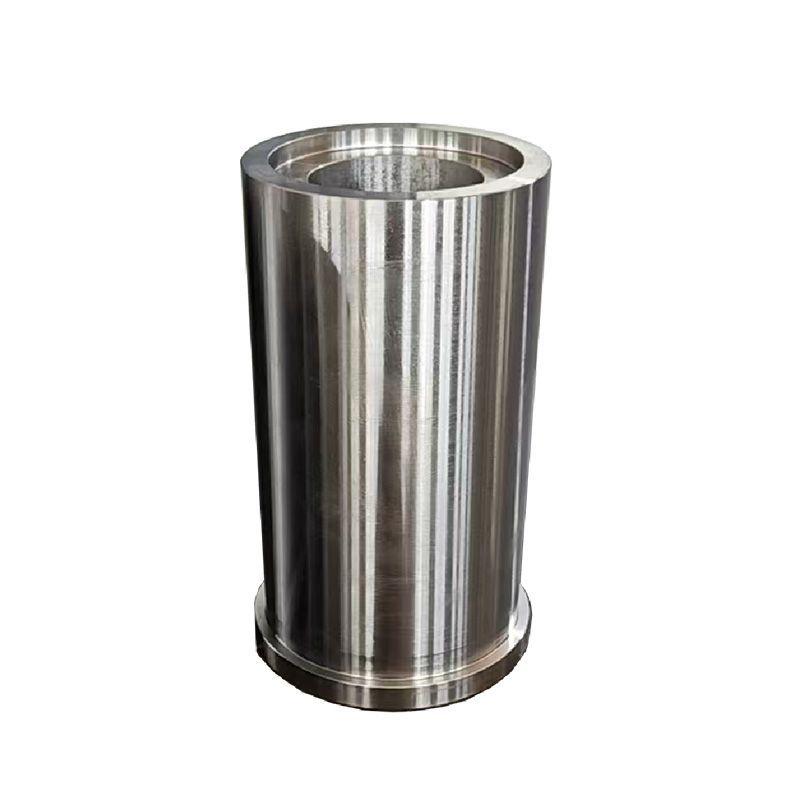
Литые стальные гильзы
Данная деталь представляет собой заготовку из литой стали в форме гильзы с цельной цилиндрической структурой. Как внутренняя, так и внешняя поверхности требуют прецизионной обработки. Процесс формования выполняется поэтапно с помощью нескольких операций токарной обработки на станке с ЧПУ для обеспечения точности размеров и гладкой поверхности.
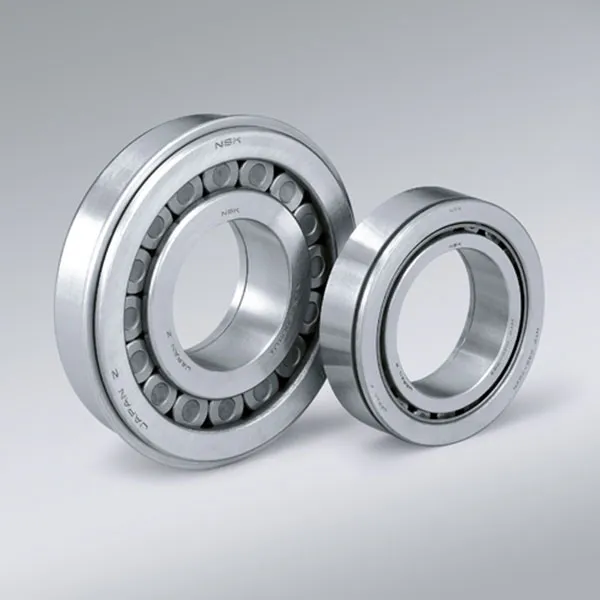
Роликоподшипник с короткими цилиндрическими роликами
Цилиндрические роликоподшипники представляют собой разъемные подшипники с линейным контактом между внутренним и внешним кольцами и роликами, что обеспечивает низкий коэффициент трения и **высокую предельную скорость.
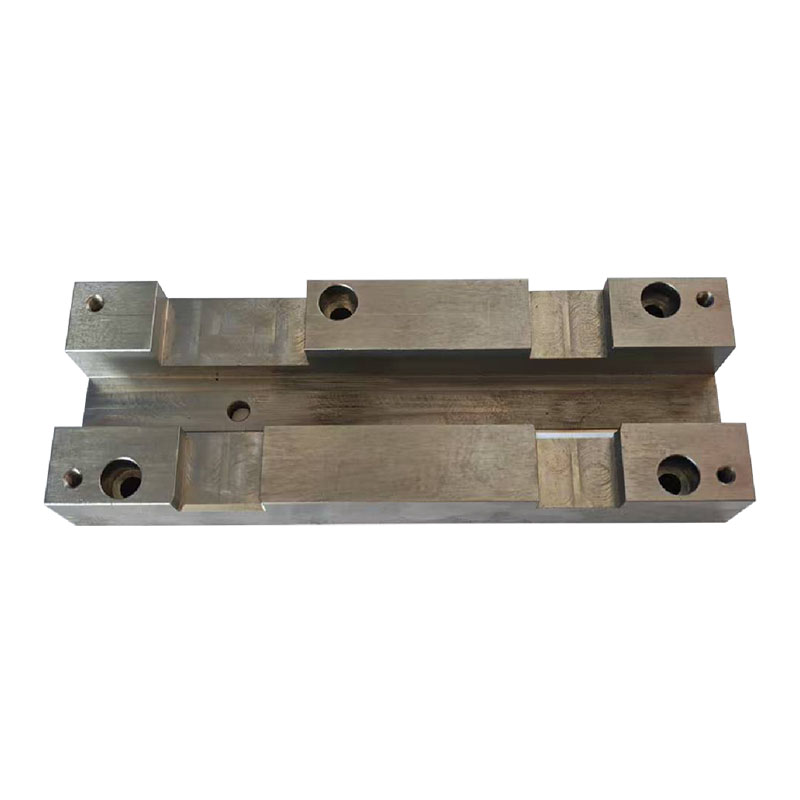
Прецизионная механическая обработка симметричных ступенчатых удлиненных оснований
Данное изделие представляет собой симметричное удлиненное монтажное основание ступенчатой формы с двухуровневой структурой. Конструкция предусматривает наличие нескольких групп монтажных отверстий (с цековкой и резьбой), расположенных на торцах и в центральной части детали.
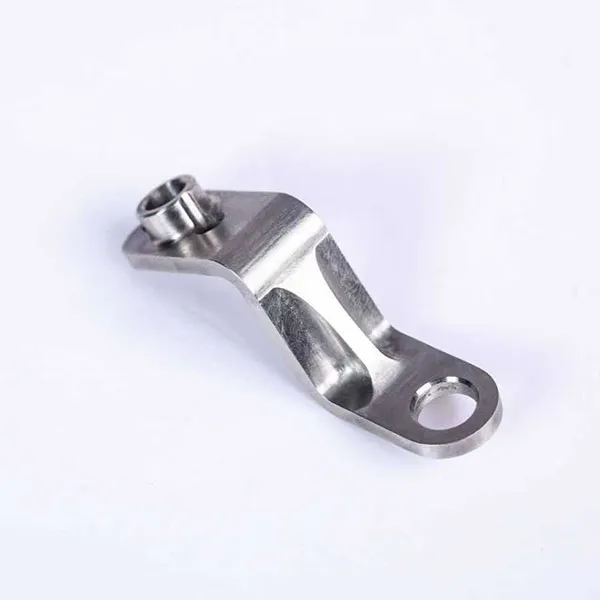
Соединительная тяга
Это точный соединительный кронштейн (стойка) из нержавеющей стали (специализированная соединительная тяга для промышленного оборудования).
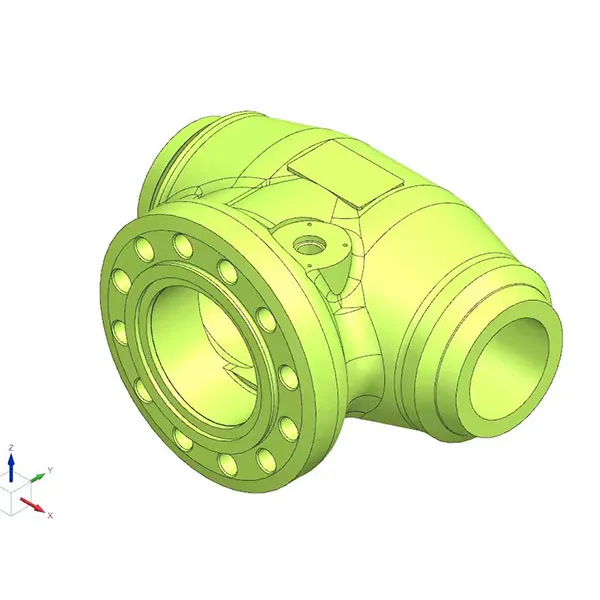
Корпус клапана большого диаметра из нержавеющей стали
Корпус промышленного клапана большого диаметра из нержавеющей стали (как правило, основная конструкция клапана, предназначенная для задвижек, запорных клапанов, обратных клапанов и другой трубопроводной арматуры большого диаметра).
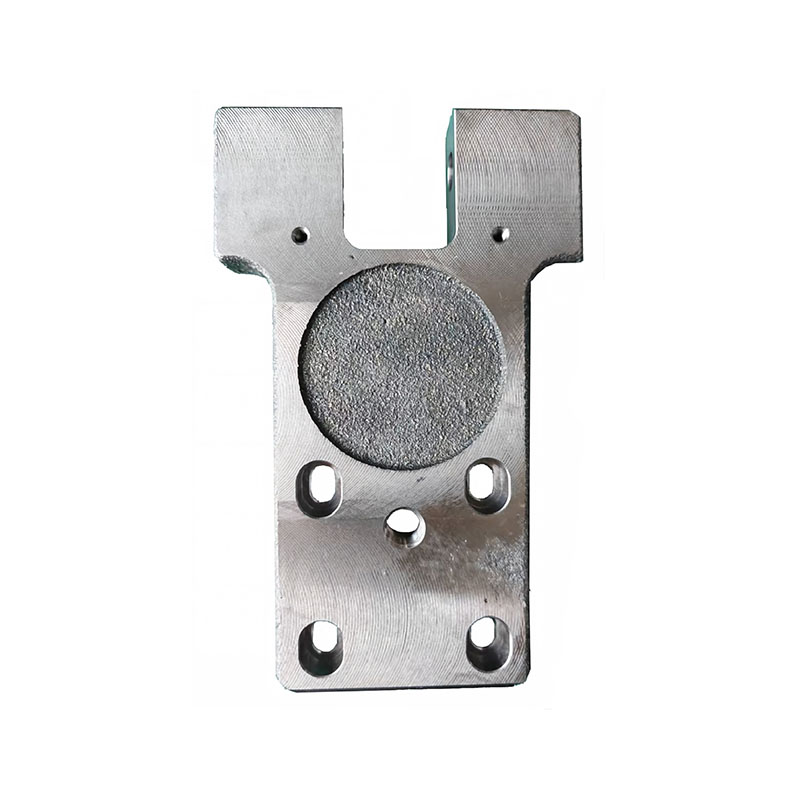
Прецизионная механическая обработка U-образных монтажных пластин
Данное изделие представляет собой прецизионную монтажную пластину с раздвоенной конструкцией U-образной формы. Деталь имеет крупное круглое углубление (цековку) в центре, ряд установочных отверстий и удлиненных пазов на поверхности, а также симметричные монтажные выступы, расположенные с обеих сторон.
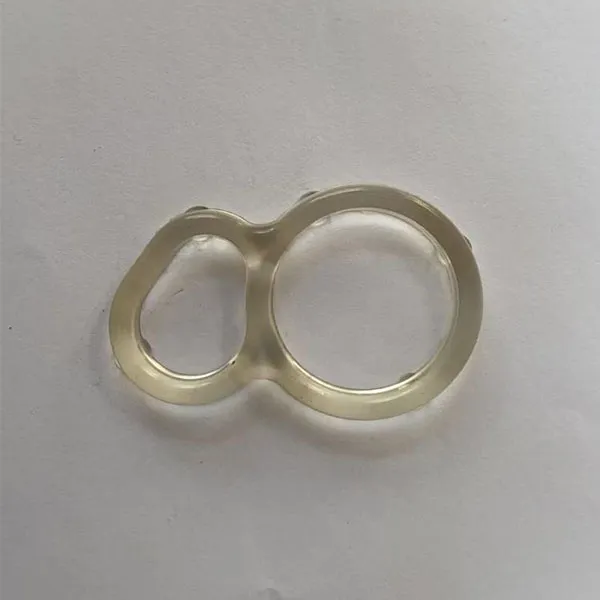
Резиновые уплотнительные кольца
Материал: Изготовлено из пищевого силикона/нитрильного каучука (прозрачные варианты преимущественно из силикона), обладает термостойкостью (от -40 °C до 200 °C), стойкостью к старению и отличной эластичностью. Пищевой состав позволяет контактировать с водой, пищевыми продуктами и подобными средами.
Радиальный шарикоподшипник
Радиальные шарикоподшипники в основном выдерживают радиальные нагрузки, хотя они также могут выдерживать комбинированные радиальные и осевые нагрузки. Если радиальный шарикоподшипник имеет значительный радиальный зазор, он демонстрирует характеристики углового контакта.
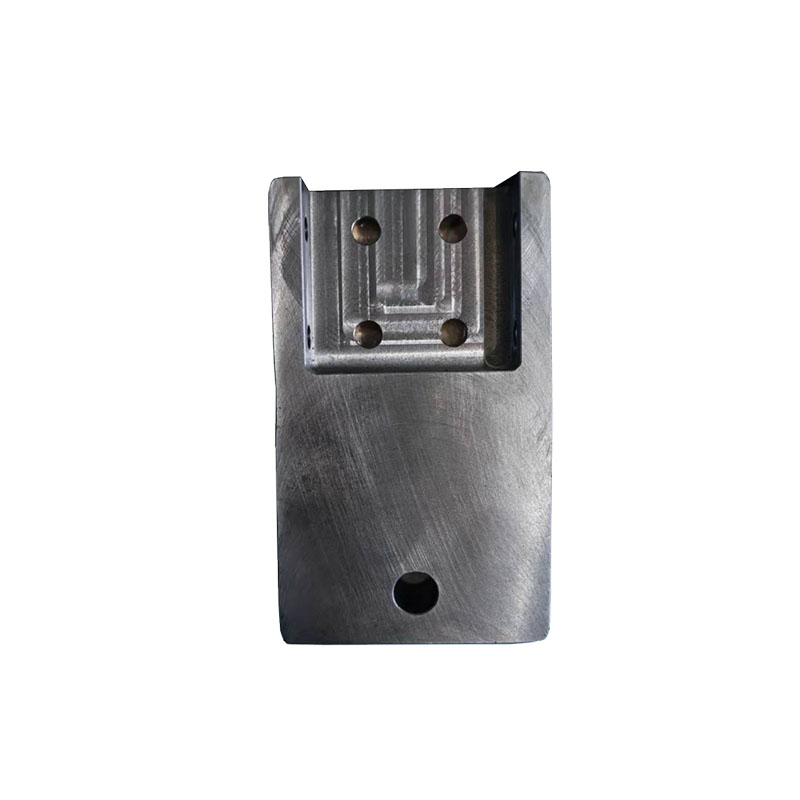
U-образное монтажное основание, изготовленное методом прецизионной механической обработки
Данное изделие представляет собой интегрированное монтажное основание U-образной формы, объединяющее плоскую пластину и верхний U-образный профиль (желоб).


