

Продукция
-
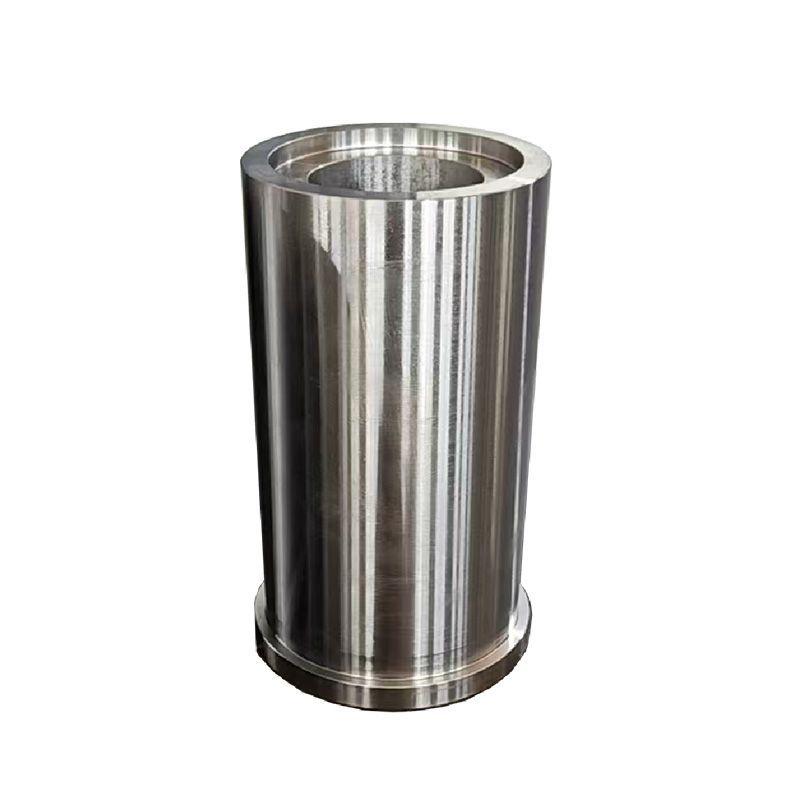
Литые стальные гильзы
-
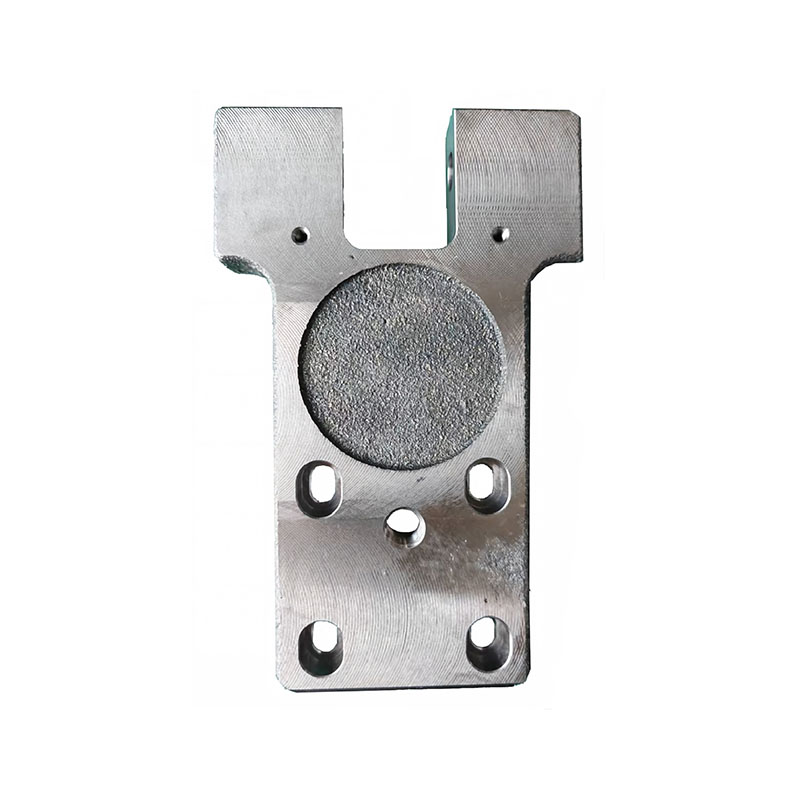
Прецизионная механическая обработка U-образных монтажных пластин
-
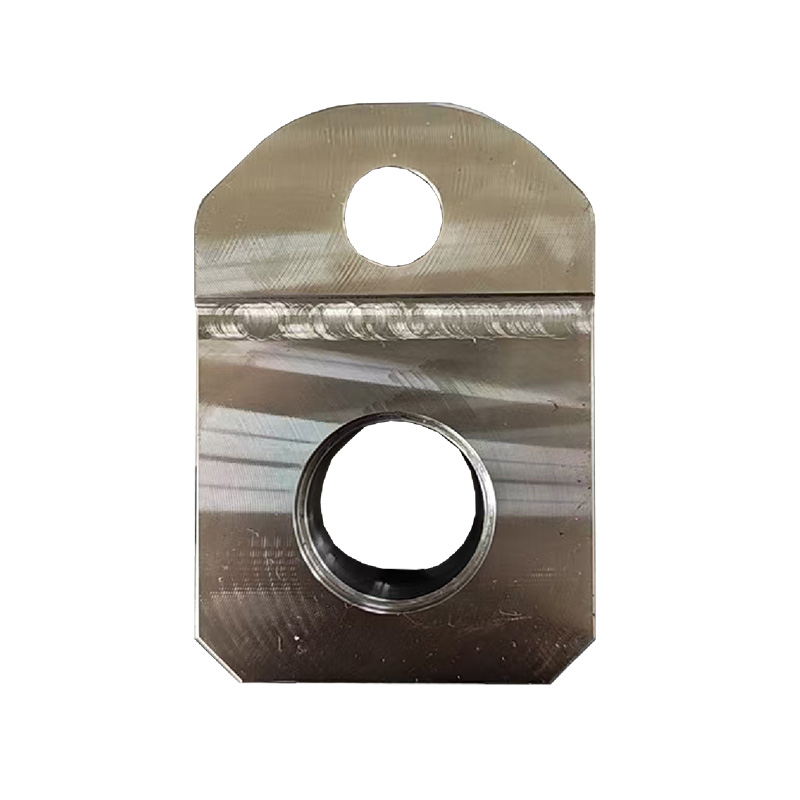
Соединительные элементы из литой стали неправильной формы
-
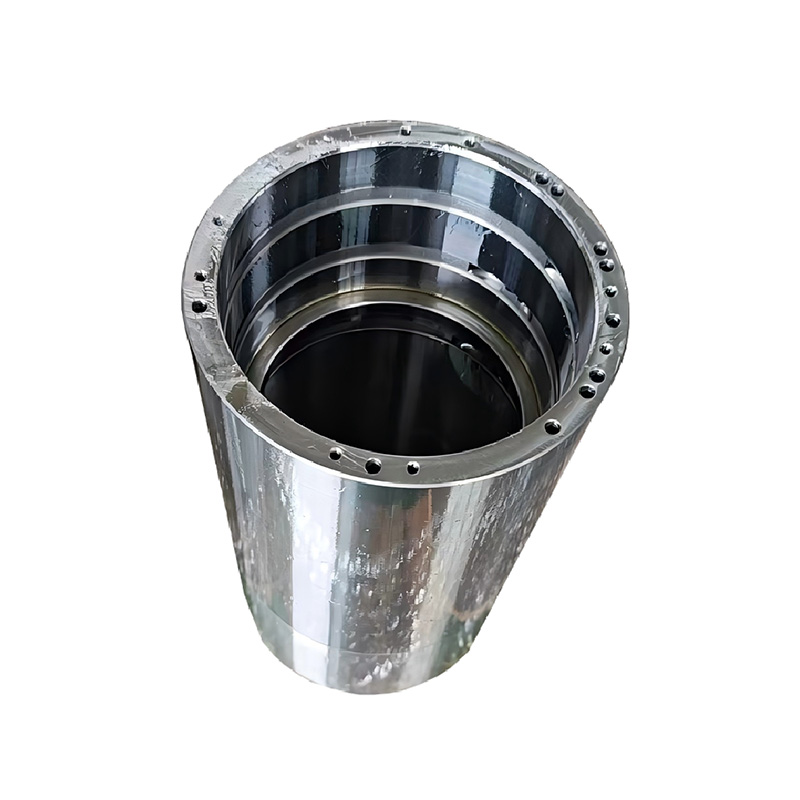
Цилиндр из литой стали с фланцем
-
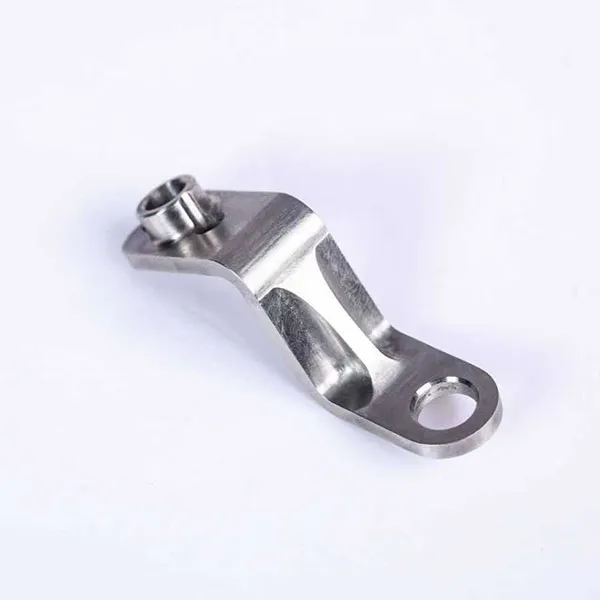
Соединительная тяга
-
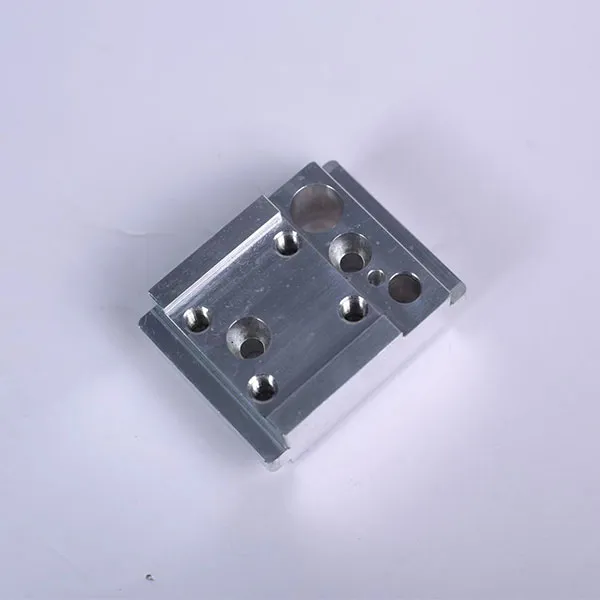
Монтажное основание из алюминиевого сплава
-
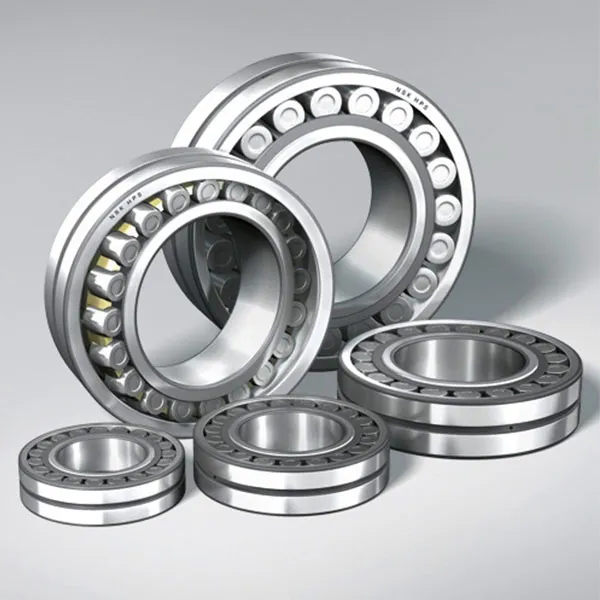
Сферический двухрядный роликоподшипник
-
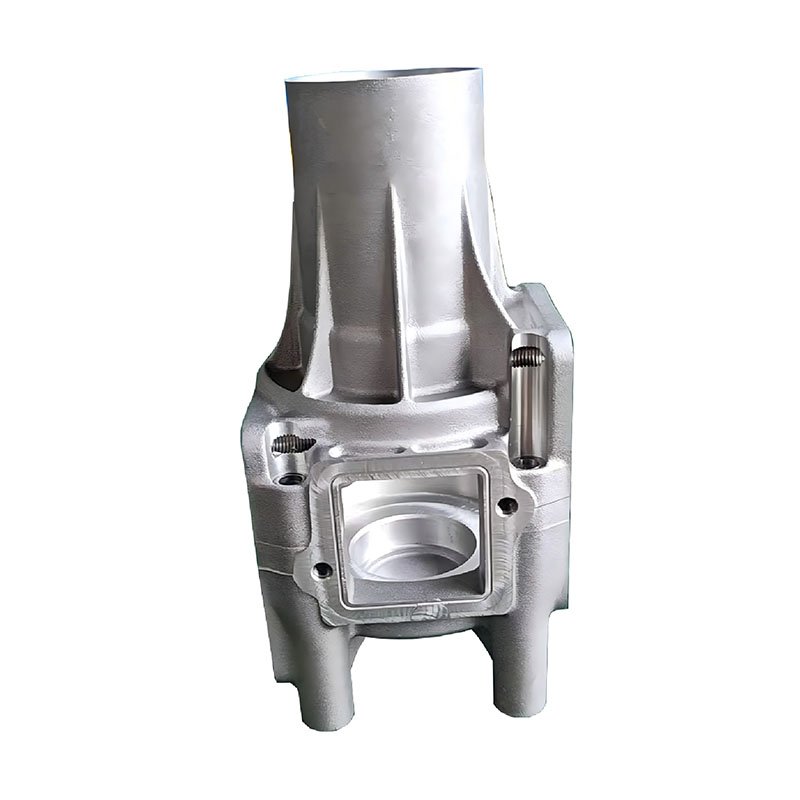
Корпус из литого алюминия сложной формы, прошедший прецизионную механическую обработку
-
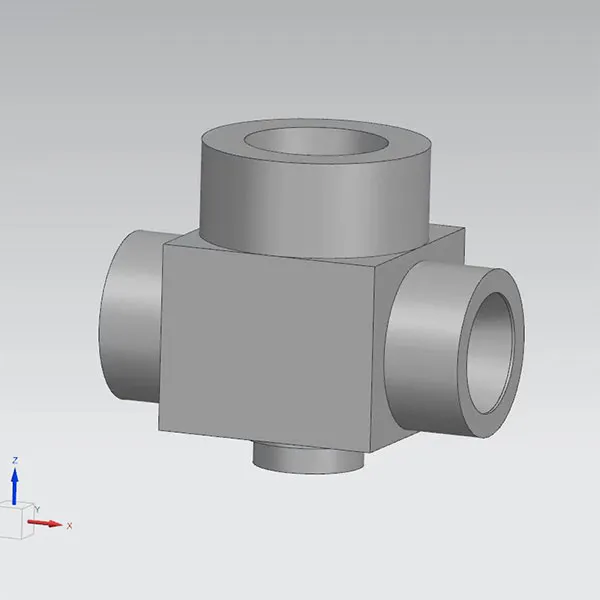
Промышленный блочный коллектор для жидкостных систем
-
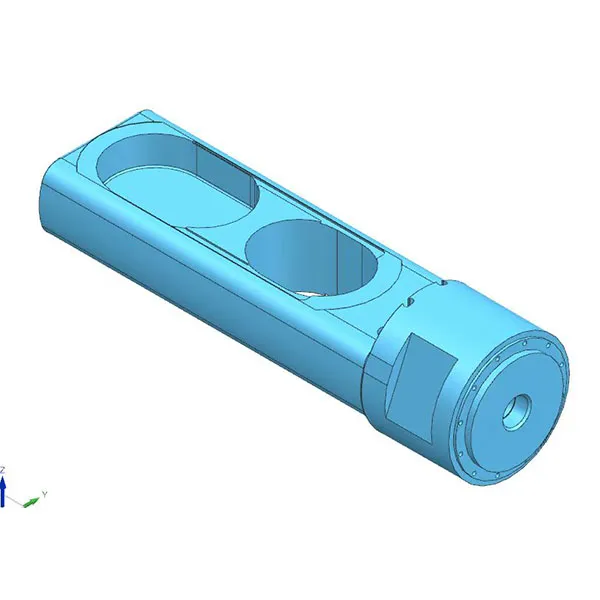
Интегрированный гидравлический корпус цилиндра
-
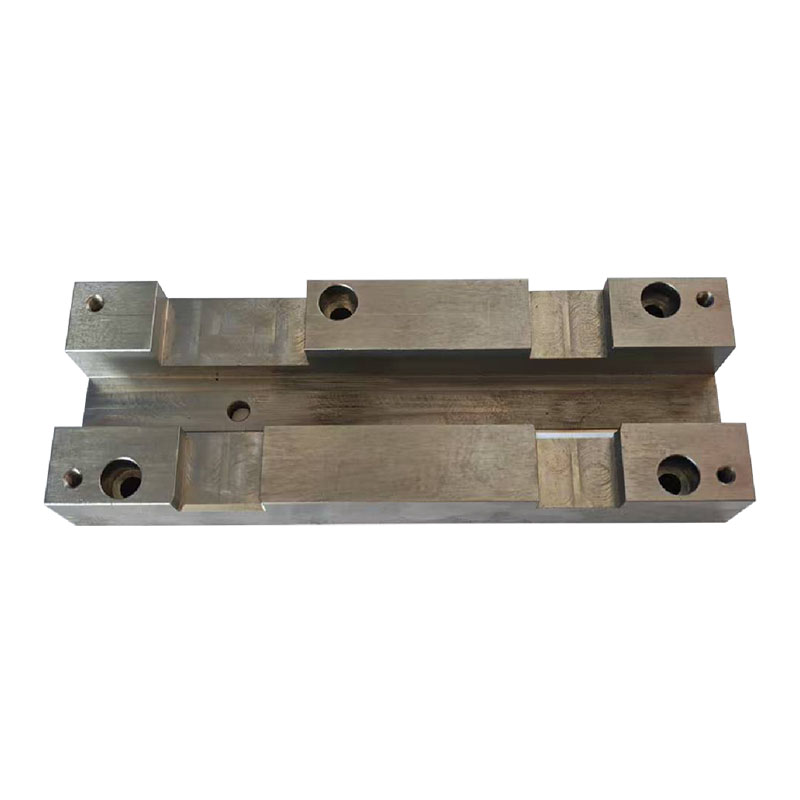
Прецизионная механическая обработка симметричных ступенчатых удлиненных оснований
-
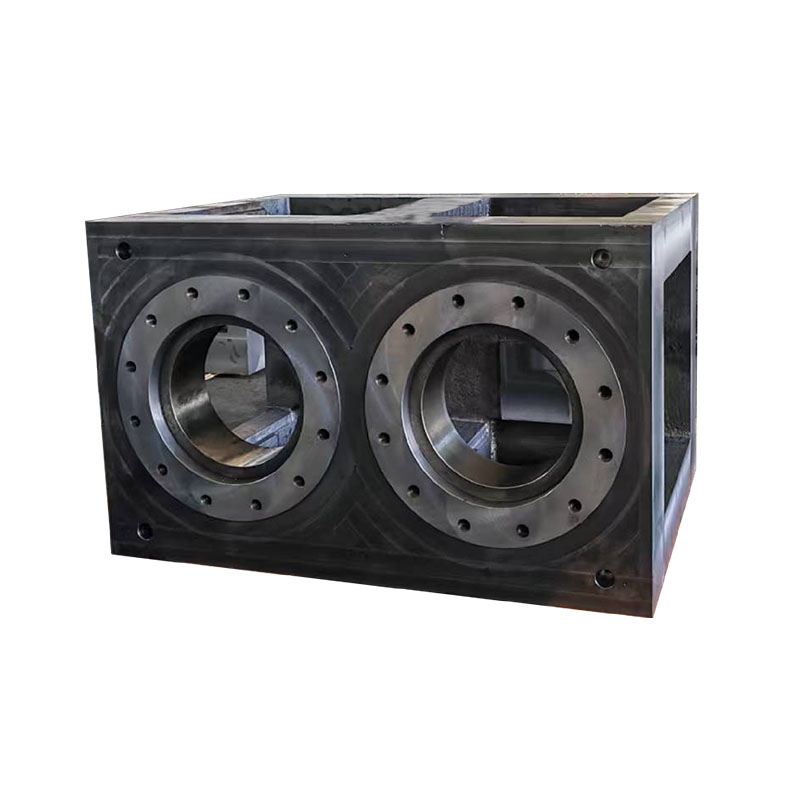
Прецизионные детали для портальных обрабатывающих центров с двумя шпинделями
-
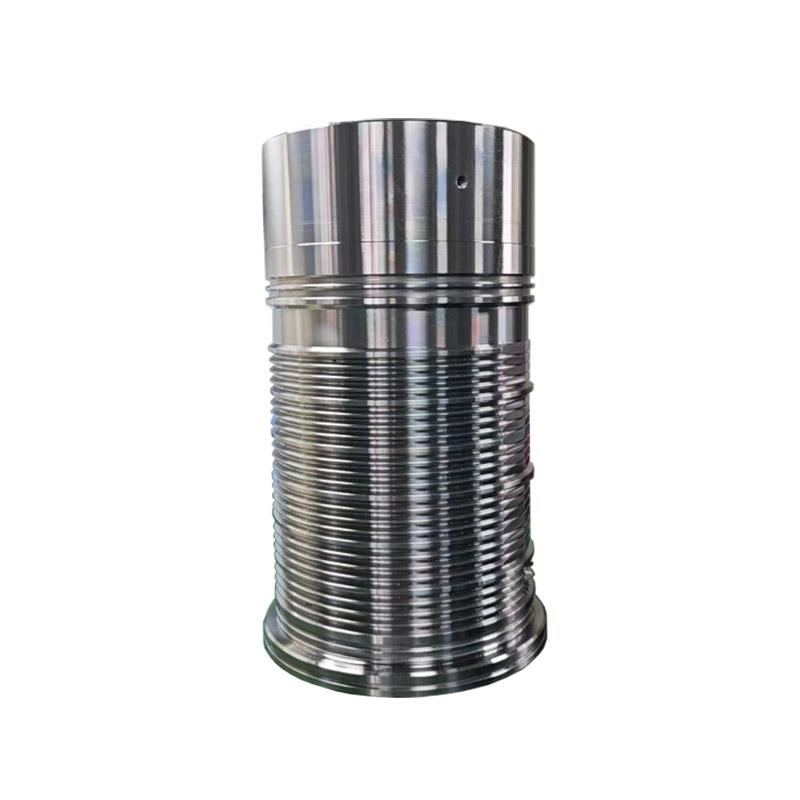
Механическая обработка деталей из литой стали.
-
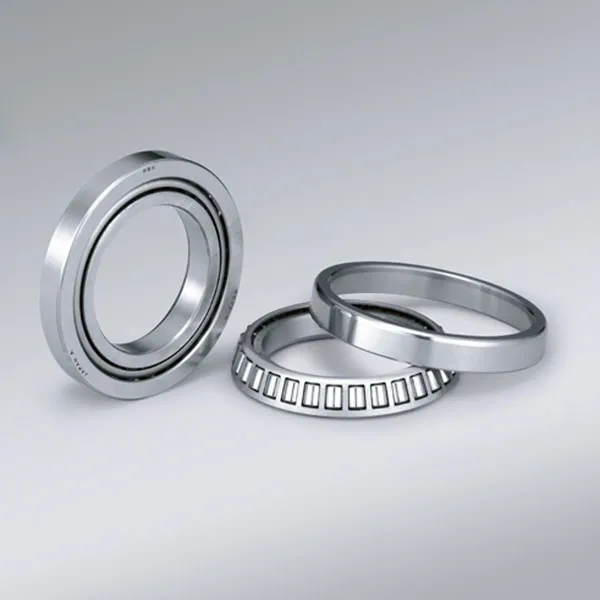
Конический роликоподшипник
-
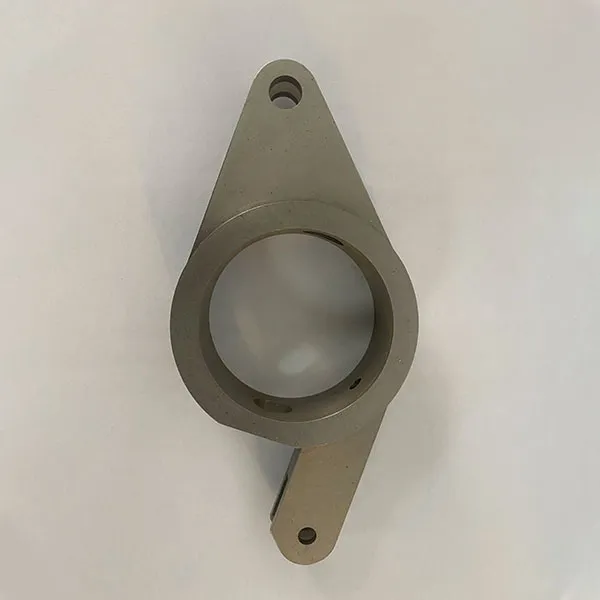
Коромысло из сплава
-
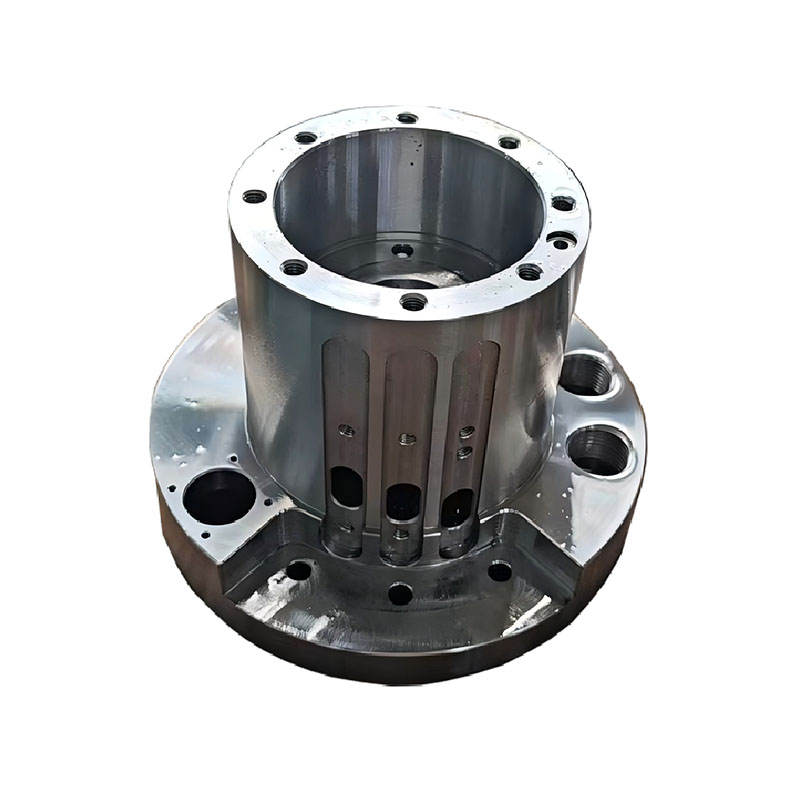
Металлическая втулка
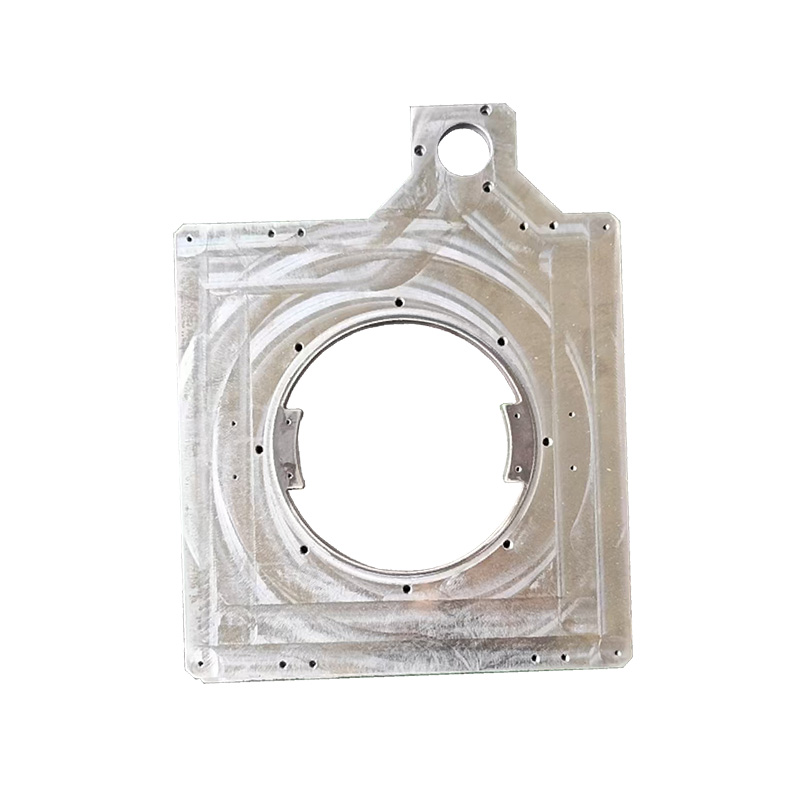
Неправильная форма рамы, чугунная пластина
Это чугунная пластина неправильной формы, имеющая множество монтажных отверстий и кольцевых полостей на поверхности. Ее сложная структура требует обработки на трехкоординатном обрабатывающем центре с использованием магнитного стола. Для финишной обработки выполняется несколько этапов, обеспечивающих плоскостность и точность отверстий.
Описание
маркер
Подробная информация о продукте
Это чугунная пластина неправильной формы, имеющая множество монтажных отверстий и кольцевых полостей на поверхности. Ее сложная структура требует обработки на трехкоординатном обрабатывающем центре с использованием магнитного стола. Для финишной обработки выполняется несколько этапов, обеспечивающих плоскостность и точность отверстий.
Процесс обработки осуществляется структурированным образом в несколько этапов. На первом этапе используется трехкоординатный обрабатывающий центр с магнитным столом для фиксации заготовки. Это включает фрезерование одной стороны заготовки, включая полость, плоскость и основной контур, формируя основную структуру пластины. На втором этапе также используется трехкоординатный обрабатывающий центр с магнитным столом для позиционирования и зажима заготовки. Затем заготовка переворачивается для обработки другой стороны, завершая фрезерование оставшихся контуров и кольцевых канавок, обеспечивая однородность обеих сторон.
После завершения основного фрезерования третий этап включает постобработку: обрезку арматуры и снятие фаски. Обрезка арматуры выполняется для всех отверстий, а снятие фаски с отверстий и кромок позволяет удалить заусенцы и острые края. Весь процесс обработки основан на надежной системе магнитного зажима стола, эффективно предотвращающей деформацию, что позволяет чугунной заготовке постепенно принимать форму и соответствовать требованиям точности сборки оборудования.
связаться с нами
Сопутствующие популярные продукты
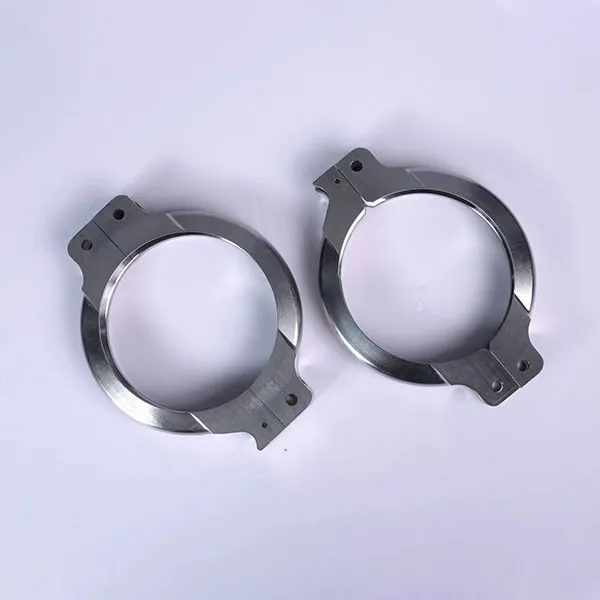
Хомут из жаропрочного сплава
Это хомут трубопроводный высоколегированный для тяжелых условий эксплуатации (специальный крепежно-соединительный элемент для промышленных трубопроводов высокого давления).
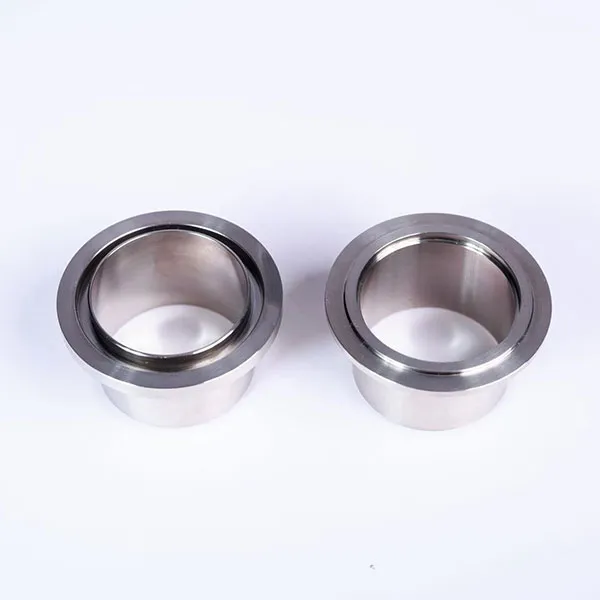
Фланец нержавеющий
Это точный фланцевый втулок из нержавеющей стали (износостойкий сопрягаемый элемент для гидравлического/прецизионного оборудования).
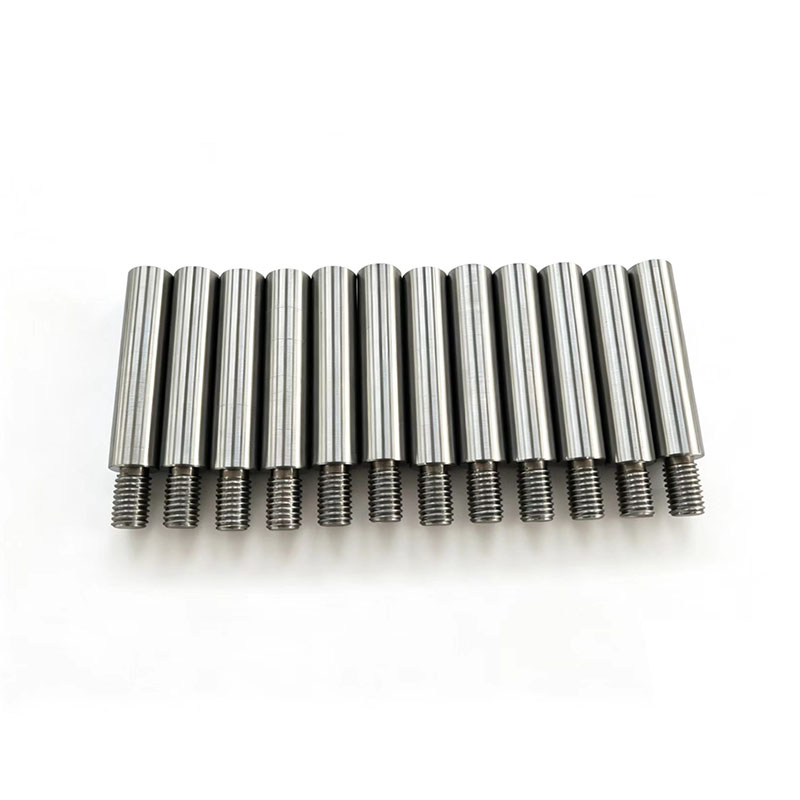
Цилиндрический штифт (или вал) с резьбой на одном конце
Данное изделие представляет собой цилиндрический штифт с наружной резьбой на одном конце, изготовленный методом прецизионной механической обработки из цельной металлической заготовки (прутка).
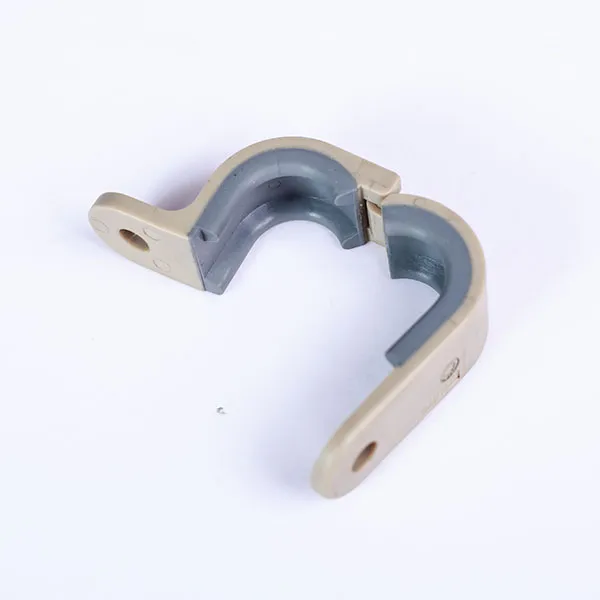
Зажим для труб из смолы
Обеспечивает быстрое крепление и позиционирование труб в трубопроводных системах с небольшой нагрузкой. Имеет мягкую внутреннюю облицовку, которая амортизирует вибрации труб и предотвращает истирание поверхности, обеспечивая аккуратную и упорядоченную прокладку труб, а также защиту от внешнего износа.
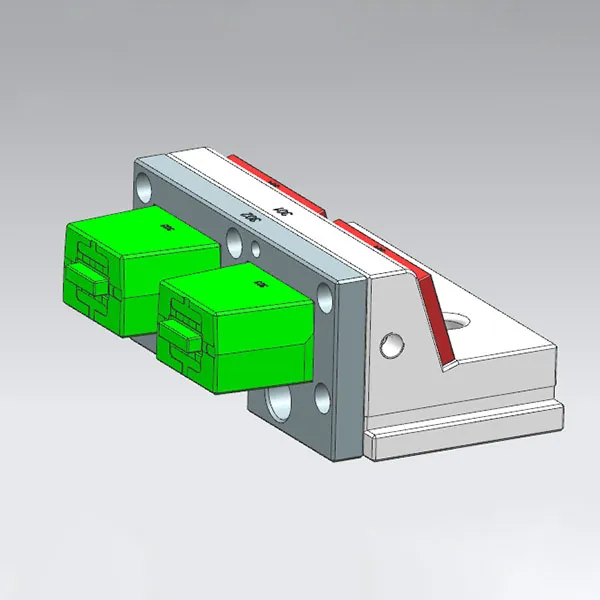
Боковой ползун формы
Корпус ползуна: изготовлен из инструментальной стали S136/H13 (закален до HRC 50-55), обладает износостойкостью и коррозионной стойкостью, подходит для длительного серийного производства
Прецизионная механическая обработка симметричных ступенчатых удлиненных оснований
Данное изделие представляет собой симметричное удлиненное монтажное основание ступенчатой формы с двухуровневой структурой. Конструкция предусматривает наличие нескольких групп монтажных отверстий (с цековкой и резьбой), расположенных на торцах и в центральной части детали.
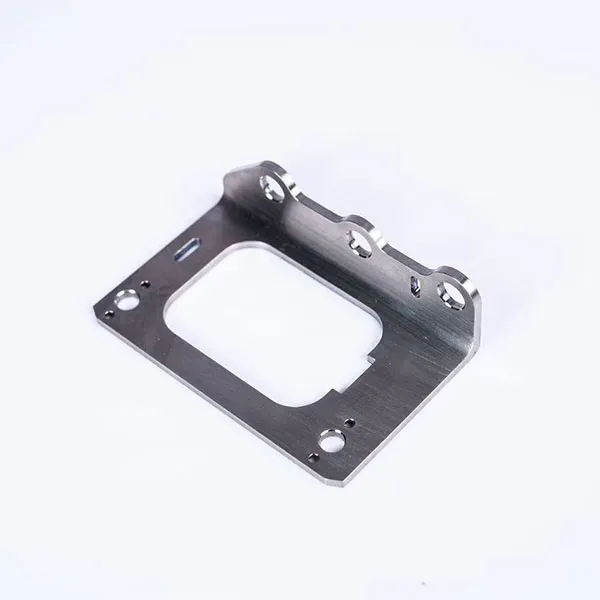
Фиксированный кронштейн из титанового сплава
Являясь основным структурным компонентом высокотехнологичного оборудования в аэрокосмической, медицинской и других отраслях, он обеспечивает точное позиционирование и стабильную несущую способность для прецизионных компонентов.
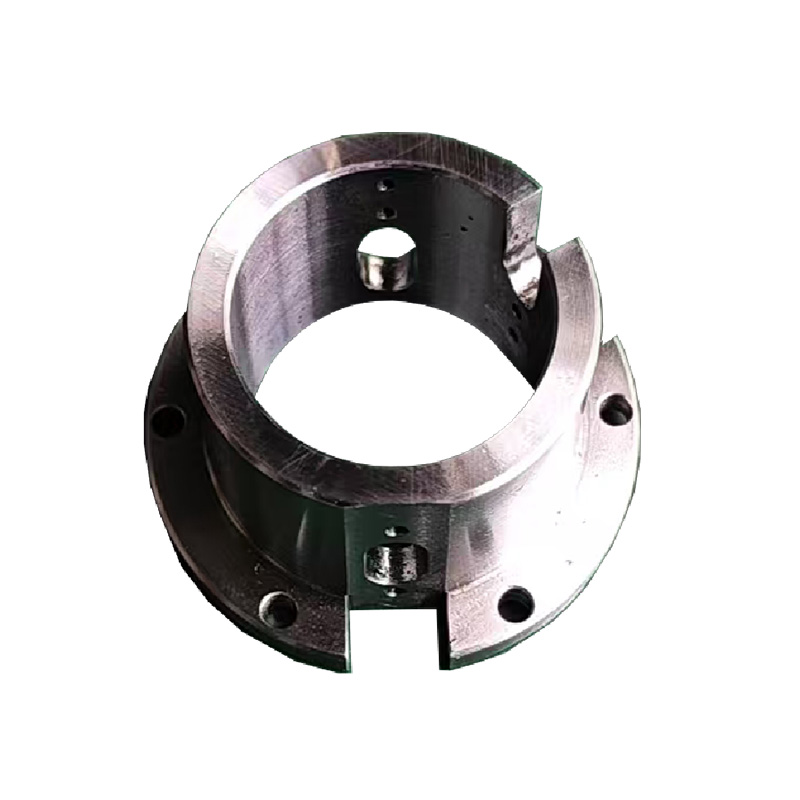
Прецизионные механические компоненты
Эта литая стальная деталь представляет собой прецизионный механический компонент со сложной общей структурой. Она имеет фланцы с монтажными отверстиями, а также внутренние нерегулярные канавки и позиционирующие отверстия, что требует высокой точности обработки.
Соединительная тяга
Это точный соединительный кронштейн (стойка) из нержавеющей стали (специализированная соединительная тяга для промышленного оборудования).
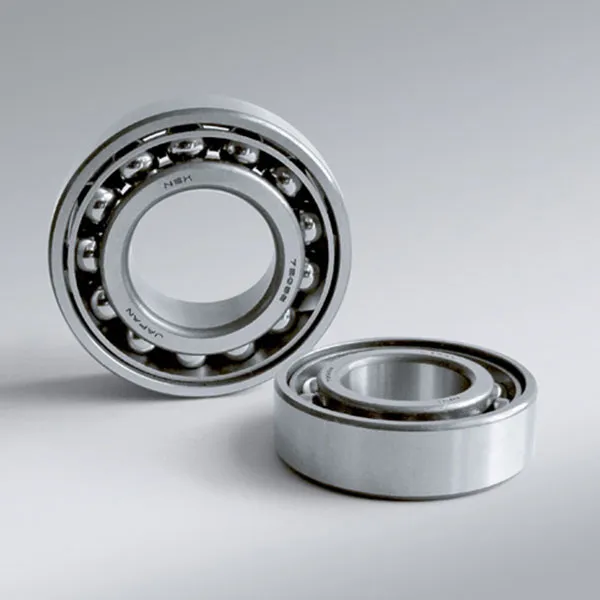
Радиально-упорный шарикоподшипник
Радиально-упорные шарикоподшипники отличаются относительно высокой предельной скоростью вращения и могут одновременно воспринимать как радиальные, так и осевые нагрузки, либо воспринимать исключительно осевые нагрузки. Их осевая нагрузочная способность определяется углом контакта и увеличивается по мере увеличения угла контакта.
Прецизионная механическая обработка U-образных монтажных пластин
Данное изделие представляет собой прецизионную монтажную пластину с раздвоенной конструкцией U-образной формы. Деталь имеет крупное круглое углубление (цековку) в центре, ряд установочных отверстий и удлиненных пазов на поверхности, а также симметричные монтажные выступы, расположенные с обеих сторон.
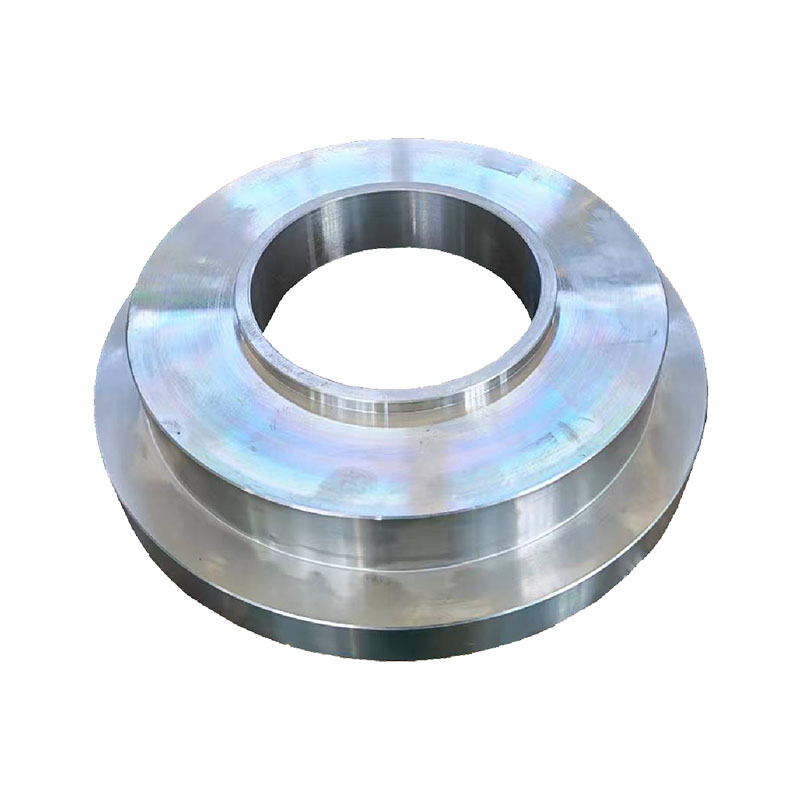
Ступенчатые кольцевые прецизионные поковки
Данное изделие представляет собой прецизионную металлическую деталь кольцевой формы со ступенчатым профилем. Она изготавливается механической обработкой из цельной поковки и отличается ступенчатой структурой торца и наличием сквозного центрального отверстия.
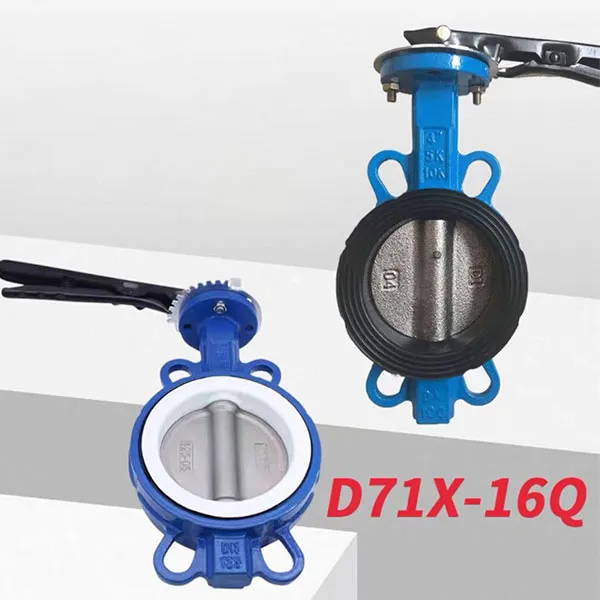
D71X-16Q Задвижка-бабочка межфланцевая с ручным управлением
Это задвижка-бабочка типа D71X-16Q с ручным управлением и мягким уплотнением для трубопроводов.
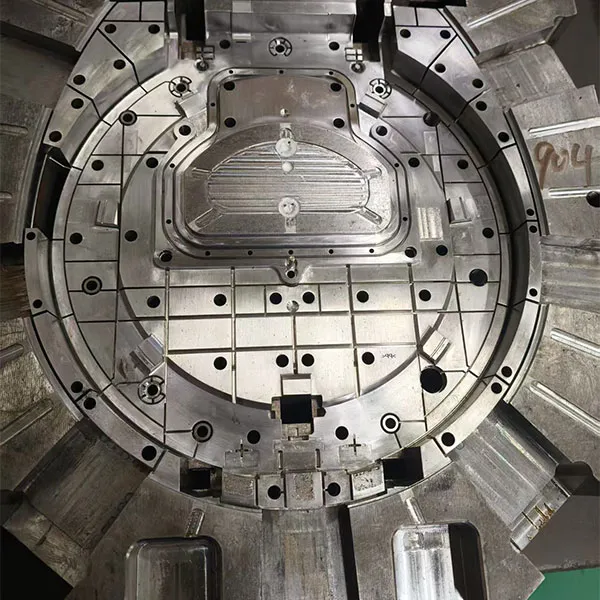
Сердечник пресс-формы
Материал: основная часть изготовлена из инструментальной стали S136/718H (поверхность с зеркальной полировкой/азотирована), твердость HRC48-52. Обладает высокой износостойкостью и коррозионной стойкостью, подходит для массового литья под давлением различных пластиков, включая PP/ABS/PC.
Промышленный блочный коллектор для жидкостных систем
Это промышленный блочный коллектор для жидкостных систем (четырёхсторонний соединительный блок для гидравлических/пневматических систем).
Цилиндр из литой стали с фланцем
Данное изделие представляет собой цилиндрическую заготовку из литой стали с фланцем и монтажными отверстиями на торцевой поверхности фланца. Как внутреннее отверстие, так и внешний диаметр заготовки требуют прецизионной обработки, выполняемой последовательно на токарном станке с ЧПУ для обеспечения общей точности заготовки и качества поверхности.


